


إن عملية الصب بالقالب هي عملية تصنيع تستخدم لإنتاج الأجزاء عن طريق دفع المعدن المنصهر إلى تجويف القالب تحت ضغط عالٍ. وهي معروفة بقدرتها على إنشاء أشكال معقدة بدقة أبعاد ممتازة وسطح أملس. تُستخدم هذه الطريقة على نطاق واسع في صناعات مثل السيارات والفضاء والإلكترونيات والسلع الاستهلاكية. هذه المقالة سوف تستكشف كيف تتم عملية الصب بالقالب ، وتغطي طرقها المختلفة والمواد المستخدمة والعملية خطوة بخطوة والتطبيقات والمزايا والتحديات. وفي النهاية، سيكون لديك فهم شامل لتقنية التصنيع الأساسية هذه.
يعتبر الصب بالقالب طريقة تصنيع عالية الكفاءة ودقيقة لإنتاج الأجزاء المعدنية المعقدة. مفتاح هذه العملية هو استخدام قالب معدني أو قالب يتم فيه حقن المعدن المنصهر تحت ضغط عالٍ. يضمن الضغط العالي أن المعدن يملأ كل جزء من القالب، مما يخلق تصميمات معقدة ودقيقة مع الحد الأدنى من هدر المواد. بمجرد تبريد المعدن وتصلبه، يتم فتح القالب، ويتم إخراج الجزء النهائي.
هذه العملية مناسبة بشكل خاص لإنتاج كميات كبيرة من الأجزاء الصغيرة والمتوسطة الحجم التي تتطلب تفاوتات مشددة. يمكن استخدام طريقة الصب بالقالب مع معادن مختلفة، بما في ذلك سبائك الألومنيوم والزنك والمغنيسيوم والنحاس، اعتمادًا على متطلبات التطبيق المحددة.
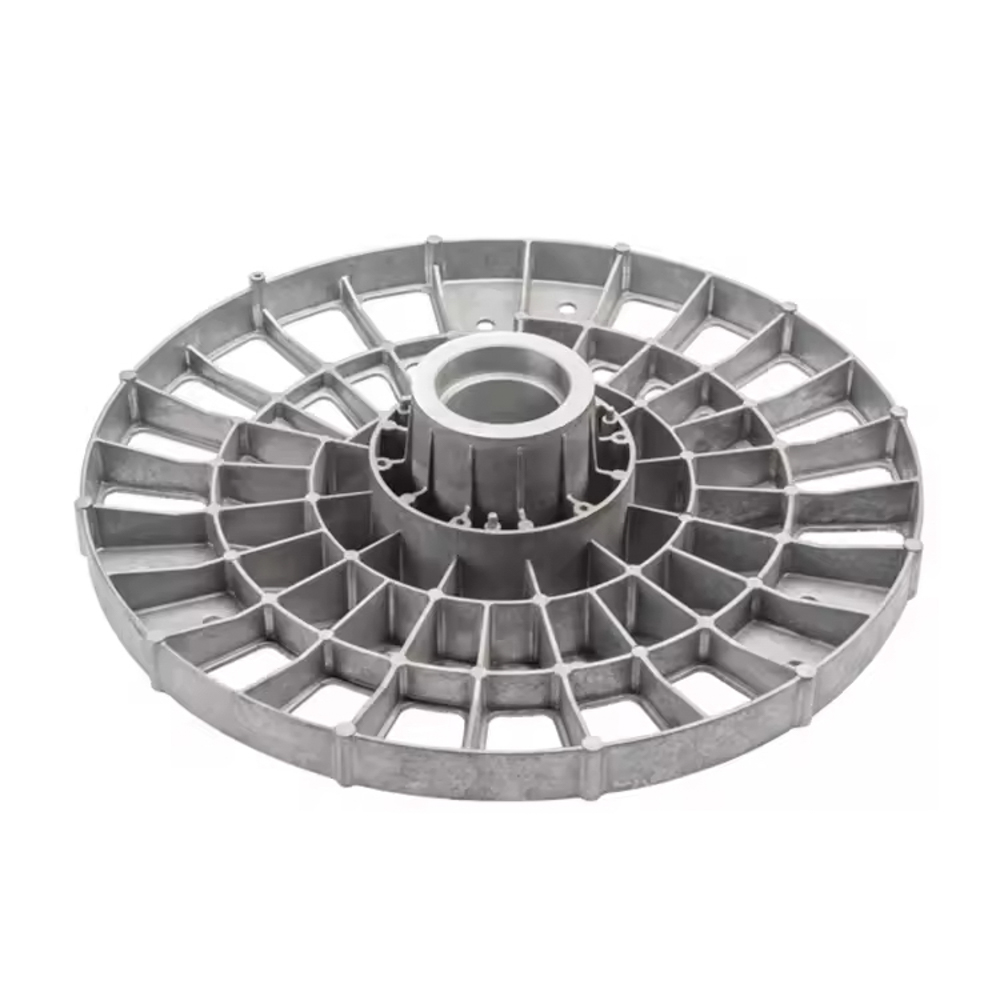
هناك في المقام الأول ثلاثة أنواع من طرق الصب بالقالب: صب القالب بالضغط العالي، , وصب القالب بالضغط المنخفض ، وصب القالب بالجاذبية . تختلف هذه الطرق في الضغط المستخدم لحقن المعدن المنصهر ويتم اختيارها بناءً على تعقيد الجزء ومتطلبات المواد.
تعتبر طريقة الصب بالضغط العالي هي الطريقة الأكثر شيوعًا. في هذه العملية، يتم حقن المعدن المنصهر في تجويف القالب بسرعات عالية تحت ضغط شديد (عادة ما بين 1000 إلى 30000 رطل لكل بوصة مربعة). ويضمن هذا الحقن السريع أن المعدن المنصهر يملأ القالب بالكامل ويتصلب بسرعة، مما يسمح بإنتاج أجزاء بتفاصيل دقيقة للغاية.
يعتبر الصب بالقالب عالي الضغط مثاليًا لإنتاج أجزاء ذات أشكال هندسية معقدة وتفاوتات صارمة. يتم استخدامه بشكل شائع في صناعات مثل السيارات والإلكترونيات والسلع الاستهلاكية. غالبًا ما تتطلب الأجزاء التي يتم إنتاجها بهذه الطريقة الحد الأدنى من المعالجة اللاحقة.
يستخدم الصب بالقالب منخفض الضغط ضغوط حقن أقل (عادة حوالي 20-100 رطل لكل بوصة مربعة)، مما يسمح بمزيد من التحكم في تدفق المعدن المنصهر. يتم حقن المعدن في القالب من أسفل القالب، ويجبر الضغط المعدن على التدفق للأعلى. تُستخدم هذه الطريقة عادةً لصب أجزاء أكبر حجمًا وذات جدران أرق، وهي مفضلة في صناعات السيارات والفضاء لقدرتها على إنتاج مكونات خفيفة الوزن ذات خصائص ميكانيكية ممتازة.
يوفر الصب بالقالب منخفض الضغط العديد من المزايا مقارنة بطرق الضغط العالي، بما في ذلك التحكم بشكل أفضل في المسامية، وتقليل مخاطر العيوب، والقدرة على إنتاج أجزاء أكبر بجدران أكثر سمكًا.
يعتمد اختيار المواد المستخدمة في الصب على التطبيق المقصود، والقوة المطلوبة، والوزن، والخصائص الحرارية، وجمالية المنتج النهائي. المواد الأكثر شيوعا المستخدمة في الصب يموت هي:
سبائك الألومنيوم - الألومنيوم خفيف الوزن ومقاوم للتآكل، وهو أحد المعادن الأكثر استخدامًا على نطاق واسع في صب القوالب. إنه مثالي للتطبيقات في صناعات السيارات والفضاء والإلكترونيات.
سبائك الزنك – يتمتع الزنك بخصائص صب ممتازة وغالبًا ما يستخدم للأجزاء التي تتطلب قوة ومتانة عالية، مثل الأجهزة والمرفقات الإلكترونية وقطع غيار السيارات.
سبائك المغنيسيوم - المغنيسيوم هو أخف معدن يستخدم في الصب بالقالب، مما يجعله مثاليًا للتطبيقات التي تتطلب مكونات خفيفة الوزن، كما هو الحال في صناعات الطيران والسيارات.
سبائك النحاس - يستخدم النحاس في صب القوالب عندما تحتاج الأجزاء إلى مقاومة عالية للتآكل أو تحتاج إلى التعامل مع درجات الحرارة المرتفعة، مما يجعلها شائعة في المكونات الكهربائية والسباكة.
يتمتع كل معدن بمجموعة فريدة من الخصائص، لذا فإن اختيار المادة المناسبة يعد أمرًا بالغ الأهمية لتحقيق الخصائص المطلوبة في الجزء النهائي.
تتضمن عملية الصب بالقالب عدة خطوات رئيسية، تساهم كل منها في دقة وجودة المنتج النهائي. وفيما يلي تفصيل لكيفية إجراء الصب:
قبل أن تبدأ عملية الصب بالقالب، يجب تحضير القالب أو القالب. عادة ما تكون القوالب مصنوعة من الفولاذ أو مواد متينة أخرى ويتم تصنيعها بدقة وفقًا لمواصفات الجزء الذي يتم صبه. غالبًا ما يتم تصنيع هذه القوالب من نصفين ('القلب' و'التجويف')، ويتم محاذاةهما بعناية وقفلهما معًا لتشكيل القالب. يتم تطبيق التشحيم على أسطح القالب لضمان التشغيل السلس ولتسهيل إزالة الجزء المصبوب بمجرد تصلبه.
بعد ذلك، يتم صهر المعدن في الفرن حتى يصل إلى الحالة السائلة. تعتمد درجة الحرارة المحددة على المادة المستخدمة. على سبيل المثال، ينصهر الألومنيوم عند حوالي 660 درجة مئوية، بينما ينصهر الزنك عند درجة حرارة أقل تبلغ حوالي 420 درجة مئوية. يتم بعد ذلك مراقبة المعدن المنصهر بعناية بحثًا عن الشوائب، والتي تتم إزالتها قبل نقله إلى آلة الصب بالقالب.
بمجرد أن يصبح المعدن المنصهر جاهزًا، يتم حقنه في القالب تحت ضغط مرتفع. يقوم نظام الحقن الخاص بآلة الصب بالقالب بإجبار المعدن المنصهر على الدخول إلى تجويف القالب، مما يؤدي إلى ملئه بالكامل. يضمن الضغط العالي أن المعدن يتدفق إلى كل تفاصيل القالب، مما يخلق جزءًا دقيقًا مع الحد الأدنى من الفراغات أو جيوب الهواء.
بعد أن يملأ المعدن المنصهر القالب، يتم تبريد القالب باستخدام قنوات تبريد الماء أو الهواء المدمجة داخل القالب. عندما يبرد المعدن، فإنه يتصلب ويأخذ شكل تجويف القالب. بمجرد ترسيخ الجزء بالكامل، يتم فتح القالب، ويتم إخراج الجزء باستخدام نظام القاذف الميكانيكي. يتم بعد ذلك فحص الصب بعناية بحثًا عن العيوب، ويتم إزالة أي مادة زائدة، مثل الفلاش (معدن إضافي حول الحواف).
يتم استخدام الصب بالقالب على نطاق واسع في مجموعة متنوعة من الصناعات نظرًا لدقته وكفاءته وتعدد استخداماته. بعض التطبيقات الرئيسية تشمل:
صناعة السيارات : يتم استخدام الصب بالقالب لإنتاج أجزاء المحرك، وعلب ناقل الحركة، والعجلات، والمكونات الأخرى التي تتطلب القوة، وخفة الوزن، والدقة العالية.
صناعة الطيران : تستخدم الأجزاء المصبوبة في الطائرات والمركبات الفضائية، وخاصة في المكونات الهيكلية، والمساكن، والمرفقات الكهربائية.
الإلكترونيات : تتطلب العديد من الأجهزة الإلكترونية حاويات من الألومنيوم أو الزنك المصبوب بسبب متانتها وتبديد الحرارة وقوتها.
السلع الاستهلاكية : يتم استخدام قوالب الصب لتصنيع مجموعة من المنتجات، من الأجهزة المنزلية إلى الأدوات والأجهزة وحتى العناصر الزخرفية.
يوفر الصب بالقالب العديد من المزايا، مما يجعله خيارًا مثاليًا للإنتاج الضخم للأجزاء المعقدة:
الدقة والدقة : يضمن الحقن عالي الضغط إنتاج الأجزاء بدقة أبعاد ممتازة وتفاصيل دقيقة.
معدلات إنتاج عالية : تتميز عملية الصب بالقالب بكفاءة عالية، مما يجعلها مناسبة لعمليات الإنتاج بكميات كبيرة.
كفاءة المواد : يحدث الحد الأدنى من هدر المواد أثناء عملية الصب، مما يقلل من تكلفة المواد الخام.
الأشكال المعقدة : يمكن أن تنتج عملية الصب بالقالب أجزاء ذات تصميمات وميزات معقدة، والتي قد يكون تحقيقها صعبًا أو مكلفًا باستخدام طرق أخرى.
التشطيب السطحي : الأجزاء التي يتم إنتاجها من خلال الصب بالقالب غالبًا ما يكون لها سطح أملس، مما يمكن أن يقلل الحاجة إلى المعالجة اللاحقة.
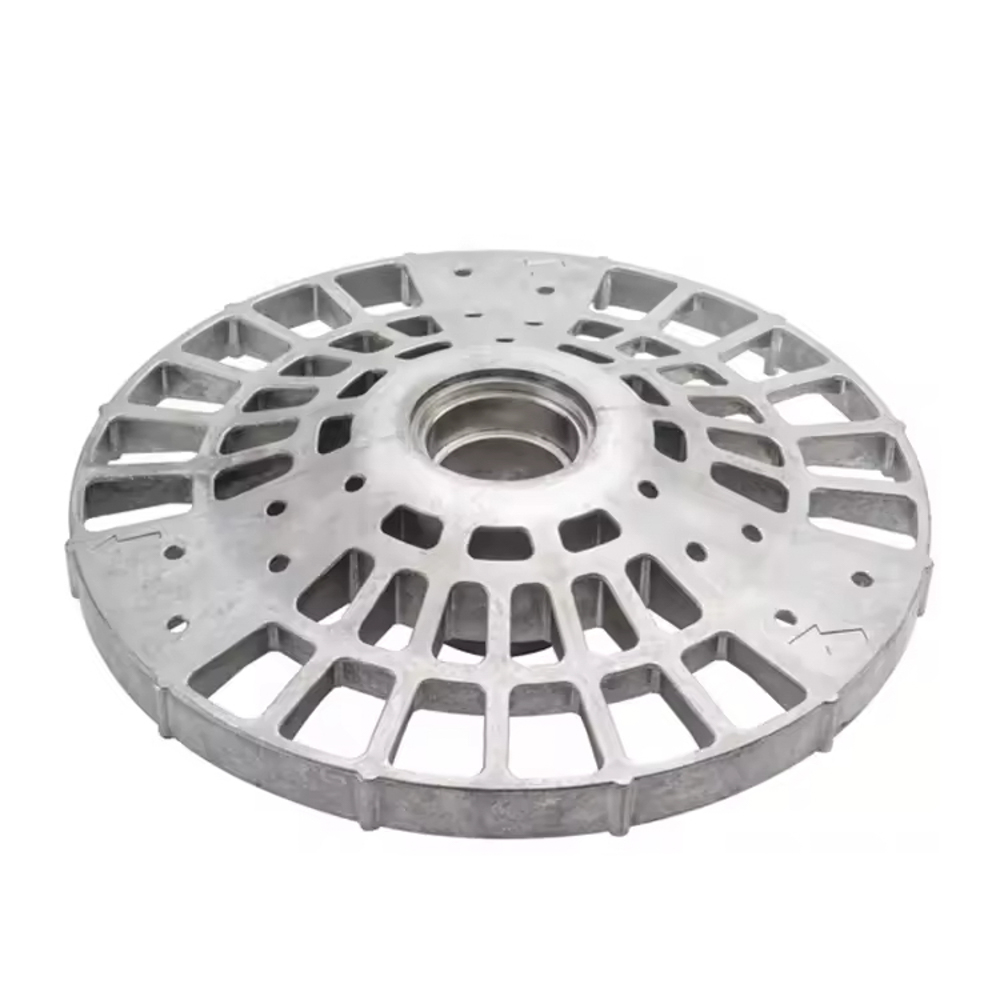
على الرغم من أن عملية الصب بالقالب لها العديد من المزايا، إلا أنها تأتي أيضًا مع بعض التحديات، بما في ذلك:
تكاليف الأدوات الأولية : يمكن أن تكون تكلفة إنشاء قالب مخصص باهظة الثمن، خاصة لعمليات الإنتاج على نطاق صغير.
اختيار محدود للمواد : على الرغم من أنه يمكن استخدام العديد من المعادن في صب القوالب، إلا أنها تقتصر على المعادن غير الحديدية، وهذه العملية ليست مناسبة لجميع أنواع السبائك.
مشاكل المسامية : إذا لم يتم التحكم فيها بشكل صحيح، يمكن أن يؤدي الصب بالقالب إلى مسامية أو جيوب هوائية داخل المعدن، مما قد يضر بسلامة الجزء.
إن عملية الصب بالقالب هي عملية تصنيع دقيقة وفعالة ومتعددة الاستخدامات وهي ضرورية لإنتاج أجزاء عالية الجودة في مختلف الصناعات. من خلال فهم كيفية إجراء عملية الصب بالقالب - بدءًا من إعداد الأداة وحتى التبريد والإخراج - يمكنك تقدير مزاياها وتحدياتها بشكل أفضل. سواء كنت تعمل في مجال السيارات أو الفضاء أو السلع الاستهلاكية، فإن عملية الصب بالقالب توفر حلاً لإنشاء أجزاء معدنية معقدة وعالية الدقة على نطاق واسع.
1. كيف أختار طريقة الصب بالقالب المناسبة لمشروعي؟
يعتمد الاختيار بين الصب بالضغط العالي والضغط المنخفض والجاذبية على عوامل مثل مدى تعقيد الجزء ومتطلبات المواد وحجم الإنتاج. يعتبر الصب بالقالب عالي الضغط هو الأفضل للأجزاء الصغيرة والمعقدة، في حين أن الصب بالقالب منخفض الضغط مثالي للمكونات الأكبر.
2. ما هي المواد التي يمكن استخدامها في الصب بالقالب؟
تشمل المواد الشائعة لصب القوالب سبائك الألومنيوم والزنك والمغنيسيوم والنحاس. يعتمد اختيار المواد على عوامل مثل القوة والوزن ومقاومة التآكل والخصائص الحرارية.
3. هل يمكن استخدام قوالب الصب للأجزاء الكبيرة؟
نعم، يعتبر الصب بالقالب منخفض الضغط مناسبًا بشكل خاص للأجزاء الكبيرة ذات الجدران السميكة. ومع ذلك، عادة ما يتم استخدام الصب بالقالب عالي الضغط للمكونات الأصغر والأكثر تعقيدًا.
4. كم من الوقت تستغرق عملية الصب بالقالب؟
يمكن أن يتراوح وقت دورة الصب من بضع ثوانٍ إلى بضع دقائق، اعتمادًا على حجم الجزء وتعقيده. بالنسبة للإنتاج بكميات كبيرة، يمكن أن تكون أوقات الدورة قصيرة حتى 30 ثانية لكل جزء.
5. هل الأجزاء المصبوبة دائمًا خالية من العيوب؟
في حين أن عملية الصب بالقالب دقيقة للغاية، إلا أنه يمكن أن تحدث عيوب مثل المسامية أو عيوب السطح أو عدم المحاذاة. تساعد إجراءات مراقبة الجودة، مثل فحص الأجزاء أثناء التبريد والتشذيب، على تقليل العيوب.

