
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-11 Origen: Sitio


Fuente de la imagen: pexels
Para obtener una cotización exacta de fundición a presión se necesita información completa.
Necesita todos los detalles técnicos, materiales y comerciales.
Defina el alcance de su proyecto con anticipación para obtener los mejores resultados.
Envíe modelos CAD 3D precisos de inmediato.
Elija cuidadosamente las aleaciones de fundición a presión de aluminio que desee .
Incluya también sus tolerancias precisas y los volúmenes de producción esperados.
Consejo profesional : los datos iniciales completos aceleran el procesamiento de RFQ. ¡Evita costosas revisiones de precios posteriores a la cotización!
Proporcionar todos los detalles acelera la preparación de su cotización.
Esto ayuda con todos los servicios de fundición a presión personalizados..
Los detalles claros eliminan dudas sobre el alcance del proyecto.
También reducen el coste total de las herramientas de forma rentable.
Envíe detalles precisos ahora para obtener una cotización rápida y confiable.
Envíe archivos CAD 3D exactos y dibujos de ingeniería 2D.
Estos archivos establecen el alcance exacto de su proyecto.
Elija con antelación las aleaciones adecuadas de aluminio o zinc.
Satisfaga sus necesidades de rendimiento de la parte física.
Comparta cifras precisas de producción anual.
Los buenos números ayudan a moldear las decisiones.
También reducen los costos unitarios generales.
Enumere todas las necesidades de mecanizado CNC.
Normas estatales sobre revestimiento de superficies y pruebas de fugas.
Esto crea una cotización total precisa.
Proporcione todos los detalles del proyecto desde el principio.
Los primeros detalles reducen los costos de herramientas.
También aceleran los tiempos de entrega.
Fuente de la imagen: pexels
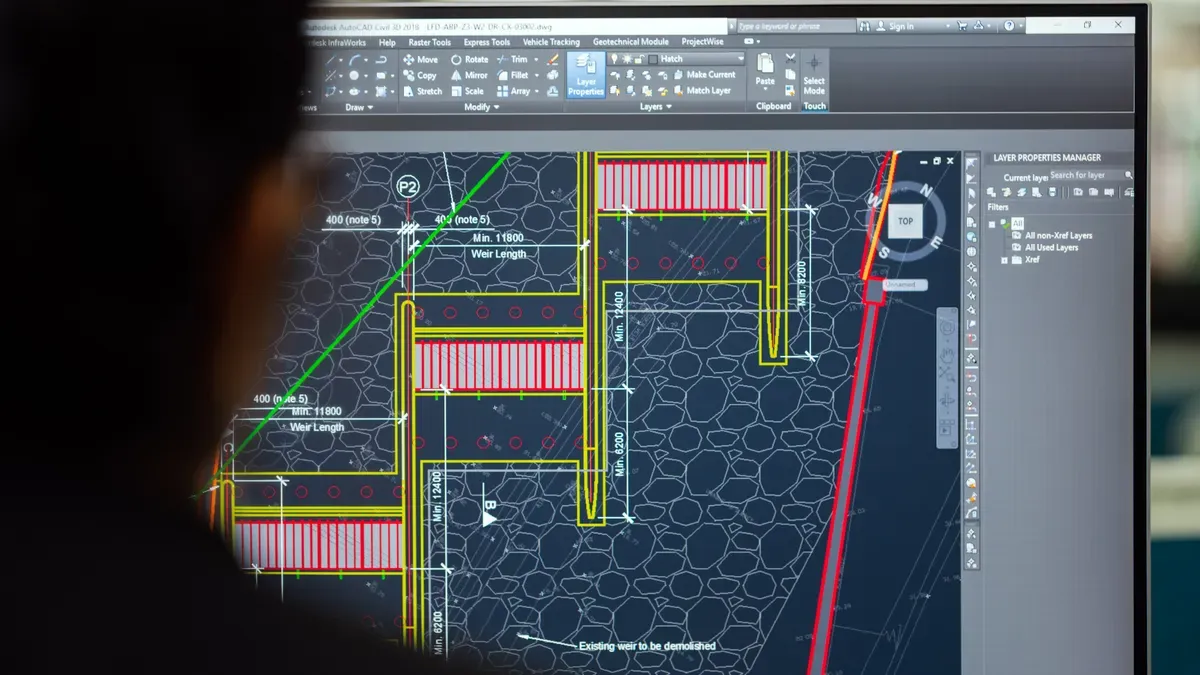
Los datos de forma exactos ayudan a estimar correctamente los costos de las piezas. Envíe modelos 3D claros e impresiones de ingeniería. Estos archivos muestran el alcance completo de su proyecto. Los ingenieros analizan archivos para contar las necesidades de materiales. Calculan el tamaño de la prensa y los tiempos de ciclo.
Envíe archivos CAD 3D en formatos estándar. Los buenos tipos de archivos incluyen STEP, STP y SLDPRT. También puede utilizar IPT, PRT o SAT.
Formatos CAD 3D preferidos: .STEP / .STP | .SLDPRT | .IPT | .PRT | .SE SENTÓ Estos archivos ayudan a los ingenieros a estudiar los detalles del espacio. Comprueban fácilmente el espesor de la pared y los ángulos de tiro. Las primeras revisiones encuentran porosidad por contracción y problemas de relleno. Los modelos sólidos limpios muestran los detalles del proyecto rápidamente.
Los archivos 3D muestran formas básicas de piezas. En cambio, las impresiones 2D muestran detalles técnicos precisos. Necesita impresiones 2D con reglas GD&T:
Comunica especificaciones de fabricación completas : los archivos 3D muestran formas exteriores básicas. Las impresiones 2D enumeran materiales, tolerancias estrictas y roscas. También muestran texturas superficiales y notas especiales.
Define la intención del diseño y la fijación : las impresiones 2D marcan datos y características clave. Los diseños claros guían a los trabajadores sobre los métodos de sujeción de piezas. Los operadores no adivinan cómo medir las piezas.
Sirve como contrato de calidad vinculante : las normas ISO hacen que las impresiones 2D sean contratos oficiales. Ayudan a resolver disputas sobre la calidad durante las comprobaciones de piezas.
Controla las geometrías de fundición : las reglas de GD&T garantizan ángulos y perfiles de desmoldeo correctos. Ayudan a fabricar piezas sin defectos.
Las fundiciones revisan las impresiones 2D utilizando los estándares ISO. Las reglas de NADCA también ayudan a verificar las dimensiones del proyecto. La tabla enumera las reglas de tolerancia estándar y de precisión:
Categoría de característica |
Designación de tolerancia estándar |
Designación de tolerancia de precisión |
|---|---|---|
Dimensiones lineales |
T-4A-1-09 |
P-4A-1-09 |
Línea de separación |
T-4A-2-09 |
P-4A-2-09 |
Componente de matriz móvil |
S-4A-3-09 |
P-4A-3-09 |
Angularidad |
S/P-4A-4-09 |
S/P-4A-4-09 |
Concentricidad |
S-4A-5-09 |
N / A |
Desplazamiento de línea de partición |
S-4A-6-09 |
N / A |
Borrador |
S/P-4A-7-09 |
S/P-4A-7-09 |
Llanura |
S-4A-8-09 |
P-4A-8-09 |
Orificios tubulares para roscas cortadas |
S-4A-9-09 |
P-4A-9-09 |
Orificios tubulares para roscas formadas |
N / A |
P-4A-10-09 |
Orificios tubulares para roscas de tuberías |
S-4A-11-09 |
N / A |
Hilos fundidos |
T-4A-12-09 |
N / A |
Asignación de stock de mecanizado |
S/P-4A-13-09 |
S/P-4A-13-09 |
Resalte las dimensiones clave que necesitan mecanizado CNC adicional. Marcar áreas clave evita trabajo adicional en superficies simples.
Crudo Las piezas fundidas de aluminio necesitan pequeños márgenes de mecanizado. Normalmente basta con añadir 0,5 mm más de metal. Las áreas de sellado no necesitan más de 0,5 mm. Las superficies fundidas ya están muy lisas y limpias.
Nota de diseño : Las pequeñas capas adicionales mecanizadas mantienen fuertes las capas exteriores. Los cortes profundos exponen agujeros ocultos dentro del metal.
Las impresiones claras enumeran todas las necesidades principales con antelación. Los datos en tamaño completo ayudan a crear cotizaciones precisas rápidamente. Los datos rápidos aceleran la planificación de la fábrica principal.
Elegir los metales adecuados es clave para su solicitud de cotización.
Relaciona los rasgos físicos con tu entorno parcial.
Las fábricas utilizan A380 o ADC12 para piezas.
Estos metales dan gran resistencia y control del calor.
Enumere con anticipación sus requisitos de aleaciones de fundición a presión de aluminio .
Sin embargo, algunos artículos pequeños necesitan zinc.
Elija zinc para piezas pequeñas como cerraduras o conectores:
Alta precisión y detalle : el metal líquido llena espacios pequeños con facilidad.
Capacidades de tolerancia estricta : Mantiene tamaños reducidos hasta pulgadas diminutas sin problemas.
Construcción de paredes delgadas : forma formas ligeras sin perder resistencia.
Mayor longevidad del molde : el calor más bajo mantiene las herramientas seguras durante años.
Calidad de superficie superior : Los acabados lisos fundidos necesitan muy poco trabajo.
Su necesidad anual afecta el costo de las herramientas y la planificación.
Los servicios de fundición a presión personalizados superaron al fresado de más de 200 artículos.
Comparta claramente los objetivos de los prototipos y los volúmenes completos de ejecución.
Volumen de producción anual |
Configuración de molde recomendada |
Tasa y control de desechos |
ROI / Impacto financiero |
|---|---|---|---|
Volumen bajo (< 5000 unidades) |
Cavidad inferior (p. ej., 1x2) |
2% – 5% chatarra; fácilmente controlable y diagnóstico |
Punto de partida ideal para tolerancias estrictas; minimiza los riesgos iniciales |
Volumen medio (5000 – 25 000 unidades) |
Multicavidad equilibrada (p. ej., 1x4) |
5% – 10% de desperdicio (puede caer por debajo del 7% con la configuración) |
Costos de herramientas competitivos por unidad; equilibrio óptimo entre desperdicio y rendimiento |
Alto volumen (más de 25.000 unidades) |
Cavidad superior (p. ej., 1x8) |
Mayores riesgos de chatarra; requiere mayores presupuestos de desechos |
La alta eficiencia compensa los costos de las herramientas, ofreciendo el costo total más bajo por pieza buena |
Los talleres calculan los costos base utilizando los detalles del peso de las piezas.
Proporcione datos completos para estimar correctamente la pérdida de metal.
Consejo sobre costos : Los pedidos grandes justifican herramientas complejas con múltiples cavidades. Las tiradas grandes reducen los precios unitarios muy rápidamente.
Comparta los detalles completos del alcance y los cronogramas completos con anticipación.
Los datos precisos garantizan un presupuesto justo de fundición a presión.
Defina claramente sus necesidades de mecanizado.
El metal líquido forma formas duras.
Las piezas fundidas de metal en bruto tienen límites reales.
Algunos diseños necesitan tamaños exactos.
Utilice herramientas CNC para obtener detalles finos.
Las herramientas CNC manejan formas difíciles:
Orificios de rodamientos (±0,01 mm tamaños ajustados)
Orificios para pernos roscados
Superficies de sellado lisas (Ra 0,8 μm)
Caras de montaje de precisión
Posteriormente, las máquinas cortan los hilos dentro de los agujeros metálicos.
Este trabajo establece el verdadero alcance de su proyecto.
Los revestimientos protegen el metal del desgaste exterior.
Elija recubrimientos según los usos de las piezas.
Compare las características del recubrimiento electrónico y el anodizado:
Criterios |
Recubrimiento electrónico |
Anodizado |
|---|---|---|
Costo y eficiencia operativa |
Bajo coste para grandes tiradas de producción. Utiliza menos energía y pasos automatizados. |
Mayor costo total en general. Necesita alto voltaje y una costosa gestión química. |
Protección contra la corrosión |
Gran protección; Forma una capa sellada con fuertes enlaces químicos. |
Protección inferior sobre fundición de aluminio. Necesita sellado adicional contra la humedad. |
Cobertura sobre geometrías complejas |
Superior; Cubre agujeros internos profundos de manera uniforme en formas complejas. |
Desigual; falla en bordes afilados y agujeros ciegos profundos. |
Estética y Acabado |
Suaviza superficies metálicas rugosas; ofrece opciones de color limitadas. |
Muestra claramente los defectos superficiales; ofrece muchas opciones de colores brillantes. |
El recubrimiento en polvo reduce los costes en pedidos grandes:
Rentabilidad : el metal volteado y el recubrimiento en polvo ahorran trabajo manual.
Durabilidad estructural : crea una capa resistente para equipos pesados para exteriores.
Sinergia con E-Coat : Se adapta sobre bases de e-coat para máxima seguridad.
Establezca sus principales reglas de calidad con anticipación.
Los talleres utilizan pruebas estrictas en los tamaños de las piezas.
Los controles estrictos detienen los defectos durante las tiradas grandes.
Consejo de calidad : Los controles de presión de aire sellan los espacios huecos. ¡Comparta los límites de fugas con anticipación por un precio real!
Las reglas de prueba claras reducen los riesgos del proyecto.
Los mejores equipos verifican las rutas de fuga antes de los pasos de construcción.
Los ingenieros adaptan los moldes para que cumplan con las reglas de seguridad.
Al compartir detalles completos se obtienen cotizaciones de precios precisas.
Establezca sus objetivos de herramientas con anticipación.
Elija su objetivo de volumen de producción total.
Las opciones de metal establecen límites de producción de troqueles.
Los fuertes moldes de acero H13 duran mucho tiempo.
Alcanzan el millón de ciclos totales.
Los talleres endurecen este resistente acero para herramientas.
Lo utilizan para tiradas de gran volumen.
El diseño de su molde cambia el costo de las herramientas :
Tipo de molde |
Impacto en la cotización inicial de herramientas |
|---|---|
Molde familiar |
Menor costo inicial : agrupa piezas en una sola herramienta. Ahorra dinero en la construcción de moldes principales. |
Molde de múltiples cavidades |
Costo inicial más alto : necesita más flujo de caja inicial. Utiliza acero extra y cortes complejos. |
Las construcciones de herramientas complejas aumentan los precios iniciales:
Precisión de fabricación : las construcciones con múltiples cavidades necesitan cuidado especial.
Material y mecanizado : el corte CNC requiere más acero en bruto.
Enumere todas las tareas secundarias del taller con anticipación.
Las notas claras definen los alcances totales del proyecto.
Empresas que ofrecen servicios de fundición a presión personalizados instalan inserciones.
Tocan hilos y construyen subconjuntos.
Agrupar trabajos ahorra dinero en cotizaciones.
Consejo de logística : elija rápidamente sus opciones de embalaje final. Las cajas económicas reducen los costos de envío rápidamente. Las bandejas personalizadas protegen las caras mecanizadas limpias.
Evite retrasos en la cotización con datos completos.
Organice los detalles clave con esta lista:
Categoría de parámetro |
Artículos clave incluidos |
|---|---|
Identificación del proyecto |
Nombre de la pieza, revisión, mercado objetivo |
Archivos de diseño |
Modelos 3D, dibujos 2D. |
Alcance del trabajo |
Metal en bruto, pasos CNC, montaje. |
Volumen y programa |
Prototipos, total de piezas anuales. |
Comparta objetivos de volumen exactos de inmediato.
Estos datos aseguran su cotización de fundición a presión..
Verifique las impresiones para obtener respuestas rápidas.
Envíe modelos 3D completos y materiales precisos.
Incluya las tolerancias exactas y los números de volumen con anticipación.
Esta información garantiza una cotización rápida de fundición a presión..
Aclara el alcance de tu proyecto desde el principio.
Además, obtendrá inmediatamente la máxima calidad de fabricación.
Consejo de DFM : El trabajo en equipo de ingeniería inicial mejora las formas de las piezas. Reduce el costo de herramientas y acelera la producción.
Trabaje con servicios de fundición a presión personalizados desde el principio.
Estos expertos refinan su alcance muy rápidamente.
Reducen los costos unitarios y aceleran los cronogramas.
Consigue tu cotización de fundición a presión hoy.
Este paso ayuda a lanzar su proyecto sin problemas.
Impresiones simples dan estimaciones de costos básicos.
Sin embargo, las fábricas necesitan modelos 3D para obtener precios reales.
Los ingenieros estudian formas utilizando modelos 3D.
Esto les ayuda a diseñar buenos prototipos de herramientas.
Factor de costo : los pedidos grandes dividen el costo de las herramientas entre muchas piezas.
El tamaño del pedido cambia el precio unitario total.
Fabricar más piezas reduce rápidamente los costos unitarios.
Las tiradas grandes ayudan a los trabajadores a establecer tiempos de máquina rápidos.
Estándar Las aleaciones de fundición a presión de aluminio proporcionan una alta resistencia.
Los tipos como el A380 también ofrecen un excelente control del calor.
Estos metales se adaptan muy bien a los resistentes marcos exteriores.
Sí, las piezas de muestra prueban su diseño con antelación.
Puedes comprobar el ajuste y las tallas ajustadas fácilmente.
Esta prueba encuentra defectos graves antes de las ejecuciones principales.
