
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-05 Origen: Sitio


La barrera de entrada más alta en la fabricación de metales siempre se reduce a un obstáculo crítico. Debe justificar por adelantado el enorme gasto de capital requerido para las herramientas iniciales. Los ingenieros enfrentan una inmensa presión para lograr que estos diseños preliminares sean correctos desde la primera vez. Las geometrías de piezas mal optimizadas provocan rápidamente un desgaste prematuro del molde y tasas de defectos inaceptablemente altas. Inevitablemente, obligan a los equipos de ingeniería a realizar revisiones de herramientas costosas y que requieren mucho tiempo justo antes del lanzamiento. Cada pequeño descuido geométrico amplifica exponencialmente a escala sus costos de fabricación continuos. La aplicación temprana de principios rigurosos de Diseño para Fabricación (DFM) evita este costoso retrabajo y optimiza drásticamente los tiempos de ciclo. Hacerlo garantiza una transición predecible de los primeros prototipos a una producción sostenible de gran volumen. Ahora exploraremos las reglas básicas de geometría, la dinámica del impacto de los materiales y las estrategias de evaluación de proveedores para optimizar su próxima iniciativa importante de fabricación.
Un espesor de pared consistente y ángulos de salida apropiados son la base para moldes de fundición a presión viables.
La dinámica térmica y el flujo del metal dictan la integridad de las piezas; El uso estratégico de nervaduras y radios previene la porosidad y fallas estructurales.
La selección de materiales (aluminio, zinc, magnesio) afecta directamente la presión de inyección requerida, los tiempos de ciclo y la vida útil general de los moldes de fundición a presión.
Seleccionar un socio de fabricación requiere evaluar sus capacidades internas de herramientas, protocolos de control de calidad y flujos de trabajo de revisión.
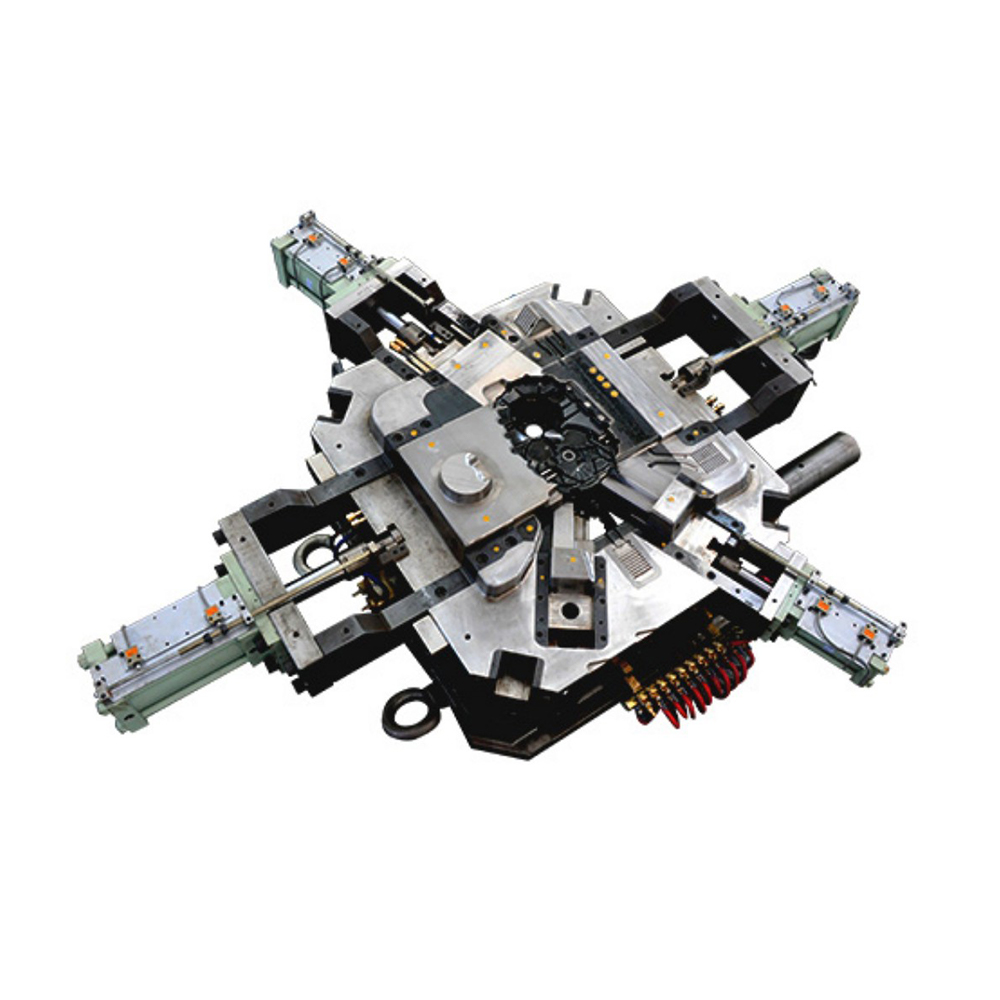
La geometría dicta la economía en la fabricación. Las formas de piezas complejas inflan drásticamente su gasto de capital inicial (CapEx). Los cortes socavados y las líneas de separación complejas requieren mecanismos mecánicos especializados. Los fabricantes utilizan moldes de múltiples deslizamientos o acciones laterales para formar estas intrincadas características. Estos componentes móviles aumentan exponencialmente los costos iniciales de herramientas. Una herramienta simple de dos placas cuesta significativamente menos que una compleja equivalente de múltiples carros. Las geometrías más simples mantienen los presupuestos iniciales de herramientas altamente manejables para su equipo de adquisiciones. Además, los controles deslizantes mecánicos se desgastan con el tiempo. Requieren una alineación precisa para evitar la formación de rebabas a lo largo de la línea de separación.
El tiempo de ciclo impulsa directamente la rentabilidad de la producción. El diseño óptimo de la pieza reduce drásticamente el tiempo de enfriamiento dentro de la cavidad. Un enfriamiento más rápido permite a los operadores de máquinas producir más unidades por hora. Esta velocidad reduce directamente el costo unitario a gran escala. La gestión térmica eficiente mantiene la producción funcionando sin problemas. Los diseños voluminosos atrapan el calor dentro del núcleo de acero. Este calor atrapado obliga a la máquina de inyección a detenerse. Espera a que la sección de metal más gruesa se solidifique por completo. Pierde valiosos segundos de producción durante cada ciclo.
La frecuencia del mantenimiento dicta la vida útil general de la herramienta. Las esquinas pronunciadas y las presiones de inyección extremas aceleran la fatiga térmica. Esta fatiga constante a menudo se manifiesta como una severa sensación de calor en su Moldes de fundición a presión . La comprobación por calor introduce grietas microscópicas en la superficie del acero para herramientas. Estas finas grietas se transfieren directamente a las piezas fundidas, arruinando los acabados cosméticos. El diseño de transiciones más suaves prolonga drásticamente la longevidad del molde. Reduce el costoso tiempo de inactividad por mantenimiento. Las reparaciones periódicas de pulido y soldadura agotan rápidamente su presupuesto de mantenimiento en trabajos de gran volumen.
Los ingenieros deben cumplir estrictas pautas geométricas. Usted garantiza un flujo de metal predecible siguiendo los marcos DFM establecidos. El cumplimiento temprano evita graves dolores de cabeza en la fabricación más adelante.
La uniformidad sigue siendo su parámetro básico más importante. Como regla general, mantenga un espesor constante en toda la pieza. Esta consistencia garantiza un enfriamiento uniforme y un flujo de metal fluido por toda la cavidad. Las transiciones entre secciones gruesas y delgadas causan graves problemas de calidad. Provocan una contracción desigual durante la fase de enfriamiento rápido. Esta contracción localizada habitualmente provoca que la pieza se deforme. También promueve la formación de vacíos internos severos. Las secciones delgadas se congelan rápidamente dentro de la cavidad. Las secciones gruesas permanecen fundidas por mucho más tiempo. El metal congelado extrae material de las áreas aún fundidas. Esta violenta acción de tracción desgarra la microestructura interna.
Debe diseñar ángulos de salida apropiados en todas las paredes verticales. Siguen siendo totalmente necesarios para la expulsión limpia de piezas. Una corriente de aire adecuada evita la irritación de las superficies de acero pulido. Evita por completo dañar severamente su Moldes de fundición a presión al ser expulsados. Los estándares de la industria generalmente recomiendan entre 1° y 3° de calado. El ángulo exacto depende en gran medida del tipo de material. También depende de la profundidad total de la cavidad del molde. Las paredes internas sujetan el acero de refrigeración con extrema fuerza. El metal se contrae naturalmente hacia adentro sobre los pasadores internos del núcleo. Por lo tanto, las paredes internas requieren un ángulo de desmoldeo significativamente mayor que las paredes externas.
Nunca deje esquinas internas afiladas de 90 grados en su archivo CAD final. Los filetes generosos mitigan activamente las concentraciones extremas de estrés. Protegen tanto la pieza fundida final como las costosas herramientas en sí. Los radios suaves promueven un flujo de metal fundido mucho más suave. El metal líquido ataca agresivamente las esquinas de acero afiladas bajo alta presión. Provoca erosión prematura y desgaste del acero. Agregar radios mejora la integridad estructural de su producto al instante.
Característica |
Directriz estándar |
Riesgo primario de incumplimiento |
|---|---|---|
Espesor de la pared |
1,5 mm - 3,0 mm (consistente) |
Contracción desigual, deformación severa, huecos internos. |
Ángulos de salida (externos) |
1° - 2° mínimo |
Piezas pegadas, rozaduras en la superficie, marcas del pasador de expulsión. |
Ángulos de salida (internos) |
2° - 3° mínimo |
Atascamiento del pasador central, daño al molde durante la expulsión. |
Radios internos |
Mínimo 1,0 mm (grosor de pared coincidente) |
Fisuración por tensión, flujo turbulento de metal, erosión del troquel. |
Una mala geometría prácticamente garantiza defectos físicos. Puede eliminar la mayoría de las fallas estructurales antes de cortar cualquier acero. Los ajustes de diseño predictivos ahorran innumerables horas de ingeniería y evitan retrasos en el lanzamiento.
Las áreas de gran masa atrapan fácilmente los gases refrigerantes. También sufren una contracción localizada severa. El gas atrapado provoca huecos microscópicos dentro del componente terminado. El flujo turbulento de metal literalmente introduce aire en la mezcla fundida. La porosidad por contracción compromete la integridad estructural de las secciones pesadas. Debe utilizar extracción de núcleos estratégica para resolver este problema específico. La extracción de núcleos implica colocar pasadores de acero permanentes dentro de la cavidad. Estos alfileres eliminan la masa innecesaria de las secciones gruesas. Ahorra volumen de material y mejora radicalmente la densidad de las piezas. Evita agregar volumen sólido innecesariamente.
A menudo se necesita integridad estructural adicional para cumplir con los requisitos de carga. No consigas esto simplemente engrosando las paredes principales. En su lugar, debes agregar nervaduras y protuberancias bien diseñadas. Las nervaduras aumentan la rigidez estructural sin extender los tiempos generales de los ciclos. Debes vigilar de cerca tus límites geométricos específicos. El espesor de una nervadura nunca debe exceder el 70-80% del espesor de la pared contigua. Si se vuelve más grueso, inevitablemente verás marcas de hundimiento visibles. Estas depresiones arruinan completamente la superficie cosmética opuesta. Además, debes cruzar las nervaduras en ángulos escalonados. Evite crear nodos térmicos masivos donde se crucen varias nervaduras pesadas simultáneamente.
La selección de aleaciones cambia todo acerca de su entorno de producción específico. Las propiedades de los materiales gobiernan la dinámica térmica y la maquinaria requerida. También determinan exactamente cuánto tiempo sobreviven sus herramientas bajo una presión intensa.
Aleaciones de aluminio (p. ej., A380, A360): el aluminio ofrece una estabilidad dimensional increíblemente alta. Cuenta con una excelente relación resistencia-peso para aplicaciones estructurales altamente exigentes. Los ingenieros utilizan ampliamente el A380 para componentes complejos de automoción y aeroespaciales. Sin embargo, tiene un impacto significativo en su entorno de herramientas. El aluminio requiere una cámara de frío robusta de fundición a presión . Procesos Los puntos de fusión más altos someten las herramientas de acero a un estrés térmico extremo. Este choque térmico constante degrada los moldes mucho más rápido que las aleaciones más blandas. Debe presupuestar de forma proactiva un mantenimiento y reemplazo de herramientas más frecuentes.
Aleaciones de zinc (p. ej., Zamak): el zinc ofrece ductilidad y resistencia al impacto verdaderamente excepcionales. Es la opción ideal absoluta para diseños intrincados y de paredes delgadas. El zinc depende enteramente de procesos eficientes de fabricación en cámara caliente. Su punto de fusión dramáticamente más bajo ofrece una enorme ventaja de producción. Esta temperatura de funcionamiento más baja prolonga significativamente la vida útil de sus moldes. Reduce fundamentalmente los requisitos continuos de mantenimiento de herramientas. También se pueden conseguir tolerancias mecánicas mucho más estrictas utilizando aleaciones estándar de Zamak.
Magnesio: El magnesio es el metal estructural más ligero disponible. También proporciona una excelente maquinabilidad para operaciones de posprocesamiento secundario. Sin embargo, el magnesio requiere protocolos de manipulación altamente especializados. Debe ajustar los parámetros de sus herramientas con cuidado. Sigue siendo vital gestionar su alta reactividad y sus rápidos riesgos de oxidación. El magnesio se enfría increíblemente rápido dentro de la cavidad del molde. Exige velocidades de inyección ultrarrápidas para llenar cavidades complejas por completo antes de congelarse.
No se puede ejecutar un diseño de producto impecable sin un proveedor altamente capacitado. La selección de socios determina absolutamente el éxito final de su producción. Debe examinar rigurosamente sus capacidades técnicas antes de emitir órdenes de compra.
Evalúe siempre cuidadosamente la infraestructura de herramientas internas de un proveedor. Los socios capacitados diseñan, mecanizan y mantienen sus moldes completamente internamente. Operan sus propias fresadoras CNC de precisión y máquinas de electroerosión por hilo. Esta capacidad interna garantiza una estricta responsabilidad de los proveedores en todos los ámbitos. También garantiza ciclos de revisión de ingeniería mucho más rápidos. Cuando las herramientas se rompen o requieren ajustes, las reparan inmediatamente en el sitio. Evita esperar semanas para que un fabricante de herramientas extranjero envíe piezas de repuesto.
Nunca omita el análisis inicial del flujo del molde. Busque socios que utilicen activamente software de simulación computacional avanzado. Lo utilizan para predecir con precisión las zonas de porosidad de alto riesgo. Optimizan digitalmente la ubicación exacta de puertas y corredores. Esta validación crítica ocurre mucho antes de que corten acero para herramientas costoso. La simulación elimina por completo las conjeturas del proceso de ingeniería. Valida científicamente sus elecciones de DFM utilizando física termodinámica estricta.
Verifique su equipo de inspección física durante la auditoría de sus instalaciones. Busque máquinas de medición de coordenadas (MMC) automatizadas en su fábrica. Exija capacidades de inspección por rayos X para comprobar constantemente si hay huecos internos ocultos. Garantizar el estricto cumplimiento de las normas ISO 9001 como mínimo. Pregunte sobre los marcos de cumplimiento específicos aeroespaciales o automotrices de la IATF, si corresponde. Los sólidos sistemas de calidad evitan activamente que las piezas defectuosas lleguen a la línea de montaje final.
Los socios confiables operan con total transparencia de ingeniería. Proporcionan un informe de comentarios de DFM muy detallado junto con su respuesta a la RFQ. Destacarán de forma proactiva los posibles riesgos geométricos de forma inmediata. Localizan problemas de fabricación ocultos en lo más profundo de sus archivos CAD iniciales. Un proveedor confiable sugiere mejoras prácticas de diseño al instante. Nunca citan ciegamente un diseño fundamentalmente defectuoso sólo para ganar su negocio inicial.
El éxito de la fundición a presión siempre exige un delicado equilibrio de ingeniería. Debe combinar cuidadosamente los requisitos rígidos de integridad estructural con una geometría compatible con el moho. Pasar por alto pequeños detalles de diseño garantiza importantes retrasos en la producción.
Audite sus archivos CAD actuales para garantizar un espesor de pared uniforme y ángulos de desmoldeo adecuados.
Elimine por completo las esquinas internas afiladas implementando radios generosos para aliviar la tensión.
Optimice su selección de materiales en función de los tiempos de ciclo objetivo y la longevidad esperada de las herramientas.
Contrate temprano a un socio de fabricación totalmente calificado para una evaluación DFM integral.
Finalice sus modelos 3D utilizando estos rigurosos principios hoy. Asegurar una consulta profesional sobre herramientas ahora evita retrasos increíblemente costosos en el futuro. La geometría sólida construye una base de producción altamente rentable.
R: La vida útil de las herramientas varía significativamente según el material elegido. Aproximadamente 100.000 disparos para Aluminio, hasta 1.000.000 de disparos para Zinc, dependiendo de la calidad del acero del molde y los programas de mantenimiento. Una gestión térmica adecuada y un mantenimiento preventivo regular ampliarán considerablemente estas estimaciones de referencia con el tiempo.
R: Sí, pero requieren núcleos deslizantes o mecanizado secundario, lo que aumenta el costo inicial y la complejidad de los moldes de fundición a presión. Evítelo si es posible. Cada control deslizante en movimiento agrega puntos de desgaste y extiende el tiempo de ciclo requerido, lo que reduce sus márgenes de ganancia.
R: Normalmente, de 1,5 mm a 2,0 mm para la fundición de aluminio estándar, aunque los procesos avanzados pueden lograr paredes más delgadas según el tamaño de la pieza y la aleación. Superar los límites por debajo de este umbral aumenta considerablemente el riesgo de cierres en frío y llenados incompletos de la cavidad.
R: Los materiales para prototipos se comportan de manera diferente que los metales fundidos. Es necesaria una revisión del DFM para ajustar las tolerancias, agregar borrador y optimizar las realidades térmicas del proceso de fundición a presión. No se puede simplemente utilizar un archivo CAD prototipo para herramientas de producción de alta presión.
