
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-10 Origine : Site


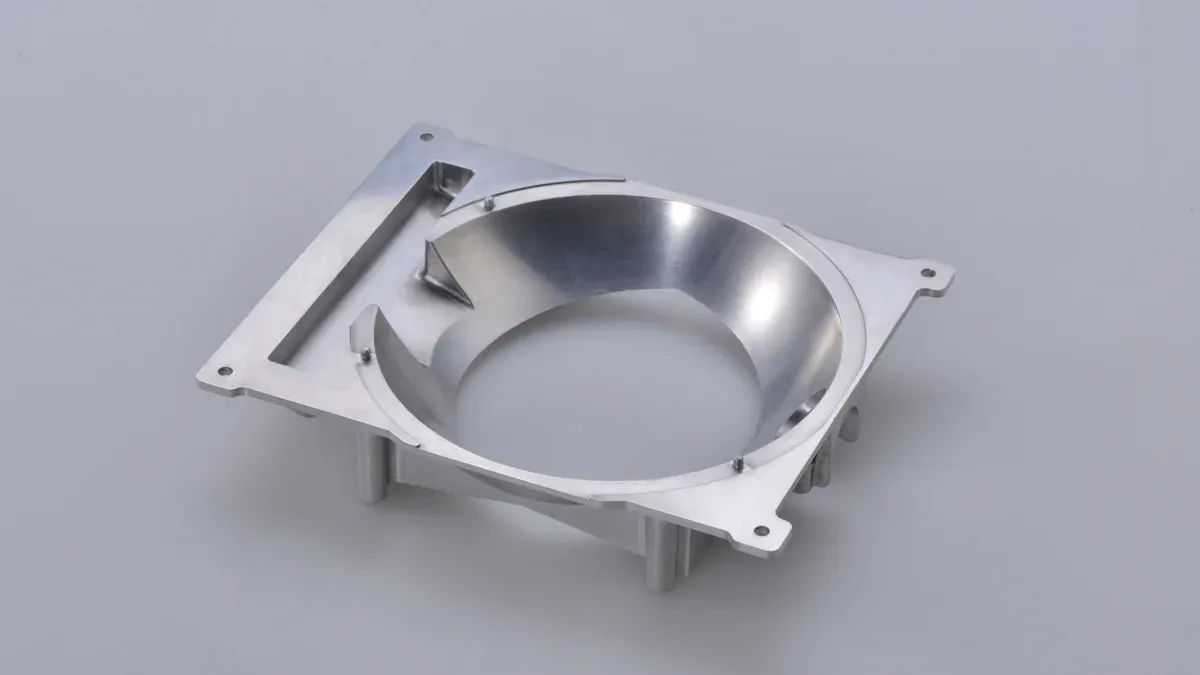
Source des images : ne pas éclabousser
Choisissez l'usinage CNC pour des pièces de test rapides. Choisissez-le pour des tolérances très serrées. Il gère bien les formes intérieures complexes. C'est mieux pour moins de 500 pièces. Choisissez le moulage sous pression pour les grosses commandes. Cela fonctionne mieux pour plus de 1 000 pièces. Il permet de réaliser facilement des murs minces. Il crée rapidement des formes proches du net. Cela permet également de maintenir les coûts des pièces à un faible niveau.
La comparaison du moulage et de l'usinage CNC montre des différences de coûts évidentes. L'usinage CNC n'a aucun coût d'outillage. Cependant, chaque pièce coûte cher. Le moulage sous pression nécessite des coûts de moulage initiaux importants. Mais cela réduit considérablement les prix des pièces détachées. Vérifiez d'abord la précision et les tolérances requises. Connaissez également vos besoins en force et le volume de vos pièces. Faites-le avant de fabriquer des pièces en aluminium personnalisées.
Choisissez l'usinage CNC pour les petites commandes de moins de 500 pièces.
Choisissez le moulage sous pression pour les grosses commandes de plus de 1 000 pièces.
L'usinage CNC façonne des blocs métalliques solides avec une grande précision.
Le moulage sous pression produit des pièces rapides avec moins de gaspillage de matériaux.
Utilisez les deux méthodes ensemble pour économiser de l'argent sur des détails précis.
Vous commencez avec des blocs de métal solides et solides. Les outils informatiques coupent le métal supplémentaire. Cette méthode permet de fabriquer rapidement des composants en aluminium usinés CNC sur mesure . Vous obtenez une grande précision avec ce processus. Les outils standard façonnent facilement les espaces intérieurs restreints. Vous fabriquez rapidement du matériel solide en aluminium usiné CNC . Cependant, couper du métal génère beaucoup de déchets.
Vous faites fondre le métal en premier. Ensuite, vous poussez l’aluminium liquide dans des moules en acier. La haute pression aide à remplir la cavité du moule. Le métal refroidit très vite. Vous obtenez rapidement des pièces détaillées en aluminium moulé sous pression . Ce processus intelligent permet de créer facilement des formes soignées. Tu fais du bien composants en aluminium moulé sous pression rapidement. Vous ne gaspillez pas de métal lourd.
Votre choix d’usine modifie votre utilisation du matériau.
Indicateur clé des déchets : les gros travaux d'usinage CNC transforment 70 % de métal en ferraille.
Production de ferraille : Une coupe lourde produit de gros tas de copeaux. Le recyclage aide certains. Mais déplacer la ferraille augmente les coûts de main-d’œuvre.
Efficacité matérielle : normal de l’aluminium le moulage génère très peu de déchets. Vous refondez instantanément des morceaux de métal supplémentaires.
Ainsi, le moulage sous pression évite le gaspillage lors des grosses commandes. Vous choisissez l'usinage CNC pour des formes exactes. Pendant ce temps, le moulage d’aluminium permet d’économiser le plus de métal. En fin de compte, l’aluminium usiné CNC offre une précision maximale. Mais l’aluminium moulé sous pression utilise mieux le matériau.
Vérifier le moulage par rapport à l'usinage CNC permet d'équilibrer la vitesse rapide et le coût. Votre choix de construction contrôle votre budget principal.
Vous démarrez l’usinage CNC sans gros frais initiaux. Le processus de découpe façonne le métal brut bloc par bloc. Vous évitez les coûts de configuration difficiles en utilisant des outils standards. L'exécution rapide des outils accélère les lancements de produits. Ce choix s’adapte bien aux premiers travaux de conception.
Le moulage sous pression nécessite des matrices en acier personnalisées. Ces outils coûtent d’abord plusieurs milliers de dollars. Pourtant, le moulage d’aluminium sur mesure réduit rapidement les coûts des pièces.
L'usure des outils ajoute des coûts supplémentaires à la machine au fil du temps. Chaque pièce prend du temps et de la puissance manuellement.
Au lieu de cela, le moulage sous pression remplit rapidement les moules froids. Vous fabriquez rapidement des pièces soignées en aluminium moulé sous pression. Les cycles rapides réduisent les coûts des commandes importantes. Chaque composant en aluminium moulé sous pression semble exact. Ce processus rapide améliore votre résultat principal.
Le nombre total final de vos courses dicte les meilleures économies. Étudiez la taille totale du tirage avant d’acheter des outils. Les petites séries utilisent une coupe facile. Les grandes séries remboursent les coûts de moulage. Choisir le bon chemin de construction permet d'économiser de l'argent.
Méthode de fabrication |
Seuil de volume optimal |
Caractéristiques de rentabilité |
|---|---|---|
Usinage CNC |
Moins de 500 unités |
Pas cher pour les petites courses. Les prix unitaires restent stables. |
Moulage sous pression |
1 000 à 5 000+ unités |
Bon point de coût. Les prix unitaires chutent rapidement plus tard. |
Moulage sous pression en masse |
Plus de 5 000 unités |
Meilleur rapport qualité-prix. Les coûts d’outillage deviennent minimes. |
Le moulage sous pression de masse permet d'économiser le plus d'argent. Cela fonctionne très bien pour les grandes séries en usine.
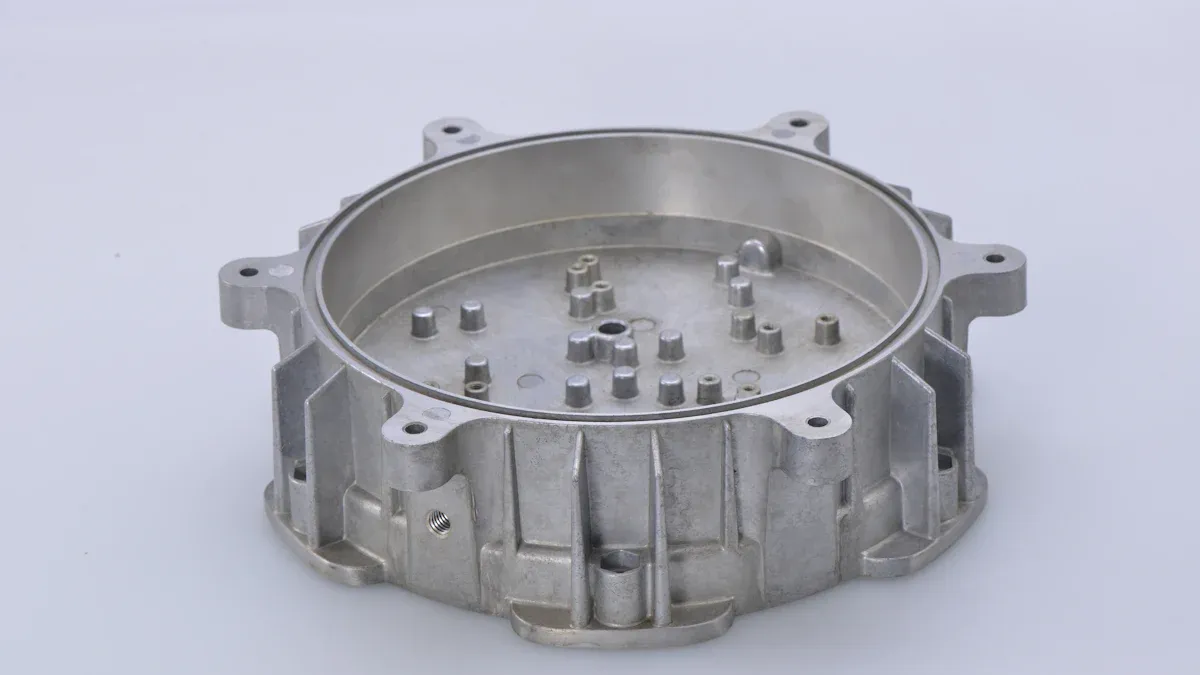
Source des images : ne pas éclabousser
Testez d'abord la force et la précision. Faites-le avant de choisir votre processus de construction. Les machines-outils tranchent des blocs de métal massif. Le moulage verse du métal liquide chaud à l’intérieur des moules.
Les billettes solides offrent une grande précision. Les outils maintiennent des tolérances serrées à ± 0,001 pouces. Chaque lot reste exact. Les outils donnent directement des finitions lisses.
Le casting donne une précision correcte. Le rétrécissement thermique modifie les tailles finales. Les moules de base conservent des tolérances de ±0,005. Ainsi, la découpe permet de construire des pièces précises.
Le métal liquide rapide emprisonne les poches d’air. Le moulage standard crée des trous cachés. Ces mauvais défauts font chuter la résistance de 30 %.
Astuce : Les poches d’air affaiblissent facilement les parois minces.
Les bons chèques trouvent rapidement les trous intérieurs. Pourtant, le métal coulé reste moins dense. Vous devez prévoir les pertes de force. Des marges de sécurité intelligentes protègent les constructions finales.
Les blocs forgés solides ont des grains alignés. Vous obtenez un métal dense sans vides. Par conséquent, l’aluminium usiné CNC supporte de fortes contraintes. Les pièces solides en aluminium usinées CNC résistent aux énormes secousses.
Matériau / Alliage |
Résistance à la fatigue (MPa) |
|---|---|
Aluminium forgé 7075-T6 |
160 |
Fonte d'aluminium A360.0 |
82 – 150 |
Le métal forgé bat ici le métal coulé. standard L'aluminium usiné CNC arrête les fissures de contrainte. Choisissez des composants en aluminium usinés CNC sur mesure pour les travaux difficiles. Simple Le moulage en aluminium convient aux pièces faciles.
Les plans de construction rapide nécessitent des choix intelligents. Équilibrez la vitesse avec la production d’usine à long terme.
Le moulage sous pression nécessite d’abord des moules en acier personnalisés. Les outilleurs construisent soigneusement de lourdes matrices en acier au fil des semaines. À l’inverse, l’usinage CNC utilise directement des fichiers CAO. Vous configurez les outils de coupe en quelques heures. Les ingénieurs préfèrent l'usinage CNC pour les premières étapes du projet.
Méthode de fabrication |
Délai de configuration et d'outillage |
Délai de livraison des pièces |
|---|---|---|
Production de moules de moulage sous pression |
6 à 10 semaines |
8 à 12 semaines |
Configuration d'usinage CNC |
Heures à 3 jours |
3 à 7 jours |
Des configurations simples vous offrent une vitesse immédiate et rapide. La découpe du stock permet d'obtenir rapidement des pièces personnalisées prêtes. Vous évitez les longues attentes pour les matrices en acier personnalisées.
Les projets nécessitent des mises à jour constantes au début du développement. Ici, la flexibilité et la complexité de la conception guident votre chemin. La mise à jour du code modifie instantanément les géométries en aluminium usinées CNC. Vous ajustez les trajectoires d’outils sans gaspiller d’outillage physique. Ce processus offre une flexibilité et une complexité de conception pour les prototypes.
Astuce : le changement de moules de coulée sous pression nécessite une re-découpe coûteuse de l'acier.
Un outillage lourd arrête les mises à jour rapides des produits. De petites modifications sur les matrices en acier trempé entraînent des retards. En revanche, l’usinage rapide permet aux équipes d’ingénierie de rester agiles. Vous fabriquez du matériel fiable en aluminium usiné CNC en douceur. L'usinage standard gère facilement les modifications de conception inattendues. Une fois les conceptions stabilisées, démarrez en toute sécurité la construction de matrices à grande échelle. Protégez les délais de lancement à l’aide d’options rapides en aluminium usiné CNC.
Vous pouvez facilement mélanger différentes méthodes. Les équipes intelligentes utilisent deux méthodes ensemble. Vous commencez tôt les tests rapides. Vous choisissez l'usinage CNC pour les échantillons. Les ingénieurs aiment l’aluminium usiné CNC . beaucoup Cela donne un matériel en aluminium usiné CNC rapide.
Vous corrigez rapidement les mauvais défauts de conception. Vous vérifiez l’ajustement avant d’acheter des matrices. Tester l’aluminium usiné CNC permet d’économiser de l’argent. Vous contrôlez les formes sans moules coûteux. Les conceptions finales garantissent la sécurité de l’achat d’outils.
en masse Le moulage sous pression permet de créer des formes rapidement. Pourtant, les pièces moulées manquent d’ajustements précis. L'aluminium liquide manque de petites tailles serrées. La découpe secondaire résout ce problème difficile.
Mettez les pièces en aluminium moulé sous pression dans des broyeurs. Les outils finissent rapidement les petits points cibles. Vous obtenez facilement des tailles exactes. Une coupe supplémentaire affine les filetages et les rainures. Cela permet de maintenir les coûts des pièces détachées à un faible niveau. Vous obtenez de superbes pièces en aluminium moulé sous pression.
Astuce : les coupes secondaires ciblent uniquement les petites zones.
Fonctionnalité cible |
Opérations d'usinage CNC secondaires |
|---|---|
Surfaces d'étanchéité critiques |
Patins de fraisage, lignes de fixation et rainures de coupe |
Trous filetés |
Étapes de perçage et de taraudage faciles |
Ce flux de travail intelligent offre une grande qualité. Vous construisez dur composants en aluminium moulé sous pression.
Choisissez soigneusement le meilleur processus. Vérifiez les besoins avant de passer commande.
Équilibrez coût, vitesse et précision. Comparez les méthodes pour les pièces personnalisées.
Paramètre d'ingénierie |
Facteurs de décision pour la matrice de compromis |
|---|---|
Besoins en matière de performances matérielles |
Besoin d'alliages solides ou de métaux moulés ? |
Précision dimensionnelle et tolérance |
Besoin d'une haute précision ou d'un moulage sous pression basique ? |
Géométrie des composants et stabilité de conception |
Modifications de code faciles ou moules fixes ? |
Délais (développement et production) |
Des échantillons précoces rapides ou une production de masse ? |
Cadre budgétaire et outillage |
Coûts de moule élevés ou prix des pièces élevés ? |
La vitesse et la force comptent beaucoup. Facteurs à vérifier lors de l’approvisionnement :
Besoins en volume : grandes séries ou petites commandes flexibles.
Coûts d'installation : prix des moules par rapport aux étapes de programmation simples.
Vitesse de production : production de masse rapide ou découpe lente.
Déchets : copeaux de métaux lourds ou pièces moulées en forme de filet.
Finition de surface : douceur de coulée par rapport aux finitions de passe de coupe.
Conseil : surveillez la taille des commandes pour économiser de l'argent.
Suivez les jalons pour changer facilement de méthode. Utilisez cette simple liste de contrôle :
Objectifs de sortie : plus de 500 unités rendent la découpe trop coûteuse.
Demande stable : changez lorsque les ventes remboursent les coûts des outils.
Flexibilité et complexité de la conception : découpez du métal lors des premières mises à jour de conception.
Exigences de précision et de tolérances : choisissez l'usinage pour les besoins de tolérances serrées.
Contrôles de qualité : Vérifiez les pièces pour garantir les dimensions exactes.
La vérification du moulage par rapport à l'usinage CNC montre des choix de coûts clairs. Les coûts élevés des moules modifient les prix des pièces détachées. La résistance des pièces et la taille des commandes comptent également. Vérifiez les besoins de précision et le nombre de commandes le plus tôt possible. Faites ceci avant de faire pièces en aluminium sur mesure.
Astuce : utilisez l'usinage CNC flexible pour les premières pièces de test.
Des changements de code rapides permettent d'affiner facilement vos formes.
Lorsque les ventes augmentent, choisissez vite moulage sous pression à haute pression . Ce processus permet de construire des pièces en masse très rapidement.
Enfin, effectuez des coupes supplémentaires aux endroits clés uniquement. Les outils secondaires rapides corrigent facilement les tailles serrées.
Le moulage sous pression pousse l'aluminium fondu dans des moules. L'usinage CNC coupe des blocs solides. L'usinage facilite les petites séries. Le moulage fonctionne pour les grosses commandes.
Vérifiez d'abord la taille de la commande. L'usinage n'entraîne aucun frais d'outil. Il s'adapte à moins de 500 unités. Le casting réduit les coûts unitaires plus tard.
Astuce : Les méthodes de mélange permettent de créer rapidement des pièces exactes.
Oui! Les coupes affinent les pièces en aluminium moulé sous pression . Les outils percent des trous. Ils lissent les surfaces. Cette méthode hybride permet d'économiser de l'argent.
La découpe de l'aluminium forgé permet de fabriquer des pièces plus solides. Le métal solide n'a pas de trous. L’aluminium liquide emprisonne l’air. Ainsi, les pièces coupées supportent mieux les contraintes.
