
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-05 Origine : Site


La plus grande barrière à l’entrée dans le secteur de la fabrication de métaux se résume toujours à un obstacle critique. Vous devez justifier dès le départ les dépenses en capital massives requises pour l’outillage initial. Les ingénieurs sont confrontés à une pression immense pour réussir ces conceptions préliminaires du premier coup. Des géométries de pièces mal optimisées entraînent rapidement une usure prématurée des moules et des taux de défauts inacceptablement élevés. Ils obligent inévitablement les équipes d’ingénierie à procéder à des révisions d’outils coûteuses et chronophages juste avant le lancement. Chaque oubli géométrique mineur amplifie vos coûts de fabrication continus de manière exponentielle à grande échelle. L’application précoce des principes rigoureux de conception pour la fabrication (DFM) évite ces reprises coûteuses et optimise considérablement les temps de cycle. Cela garantit une transition prévisible des premiers prototypes vers une production durable à grand volume. Nous allons maintenant explorer les règles géométriques de base, la dynamique de l'impact des matériaux et les stratégies d'évaluation des fournisseurs pour rationaliser votre prochaine initiative de fabrication majeure.
Une épaisseur de paroi constante et des angles de dépouille appropriés constituent la base pour des moules de moulage sous pression viables.
La dynamique thermique et le flux de métal déterminent l'intégrité des pièces ; l'utilisation stratégique des nervures et des rayons évite la porosité et la défaillance structurelle.
La sélection des matériaux (aluminium, zinc, magnésium) a un impact direct sur la pression d'injection requise, les temps de cycle et la durée de vie globale des moules de coulée sous pression.
La sélection d'un partenaire de fabrication nécessite d'évaluer ses capacités d'outillage internes, ses protocoles d'assurance qualité et ses flux de travail de révision.
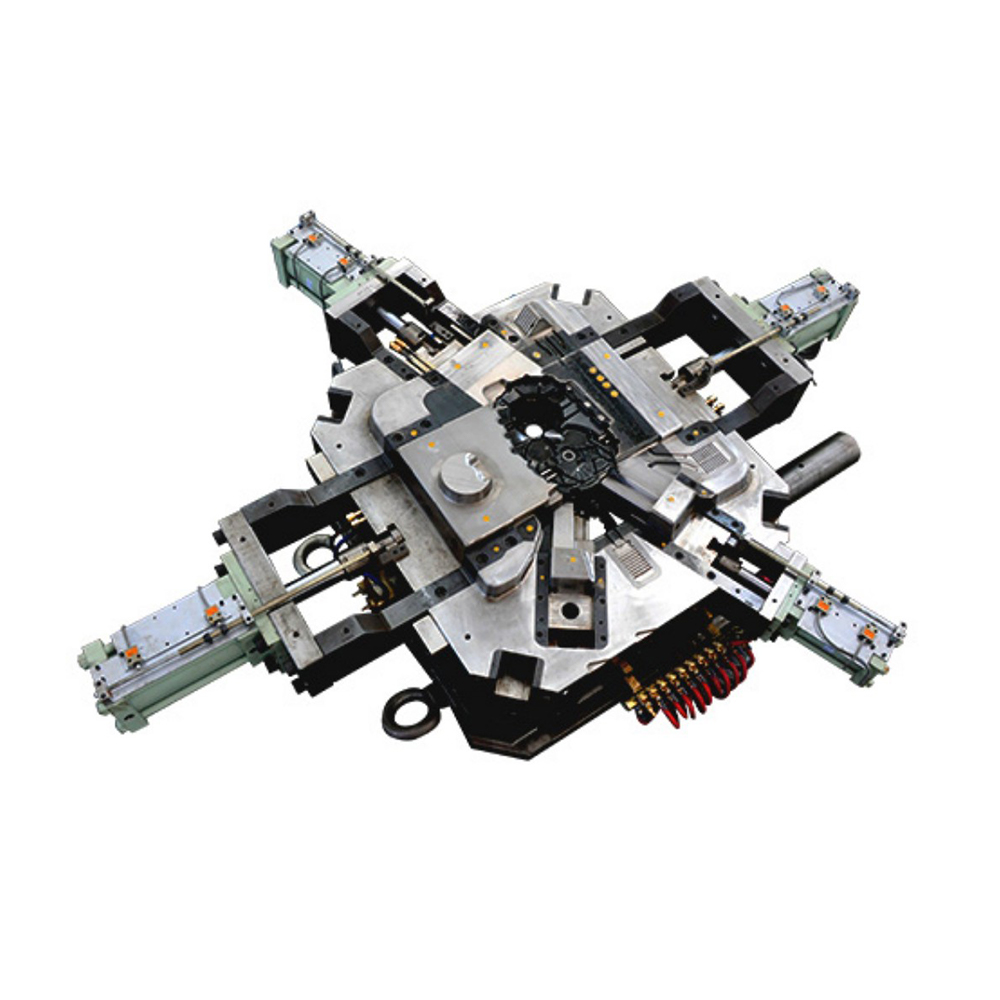
La géométrie dicte l’économie dans le secteur manufacturier. Les formes de pièces complexes gonflent considérablement vos dépenses d'investissement initiales (CapEx). Les contre-dépouilles et les lignes de séparation complexes nécessitent des mécanismes mécaniques spécialisés. Les fabricants utilisent des moules multi-glissières ou des actions latérales pour former ces éléments complexes. Ces composants mobiles augmentent de manière exponentielle vos coûts d’outillage initiaux. Un simple outil à deux plaques coûte nettement moins cher qu’un équivalent complexe à plusieurs lames. Des géométries plus simples maintiennent les budgets d'outillage initiaux hautement gérables pour votre équipe d'approvisionnement. De plus, les curseurs mécaniques s’usent avec le temps. Ils nécessitent un alignement précis pour éviter la formation de bavures le long de la ligne de joint.
Le temps de cycle détermine directement la rentabilité de la production. La conception optimale des pièces réduit considérablement le temps de refroidissement à l’intérieur de la cavité. Un refroidissement plus rapide permet aux opérateurs de machines de produire plus d'unités par heure. Cette vitesse réduit directement le coût unitaire à grande échelle. Une gestion thermique efficace assure le bon déroulement de la production. Les conceptions volumineuses emprisonnent la chaleur à l’intérieur du noyau en acier. Cette chaleur emprisonnée oblige la machine à injection à faire une pause. Il attend que la section métallique la plus épaisse se solidifie complètement. Vous perdez de précieuses secondes de production à chaque cycle.
La fréquence de maintenance dicte la durée de vie globale de l’outil. Les angles vifs et les pressions d’injection extrêmes accélèrent la fatigue thermique. Cette fatigue constante se manifeste souvent par de graves problèmes de chaleur sur votre Moules de moulage sous pression . Le contrôle thermique introduit des fissures microscopiques sur la surface de l’acier à outils. Ces fines fissures se transfèrent directement sur vos pièces moulées, ruinant les finitions cosmétiques. Concevoir des transitions plus douces prolonge considérablement la longévité du moule. Cela réduit les temps d’arrêt coûteux pour la maintenance. Les réparations régulières de polissage et de soudage épuisent rapidement votre budget de maintenance sur des volumes élevés.
Les ingénieurs doivent respecter des directives géométriques strictes. Vous garantissez un flux de métaux prévisible en suivant les cadres DFM établis. Une conformité précoce évite de graves problèmes de fabrication ultérieurs.
L'uniformité reste votre paramètre de base le plus critique. En règle générale, maintenez une épaisseur constante sur toute la pièce. Cette consistance garantit un refroidissement uniforme et un écoulement fluide du métal dans toute la cavité. Les transitions entre sections épaisses et minces entraînent de graves problèmes de qualité. Ils provoquent un retrait inégal pendant la phase de refroidissement rapide. Ce retrait localisé entraîne régulièrement une déformation des pièces. Il favorise également la formation de vides internes importants. Les coupes minces gèlent rapidement à l’intérieur de la cavité. Les sections épaisses restent fondues beaucoup plus longtemps. Le métal gelé extrait la matière des zones encore fondues. Cette violente action de traction déchire la microstructure interne.
Vous devez concevoir des angles de dépouille appropriés dans tous les murs verticaux. Ils restent absolument nécessaires à une éjection propre des pièces. Un tirage approprié empêche le grippage sur les surfaces en acier poli. Cela évite complètement d'endommager gravement votre Moules de moulage sous pression lors de l'éjection. Les normes de l’industrie recommandent généralement un tirant d’eau de 1° à 3°. L'angle exact dépend fortement du type de matériau. Cela dépend également de la profondeur totale de la cavité du moule. Les parois internes agrippent extrêmement étroitement l’acier de refroidissement. Le métal se rétracte naturellement vers l'intérieur sur les broches internes. Par conséquent, les murs intérieurs nécessitent un angle de dépouille nettement plus grand que les murs extérieurs.
Ne laissez jamais de coins internes pointus à 90 degrés dans votre fichier CAO final. Les filets généreux atténuent activement les concentrations de contraintes extrêmes. Ils protègent à la fois la pièce moulée finale et l'outillage coûteux lui-même. Les rayons lisses favorisent un écoulement du métal fondu beaucoup plus fluide. Le métal liquide attaque agressivement les coins pointus en acier sous haute pression. Cela provoque une érosion prématurée et un lessivage de l’acier. L'ajout de rayons améliore instantanément l'intégrité structurelle de votre produit.
Fonctionnalité |
Ligne directrice standard |
Risque principal de non-conformité |
|---|---|---|
Épaisseur de paroi |
1,5 mm - 3,0 mm (cohérent) |
Retrait irrégulier, déformation importante, vides internes. |
Angles de dépouille (externes) |
1° - 2° minimum |
Pièce collante, grippage de surface, marques d'éjecteur. |
Angles de dépouille (internes) |
2° - 3° minimum |
Liaison des broches du noyau, dommages causés par le moule lors de l'éjection. |
Rayons internes |
Min 1,0 mm (correspond à l'épaisseur de la paroi) |
Fissuration sous contrainte, écoulement turbulent du métal, érosion des matrices. |
Une mauvaise géométrie garantit pratiquement des défauts physiques. Vous pouvez éliminer la plupart des défaillances structurelles avant de couper de l'acier. Les ajustements de conception prédictifs permettent d’économiser d’innombrables heures d’ingénierie et d’éviter les retards de lancement.
Les zones de masse lourde piègent facilement les gaz de refroidissement. Ils souffrent également d’un rétrécissement localisé important. Le piégeage des gaz provoque des vides microscopiques à l’intérieur du composant fini. Un flux de métal turbulent plie littéralement l'air dans le mélange fondu. La porosité de retrait compromet l'intégrité structurelle des sections lourdes. Vous devez utiliser un carottage stratégique pour résoudre ce problème spécifique. Le carottage consiste à placer des broches en acier permanentes à l’intérieur de la cavité. Ces broches suppriment la masse inutile des sections épaisses. Vous économisez du volume de matière tout en améliorant radicalement la densité des pièces. Vous évitez d’ajouter du volume solide inutilement.
Vous avez souvent besoin d’une intégrité structurelle supplémentaire pour répondre aux exigences de charge. N'y parvenez pas en épaississant simplement les murs principaux. Au lieu de cela, vous devriez ajouter des nervures et des bossages bien conçus. Les nervures renforcent la rigidité structurelle sans prolonger les temps de cycle globaux. Vous devez surveiller de près vos limites géométriques spécifiques. L'épaisseur d'une nervure ne doit jamais dépasser 70 à 80 % de l'épaisseur de sa paroi adjacente. S’il s’épaissit, vous verrez inévitablement des traces d’évier visibles. Ces marques de dépression ruinent complètement la surface cosmétique opposée. De plus, vous devez croiser les nervures à des angles décalés. Évitez de créer des nœuds thermiques massifs où plusieurs nervures lourdes se croisent simultanément.
La sélection des alliages change tout dans votre environnement de production spécifique. Les propriétés des matériaux régissent la dynamique thermique et les machines requises. Ils déterminent également exactement combien de temps votre outillage survit sous une pression intense.
Alliages d'aluminium (par exemple, A380, A360) : L'aluminium offre une stabilité dimensionnelle incroyablement élevée. Il présente un excellent rapport résistance/poids pour les applications structurelles très exigeantes. Les ingénieurs utilisent largement l’A380 pour la fabrication de composants automobiles et aérospatiaux complexes. Cependant, cela a un impact significatif sur votre environnement d’outillage. L'aluminium nécessite une chambre froide robuste de moulage sous pression . Processus Les points de fusion plus élevés soumettent les outils en acier à des contraintes thermiques extrêmes. Ce choc thermique constant dégrade les moules beaucoup plus rapidement que les alliages plus tendres. Vous devez budgétiser de manière proactive une maintenance et un remplacement plus fréquents des outils.
Alliages de zinc (par exemple Zamak) : Le zinc offre une ductilité et une résistance aux chocs vraiment exceptionnelles. Il constitue le choix idéal absolu pour les conceptions complexes à parois minces. Le zinc repose entièrement sur des processus de fabrication efficaces en chambre chaude. Son point de fusion considérablement plus bas offre un avantage considérable en matière de production. Cette température de fonctionnement plus basse prolonge considérablement la durée de vie de vos moules. Cela réduit fondamentalement les besoins de maintenance continue des outils. Vous pouvez également obtenir des tolérances mécaniques beaucoup plus strictes en utilisant des alliages Zamak standards.
Magnésium : Le magnésium est le métal structurel disponible le plus léger. Il offre également une excellente usinabilité pour les opérations de post-traitement secondaires. Cependant, le magnésium nécessite des protocoles de manipulation hautement spécialisés. Vous devez ajuster soigneusement les paramètres de vos outils. Il reste vital de gérer sa forte réactivité et ses risques d’oxydation rapide. Le magnésium refroidit incroyablement rapidement à l’intérieur de la cavité du moule. Il nécessite des vitesses d’injection ultra-rapides pour remplir complètement les cavités complexes avant de geler.
Vous ne pouvez pas exécuter une conception de produit impeccable sans un fournisseur hautement compétent. La sélection des partenaires détermine absolument le succès final de votre production. Vous devez vérifier rigoureusement leurs capacités techniques avant d’émettre des bons de commande.
Évaluez toujours attentivement l’infrastructure d’outils internes d’un fournisseur. Des partenaires compétents conçoivent, usinent et entretiennent leurs moules entièrement en interne. Ils exploitent leurs propres fraiseuses CNC de précision et machines d'électroérosion à fil. Cette capacité interne garantit une responsabilité stricte des fournisseurs à tous les niveaux. Cela garantit également des cycles de révision technique beaucoup plus rapides. Lorsque l'outillage casse ou nécessite des ajustements, ils le réparent immédiatement sur site. Vous évitez d’attendre des semaines avant qu’un fabricant d’outils étranger expédie des pièces de rechange.
Ne sautez jamais l’analyse initiale du flux de moule. Recherchez des partenaires utilisant activement des logiciels de simulation informatique avancés. Ils l’utilisent pour prédire avec précision les zones de porosité à haut risque. Ils optimisent numériquement le placement exact des portes et des coulisses. Cette validation critique se produit bien avant qu’ils coupent de l’acier à outils coûteux. La simulation élimine complètement les incertitudes du processus d’ingénierie. Il valide scientifiquement vos choix DFM en utilisant une physique thermodynamique stricte.
Vérifiez leur équipement d’inspection physique lors de l’audit de votre installation. Recherchez des machines à mesurer tridimensionnelles automatisées (MMT) dans leur usine. Exigez des capacités d’inspection aux rayons X pour vérifier systématiquement les vides internes cachés. Veiller au strict respect des normes ISO 9001 au minimum. Renseignez-vous sur les cadres de conformité spécifiques à l'aérospatiale ou à l'automobile de l'IATF, le cas échéant. Des systèmes de qualité robustes empêchent activement les pièces défectueuses d’atteindre votre chaîne d’assemblage final.
Des partenaires fiables opèrent avec une transparence technique totale. Ils fournissent un rapport de retour d'information DFM très détaillé parallèlement à leur réponse à l'appel d'offres. Ils mettront immédiatement en évidence de manière proactive les risques géométriques potentiels. Ils localisent les problèmes de fabrication cachés au plus profond de vos fichiers CAO initiaux. Un fournisseur digne de confiance suggère instantanément des améliorations pratiques en matière de conception. Ils ne citent jamais aveuglément une conception fondamentalement défectueuse juste pour remporter votre premier contrat.
Un moulage sous pression réussi exige toujours un équilibre technique délicat. Vous devez soigneusement fusionner les exigences d’intégrité structurelle rigide avec une géométrie respectueuse des moules. Négliger des détails de conception mineurs garantit des retards de production importants.
Vérifiez vos fichiers CAO actuels pour garantir une épaisseur de paroi uniforme et des angles de dépouille adéquats.
Éliminez entièrement les coins internes pointus en mettant en œuvre des rayons généreux de soulagement des contraintes.
Optimisez votre sélection de matériaux en fonction des temps de cycle cibles et de la longévité attendue des outils.
Engagez dès le début un partenaire de fabrication pleinement qualifié pour une évaluation DFM complète.
Finalisez dès aujourd’hui vos modèles 3D en utilisant ces principes rigoureux. L’obtention d’une consultation professionnelle en matière d’outillage évite désormais des retards incroyablement coûteux demain. Une géométrie solide constitue une base de production hautement rentable.
R : La durée de vie des outils varie considérablement selon le matériau choisi. Environ 100 000 coups pour l'aluminium, jusqu'à 1 000 000 coups pour le zinc, en fonction de la qualité de l'acier du moule et des calendriers de maintenance. Une gestion thermique appropriée et une maintenance préventive régulière prolongeront considérablement ces estimations de base au fil du temps.
R : Oui, mais ils nécessitent des noyaux coulissants ou un usinage secondaire, ce qui augmente le coût initial et la complexité des moules de moulage sous pression. A éviter si possible. Chaque curseur en mouvement ajoute des points d'usure et prolonge le temps de cycle requis, réduisant ainsi vos marges bénéficiaires.
R : Généralement 1,5 mm à 2,0 mm pour le moulage d'aluminium standard, bien que des processus avancés permettent d'obtenir des parois plus fines en fonction de la taille de la pièce et de l'alliage. Repousser les limites en dessous de ce seuil augmente considérablement le risque d'arrêts à froid et de remplissages incomplets de cavités.
R : Les matériaux de prototypage se comportent différemment des métaux coulés. Un examen DFM est nécessaire pour ajuster les tolérances, ajouter une dépouille et optimiser les réalités thermiques du processus de moulage sous pression. Vous ne pouvez pas simplement utiliser un prototype de fichier CAO pour un outillage de production à haute pression.
