
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-04 Origen: Sitio


Debe planificar cuidadosamente el presupuesto de su fábrica. Los costos iniciales del molde oscilan entre $3,000 y más de $150,000. Mientras tanto, el costo unitario habitual de una pieza oscila entre $0,20 y $5,00+.
Ecuación de gastos totales: herramientas + ( tasa unitaria × volumen )
Los proveedores calculan cada trabajo de fundición a presión de aluminio utilizando números exactos. El total de la fundición a presión costo depende del peso del aluminio en bruto. También depende del tonelaje de la máquina y del tiempo de ciclo . estándar Las herramientas de troquel ayudan a garantizar procesos de fundición sin problemas. También mantiene bajo el precio final.
Los altos costos del molde hacen que las piezas sean más baratas en el futuro.
Las grandes producciones en fábrica ayudan a reducir el precio de cada pieza.
Los proveedores fijan los precios basándose en tres elementos principales.
Verifican el peso de las piezas, el tiempo de máquina y las tarifas de aleación.
Los diseños de piezas sencillos reducen los costes totales.
Eliminan las características de deslizamiento duro dentro del molde.
Los dibujos técnicos claros le ayudan a obtener cotizaciones de precios rápidamente.
Las estimaciones exactas del volumen también ayudan a los proveedores a ofrecer precios precisos.
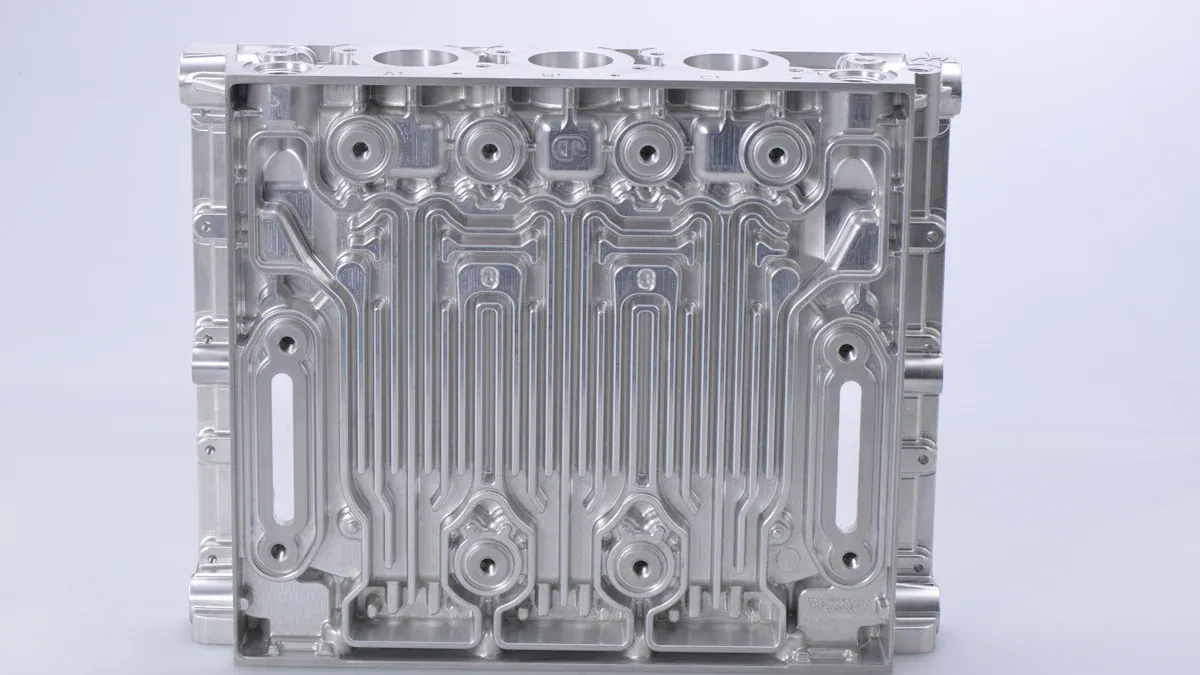
Fuente de la imagen: desempaquetar
Equilibra los precios iniciales de las herramientas con ahorros a largo plazo. Esto sucede cuando comienzas un trabajo de casting.
Los precios iniciales de los moldes dependen de las formas de las piezas:
Los moldes simples cuestan entre 3.000 y 10.000 dólares cada uno.
Los moldes complejos estándar cuestan entre 15.000 y 75.000 dólares.
Los moldes grandes de varias piezas cuestan entre 100.000 y 150.000 dólares o más.
Los proveedores construyen matrices resistentes con acero H13. Este acero tiene una clasificación de 48-52 HRC. Este material superior dura más de 1.000.000 de tiradas.
Primero pagas por el molde fijo. Entonces, el costo unitario adicional de la pieza se mantiene bajo. la pieza El costo unitario de cubre el metal, el tiempo y el trabajo.
Fabricar muchas piezas reduce el precio total por pieza.
Métricas/Nivel de volumen |
Producción de bajo volumen (< 5.000 unidades) |
Producción automotriz de gran volumen (más de 1.000.000 de unidades) |
|---|---|---|
Gasto inicial de herramientas |
Alto precio para una pequeña producción. |
Gran inversión inicial |
Impacto por unidad |
Alto |
Bajo |
Justificación financiera |
Es difícil justificar el costo inicial. |
El moho se amortiza con el tiempo y ahorra mucho dinero |
Los detalles de la pieza y el tamaño del pedido cambian sus costos:
Inversión inicial fija alta : los moldes cuestan entre $ 15 000 y $ 100 000 en total.
Costos variables bajos : el trabajo en fábrica agrega entre $2 y $8 por pieza.
Ahorros en amortización : los pedidos grandes reducen el costo unitario real de la pieza.
Las fundiciones calculan los honorarios de los proyectos utilizando fórmulas establecidas. Calcula fácilmente el costo de la fundición a presión . Simplemente divida cada paso de construcción.
Las tiendas encuentran tarifas reales utilizando reglas matemáticas claras:
Costo Unitario = (Costos Fijos Totales / Cantidad) + Costo Variable
Costo Total = Costos Fijos + (Costo Variable * Unidades)
Las tarifas por hora de la máquina cambian las tarifas de las piezas. Los talleres calculan esta tarifa con una fórmula: Ke = (t / Y * Ch) + Mano de obra. Aquí, Ch es la tarifa horaria de la máquina. El símbolo t es el tiempo del ciclo de la máquina . El símbolo Y es su tasa de rendimiento. Estos números de máquina muestran costos reales de las piezas.
El metal en bruto cuesta entre 20 y 30 dólares el kilo. Las tarifas básicas de la planta comienzan en 8,38 dólares el kilo. Las fundiciones añaden márgenes de beneficio de hasta el 65 por ciento. Este margen eleva los precios finales del metal a 24,20 dólares. Las tarifas de fundición a presión de aluminio crecen con el tamaño de la pieza.
Conductor de costos |
Mecanismo de impacto en el costo del material. |
|---|---|
Peso y tamaño del tiro |
El gasto de material aumenta directamente con las dimensiones físicas y la masa total de granalla requerida por pieza. |
Tasa de pérdida de chatarra |
Las tasas promedio de desperdicio del 8 % al 10 % elevan el consumo de material y energía por unidad aceptable, lo que aumenta los gastos netos a través de rechazos provocados por defectos. |
Rendimiento de puertas y corredores |
Los sistemas de compuerta ineficientes y los canales de bajo rendimiento reducen la utilización de aleaciones utilizables, lo que requiere mayores insumos de materia prima. |
Recuperación y refundición de chatarra |
La implementación de sistemas de reciclaje y refundición de circuito cerrado ayuda a compensar el gasto en aleaciones brutas al reutilizar el exceso de material. |
Los proveedores distribuyen los gastos entre las primeras etapas de construcción. El acero resistente absorbe gran parte del precio del molde. Las herramientas CNC recortan las características para lograr ajustes perfectos. Las altas tasas de desperdicio aumentan rápidamente las tarifas totales. La puerta inteligente reduce el costo unitario de las piezas . Una buena preparación del molde protege su presupuesto general.
Eliges tu aleación de metal con anticipación. Las aleaciones de aluminio estándar como el A380 funcionan bien. Ofrecen fuerza y buen flujo. Las aleaciones especiales aumentan el precio de las materias primas. Los precios mundiales del aluminio en bruto cambian a diario. La oferta del mercado modifica estas tasas constantemente. Fundir metal a cerca de 700°C consume energía. El alto consumo de energía altera tu presupuesto.
Las formas complejas cambian el costo de la fundición a presión . Los bolsillos profundos necesitan inserciones de herramientas especiales. Las paredes delgadas también necesitan inserciones personalizadas. Debe equilibrar todas las características clave. Este equilibrio protege su presupuesto de fabricación.
Categoría variable |
Impulsores/factores clave |
Precio de mercado e impacto en los costos |
|---|---|---|
Complejidad del diseño |
Formas intrincadas, paredes delgadas, bolsillos profundos |
Necesita herramientas complejas. Aumenta los tiempos de construcción. |
Requisitos de tolerancia |
Demandas de alta precisión como piezas automotrices |
Necesita acero superior. Aumenta los costos de herramientas. |
Dinámica de Materias Primas |
Tarifas del mercado global, aditivos de aleación. |
La fijación de precios de materiales cambia sus costos totales. |
Preparación de energía y materiales |
Alto calor de fusión hasta 700°C |
El consumo de energía aumenta las facturas generales de servicios públicos. |
Inversión en herramientas |
Moldes de acero de precisión |
Los grandes costos iniciales impactan las tarifas unitarias. |
Las grandes máquinas de fundición cuestan más por hora. Las prensas hidráulicas grandes utilizan una gran fuerza de sujeción. Los ciclos de enfriamiento prolongados aumentan el costo total de producción. Añaden tiempo adicional de funcionamiento de la máquina. Las ejecuciones más rápidas reducen el costo unitario . Las líneas de enfriamiento internas acortan el tiempo del ciclo.
Tu lanzamiento inicial crea formas casi netas. Las piezas terminadas necesitan un trabajo de posprocesamiento adicional. Las herramientas CNC recortan características para ajustes perfectos. Los tratamientos superficiales detienen la oxidación severa de las piezas. Estos pasos adicionales aumentan el costo de producción.
Arreglar los diseños con antelación. Reduce el costo total de fundición a presión . Las formas simples ahorran dinero.
Los ángulos de inclinación evitan que las piezas se dañen. Las paredes cónicas se deslizan fácilmente. Este paso reduce los gastos totales.
Categoría de característica |
Ángulo de tiro mínimo recomendado |
Condiciones adicionales |
|---|---|---|
Base de pared interna |
2,0° a 3,0° |
Esencial para las funciones principales estándar |
Costillas de bolsillo profundo |
2.0° |
Requiere integración con radios de mezcla |
Regla de profundidad incremental |
0,5° a 1,0° adicionales |
Añadir cada 25 mm de profundidad adicional |
Los agujeros profundos necesitan ángulos más grandes. El mismo espesor de pared se enfría más rápido. El enfriamiento corto reduce el tiempo del ciclo.
Mantenga simples los diseños de los moldes. Los recortes bloquean la liberación de la parte recta. Los núcleos deslizantes adicionales cuestan mucho dinero.
Las correderas móviles personalizadas aumentan los precios de las herramientas de troquelado .
El metal caliente provoca un choque térmico.
Las diapositivas se desgastan muy rápido.
Rediseñar funciones laterales complicadas. Quitar las diapositivas ahorra dinero en efectivo a la fábrica.
Utilice tamaños estrictos sólo en las piezas principales. Las reglas estándar ahorran dinero al molde. Las esquinas afiladas arruinan el acero rápidamente. Las esquinas redondeadas y suaves ayudan a que el metal fluya fácilmente. Las formas inteligentes reducen el coste final.
Necesitas una buena cotización para gestionar tu presupuesto. Los detalles claros ayudan a las tiendas a encontrar los precios exactos de los moldes. las plantas corren Trabajos de fundición a presión de aluminio utilizando hechos establecidos.
Debe enviar archivos digitales claros para una cotización. Los modelos 3D precisos y los dibujos en papel muestran formas reales. Los talleres revisan estos archivos para verificar el diseño de su construcción.
Para obtener precios precisos, su RFQ debe incluir estos elementos clave:
Supuestos de volumen anual y herramientas : los números de pedido planificados, la duración del proyecto y la propiedad del molde cambian la configuración del costo unitario de las piezas .
Intención de la geometría de la pieza : reglas claras para el espesor de la pared y las líneas de separación guían el flujo del metal.
Selección de aleaciones y propiedades de los materiales : Los grados exactos del metal y las necesidades clave de resistencia garantizan un buen rendimiento.
Requisitos de precisión y posmecanizado : las notas claras para el trabajo CNC muestran puntos estrechos clave, como superficies lisas.
El tamaño de su pedido cambia las selecciones de acero para herramientas y los diseños de moldes. Los pedidos grandes justifican costos iniciales más altos para reducir el costo unitario.
Selección de calidad de acero y resistencia del material : Las demandas de alto rendimiento necesitan acero superior. Estos metales resisten el calor y el desgaste intenso.
Amortización de herramientas : Las tiradas grandes dividen las tarifas iniciales del molde entre muchas piezas.
Eficiencia operativa : combinar acero resistente con moldes de múltiples cavidades aumenta la velocidad de salida.
La siguiente tabla muestra cómo el tamaño del pedido cambia las opciones de construcción:
Categoría de decisión |
Impacto de bajo volumen/prototipo |
Impacto de la producción de alto volumen |
|---|---|---|
Selección del grado de acero del troquel |
El acero para herramientas normal funciona para tiradas pequeñas. |
Necesita calidades de acero superiores para aumentar la vida útil del molde. |
Decisiones de diseño de cavidades múltiples |
Los moldes de una sola cavidad reducen el riesgo inicial. |
Los moldes de cavidades múltiples aumentan la producción y reducen el costo unitario de las piezas.. |
La selección de aleaciones metálicas cambia la resistencia de las piezas y el control del calor. Los grados básicos de metales también cambian el presupuesto de aleaciones en bruto. Envíe los datos completos con antelación a obtenga una cotización limpia sin cargos sorpresa.
El alto costo inicial del molde se amortiza a medida que crece el volumen. Un tamaño de pedido más grande reduce el costo unitario de la pieza.
Primero, verifique las cantidades objetivo. Elija herramientas de troquelado temporales para tiradas cortas. Seleccione troqueles de acero endurecido para tiradas grandes. Esto reduce el costo unitario durante la fundición a presión de aluminio . A continuación, ejecute una revisión DFM completa con anticipación. La detección temprana de errores reduce el costo general de la fundición a presión.
Escenario |
Costo fijo |
Ahorros en herramientas |
|---|---|---|
Fase DFM de preproducción |
Bajo ($50 – $5,000) |
Ahorra entre un 20% y un 40% |
Fase posterior al corte de acero |
Alto ($5,000 – $50,000) |
Requiere un costoso trabajo de fundición adicional |
Simplifique su diseño desde el principio. Retire los núcleos deslizantes. Agregue amplios ángulos de tiro. Estos pasos reducen rápidamente los costos de herramientas.
Consejo profesional : las formas simples reducen el desgaste de las herramientas.
Los talleres verifican el volumen para seleccionar los grados de acero para troqueles. Los pedidos elevados permiten matrices con múltiples cavidades. Reducen el coste unitario de la pieza.
Las fundiciones envían cotizaciones detalladas en dos días hábiles. Envíe primero archivos y dibujos CAD 3D. Enumere las especificaciones de aleación y el volumen anual.
El peso de la inyección y el tiempo de ciclo impulsan el costo unitario . Las piezas pesadas utilizan más aleación. Los ciclos largos aumentan las velocidades de la máquina.
