
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-04 Origine : Site


Vous devez planifier soigneusement votre budget d’usine. Les coûts de démarrage du moule varient de 3 000 $ à plus de 150 000 $. Pendant ce temps, régulier de vos pièces le coût unitaire varie de 0,20 $ à 5,00 $ et plus.
Équation des dépenses totales : Outillage + ( Taux unitaire × Volume )
Les fournisseurs calculent chaque travail de moulage sous pression d’aluminium en utilisant des chiffres exacts. Votre coût total de moulage sous pression dépend du poids de l'aluminium brut. Cela dépend également du tonnage de la machine et du temps de cycle . standard L'outillage de matrice permet de garantir des coulées fluides. Cela maintient également votre prix final bas.
Les coûts élevés des moules rendent les pièces moins chères plus tard.
Les grandes séries en usine contribuent à réduire le prix de chaque pièce.
Les fournisseurs fixent leurs prix en utilisant trois éléments principaux.
Ils vérifient le poids des pièces, le temps machine et les frais d’alliage.
La conception simple des pièces réduit vos coûts totaux.
Ils suppriment les éléments de glissement durs à l’intérieur du moule.
Des dessins techniques clairs vous aident à obtenir des devis rapides.
Les estimations exactes du volume aident également les fournisseurs à donner des prix précis.
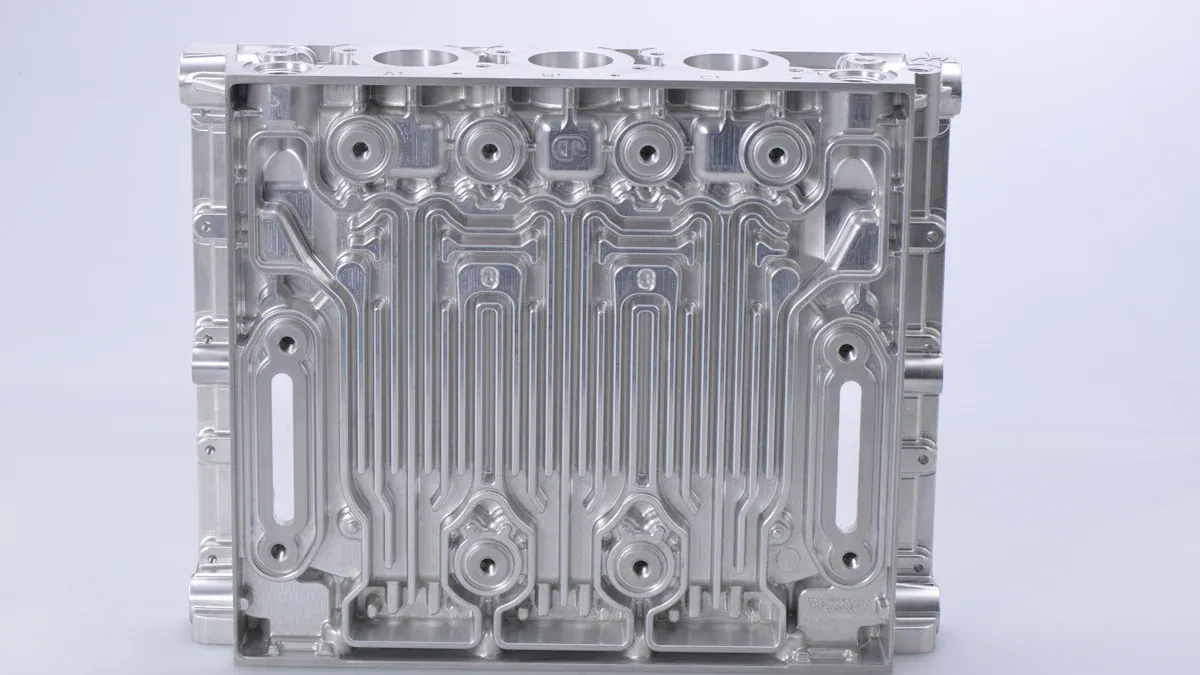
Source des images : ne pas éclabousser
Vous équilibrez les prix initiaux des outils avec des économies à long terme. Cela se produit lorsque vous démarrez un travail de casting.
Les prix initiaux des moules dépendent de la forme des pièces :
Les moules simples coûtent entre 3 000 et 10 000 dollars chacun.
Les moules complexes standards coûtent entre 15 000 et 75 000 dollars.
Les gros moules en plusieurs parties coûtent entre 100 000 $ et plus de 150 000 $.
Les fournisseurs fabriquent solides des outils de matrice en acier H13. Cet acier a un indice de 48 à 52 HRC. Ce matériau supérieur dure plus de 1 000 000 de coulées.
Vous payez d'abord le moule fixe. Ainsi, le coût unitaire supplémentaire de vos pièces reste faible. vos pièces Le coût unitaire de couvre le métal, le temps et le travail.
Fabriquer de nombreuses pièces réduit le prix total par pièce.
Mesures/niveau de volume |
Production en faible volume (< 5 000 unités) |
Production automobile à haut volume (plus de 1 000 000 d’unités) |
|---|---|---|
Frais d'outillage initiaux |
Prix élevé pour une petite production |
Un énorme investissement de départ |
Impact par unité |
Haut |
Faible |
Justification financière |
Difficile de justifier le coût de démarrage |
La moisissure s'amortit avec le temps, ce qui permet d'économiser beaucoup d'argent |
Les détails des pièces et la taille de la commande modifient vos coûts :
Investissement initial fixe élevé : les moules coûtent entre 15 000 $ et 100 000 $ au total.
Faibles coûts variables : le travail en usine ajoute 2 $ à 8 $ par pièce.
Économies d'amortissement : les commandes importantes réduisent le coût unitaire réel des pièces.
Les fonderies déterminent les frais de projet à l'aide de formules prédéfinies. Vous calculez le coût du moulage sous pression . facilement Divisez simplement chaque étape de construction.
Les magasins trouvent les frais réels en utilisant des règles mathématiques claires :
Coût unitaire = (Total des coûts fixes / Quantité) + Coût variable
Coût total = Coûts fixes + (Coût variable * Unités)
Les tarifs horaires des machines modifient les frais de pièces. Les magasins trouvent ces frais avec une seule formule : Ke = (t / Y * Ch) + Main d'œuvre. Ici, Ch est le taux horaire de la machine. Le symbole t est le temps de cycle de la machine . Le symbole Y est votre taux de rendement. Ces numéros de machine indiquent les coûts réels des pièces.
Le métal brut coûte entre 20 et 30 dollars le kilo. Les frais d'usine de base commencent à 8,38 $ le kilo. Les fonderies ajoutent des majorations allant jusqu'à 65 pour cent. Cette majoration porte les cours finaux des métaux à 24,20 $. Les frais de moulage sous pression d’aluminium augmentent avec la taille des pièces.
Inducteur de coûts |
Mécanisme d'impact sur le coût des matériaux |
|---|---|
Poids et taille du tir |
Les dépenses en matériaux dépendent directement des dimensions physiques et de la masse totale de grenaille requise par coulée. |
Taux de perte de ferraille |
Les taux de rebut moyens de 8 % à 10 % augmentent la consommation de matériaux et d'énergie par unité acceptable, augmentant ainsi les dépenses nettes en raison des rejets dus à des défauts. |
Rendement de déclenchement et de coureur |
Les systèmes de déclenchement inefficaces et les canaux à faible rendement réduisent l'utilisation des alliages utilisables, nécessitant des apports plus élevés de matières premières. |
Récupération et refonte des déchets |
La mise en œuvre de systèmes de refusion et de recyclage en boucle fermée permet de compenser les dépenses en alliages bruts en réutilisant les matériaux excédentaires. |
Les fournisseurs répartissent les dépenses sur les premières étapes de construction. L'acier solide représente une grande partie du prix de votre moule. Les outils CNC coupent les caractéristiques pour des ajustements serrés. Les taux de rebut élevés augmentent rapidement les frais totaux. Le portail intelligent réduit le coût unitaire de vos pièces . Une bonne préparation du moule protège votre budget global.
Vous choisissez votre alliage métallique tôt. Les alliages d'aluminium standard comme l'A380 fonctionnent bien. Ils offrent force et bonne fluidité. Les alliages spéciaux font grimper le prix des matières premières. Les prix mondiaux de l’aluminium brut changent quotidiennement. L’offre du marché modifie constamment ces taux. La fonte du métal à près de 700°C consomme de l’énergie. Une consommation énergétique élevée modifie votre budget.
Les formes complexes modifient le coût du moulage sous pression . Les poches profondes nécessitent des inserts d'outillage spéciaux. Les parois minces nécessitent également des inserts personnalisés. Vous devez équilibrer toutes les fonctionnalités clés. Cet équilibre protège votre budget de fabrication.
Catégorie de variables |
Facteurs/facteurs clés |
Prix du marché et impact sur les coûts |
|---|---|---|
Complexité de conception |
Formes complexes, parois fines, poches profondes |
Nécessite un outillage complexe. Augmente les temps de construction. |
Exigences de tolérance |
Exigences de haute précision comme pièces automobiles |
Il faut de l'acier supérieur. Augmente les coûts d’outillage. |
Dynamique des matières premières |
Taux du marché mondial, additifs pour alliages |
La tarification des matériaux modifie vos coûts totaux. |
Préparation d'énergie et de matériaux |
Chaleur de fusion élevée jusqu'à 700°C |
La consommation d’énergie augmente les factures globales de services publics. |
Investissement en outillage |
Moules en acier de précision |
Les coûts de démarrage élevés ont un impact sur les taux unitaires. |
Les grosses machines de coulée coûtent plus cher par heure. Les grandes presses hydrauliques utilisent une force de serrage élevée. Les longs cycles de refroidissement augmentent le coût total de production. Ils ajoutent du temps d’exécution supplémentaire à la machine. Des courses plus rapides réduisent votre coût unitaire . Les conduites de refroidissement internes raccourcissent le temps de cycle.
Votre casting initial crée des formes proches du filet. Les pièces finies nécessitent un travail de post-traitement supplémentaire. Les outils CNC coupent les caractéristiques pour des ajustements serrés. Les traitements de surface stoppent l’oxydation sévère des pièces. Ces étapes supplémentaires augmentent les coûts de production.
Corrigez les conceptions dès le début. Cela réduit le coût total du moulage sous pression . Les formes simples permettent d'économiser de l'argent.
Les angles de dépouille empêchent les dommages aux pièces. Les murs coniques glissent facilement. Cette étape réduit les dépenses totales.
Catégorie de fonctionnalités |
Angle de dépouille minimum recommandé |
Conditions supplémentaires |
|---|---|---|
Base murale intérieure |
2,0° à 3,0° |
Indispensable pour les fonctionnalités de base standard |
Côtes levées à poche profonde |
2,0° |
Nécessite une intégration avec les rayons de mélange |
Règle de profondeur incrémentielle |
Supplémentaire de 0,5° à 1,0° |
Ajouter par profondeur supplémentaire de 25 mm |
Les trous profonds nécessitent des angles plus grands. La même épaisseur de paroi refroidit plus rapidement. Le refroidissement court réduit le temps de cycle.
Gardez les dispositions de moules simples. Les contre-dépouilles bloquent la libération des pièces droites. Les noyaux coulissants supplémentaires coûtent très cher.
Les glissières mobiles personnalisées augmentent les prix des outillages .
Le métal chaud provoque un choc thermique.
Les toboggans s'usent très vite.
Refonte des fonctionnalités secondaires délicates. La suppression des diapositives permet d'économiser de l'argent à l'usine.
Utilisez des tailles strictes uniquement sur les pièces principales. Les règles standard permettent d'économiser de l'argent. Les coins pointus détruisent rapidement l'acier. Les coins arrondis et lisses aident le métal à circuler facilement. Les formes intelligentes réduisent votre coût final.
Vous avez besoin d'un bon devis pour gérer votre budget. Des détails clairs aident les magasins à trouver les prix exacts des moules. Les plantes courent Travail de moulage sous pression en aluminium utilisant des faits établis.
Vous devez envoyer des fichiers numériques clairs pour un devis. Des modèles 3D précis et des dessins sur papier montrent des formes réelles. Les magasins examinent ces fichiers pour vérifier la conception de votre build.
Pour obtenir des prix précis, votre demande de prix doit répertorier ces éléments clés :
Hypothèses annuelles en matière de volume et d'outillage : numéros de commande prévus, durée du projet et des coûts unitaires des pièces pour le transfert de propriété du moule. configuration
Intention de la géométrie de la pièce : des règles claires concernant l'épaisseur des parois et les lignes de joint guident le flux de métal.
Sélection des alliages et propriétés des matériaux : les qualités exactes des métaux et les exigences de résistance clés garantissent un bon rendement.
Exigences de post-usinage et de précision : des notes claires pour le travail CNC montrent les endroits clés restreints comme les surfaces lisses.
La taille de votre commande change les choix en acier pour outillage et la disposition des moules. Les commandes importantes justifient des coûts de départ plus élevés pour réduire votre coût unitaire.
Sélection de la qualité de l'acier et résilience des matériaux : les exigences de rendement élevées nécessitent un acier de qualité supérieure. Ces métaux résistent à la chaleur et à une forte usure.
Amortissement de l'outillage : les grandes séries répartissent les frais de démarrage du moule sur de nombreuses pièces.
Efficacité opérationnelle : associer un acier solide à des moules multi-empreintes augmente la vitesse de sortie.
Le tableau ci-dessous montre comment la taille de la commande change les choix de construction :
Catégorie de décision |
Impact sur les petits volumes/prototypes |
Impact sur la production en grand volume |
|---|---|---|
Sélection des nuances d'acier |
L'acier à outils normal fonctionne pour les petites séries. |
Nécessite des qualités d’acier de qualité supérieure pour prolonger la durée de vie du moule. |
Décisions d'agencement multi-empreintes |
Les moules à empreinte unique réduisent le risque de démarrage. |
Les moules multi-empreintes augmentent la production et réduisent le coût unitaire des pièces. |
La sélection d’alliages métalliques modifie la résistance des pièces et le contrôle de la chaleur. Les qualités de métaux de base modifient également votre budget en alliages bruts. Envoyez rapidement les données complètes à obtenez un devis clair sans frais surprises.
Le coût initial élevé du moule s’avère payant à mesure que le volume augmente. Une commande plus importante réduit le coût unitaire de vos pièces.
Tout d’abord, vérifiez les quantités cibles. Choisissez un outillage de matrice temporaire pour les petites séries. Sélectionnez des matrices en acier trempé pour les grandes séries. Cela réduit le coût unitaire lors du moulage sous pression d'aluminium . Ensuite, effectuez rapidement un examen DFM complet. La détection précoce des bugs réduit le coût global du moulage sous pression.
Scène |
Coût fixe |
Économies d'outillage |
|---|---|---|
Phase DFM de pré-production |
Faible (50 $ – 5 000 $) |
Économise 20 % à 40 % |
Phase post-coupe de l’acier |
Élevé (5 000 $ – 50 000 $) |
Nécessite un travail de moulage supplémentaire coûteux |
Simplifiez votre conception dès le début. Retirez les noyaux coulissants. Ajoutez de larges angles de dépouille. Ces étapes réduisent rapidement les coûts d’outillage.
Conseil de pro : Les formes simples réduisent l’usure des outils.
Les ateliers vérifient le volume pour sélectionner les nuances d'acier pour matrices. Les commandes élevées permettent des matrices multi-empreintes. Ils réduisent le coût unitaire de vos pièces.
Les fonderies envoient des devis détaillés sous deux jours ouvrés. Envoyez d'abord les fichiers CAO 3D et les dessins. Répertoriez les spécifications de l'alliage et le volume annuel.
poids du shot et du temps de cycle du Coût unitaire . Les pièces lourdes utilisent plus d’alliage. Les cycles longs augmentent les cadences de la machine.
