
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-22 الأصل: موقع


تمثل الأدوات أهم النفقات الرأسمالية الأولية في أي مشروع تصنيع ثقيل. يؤدي سوء تقدير تصميم القالب أو اختيار المواد بسرعة إلى التعب الحراري. غالبًا ما تتبع معدلات الخردة المرتفعة وتأخيرات الإنتاج المكلفة. أنت بحاجة إلى إطار عمل موثوق به لتقييم مقترحات الأدوات بدقة. يعمل هذا الدليل على سد الفجوة بين تصميم المكونات وقابلية التصنيع والكفاءة التشغيلية على المدى الطويل. يتطلب الإنتاج عالي الإنتاجية مواءمة بنية القالب مع الأحجام المتوقعة. كما يتطلب أيضًا الالتزام الصارم بالمبادئ الهندسية القوية. يعد اختيار شريك الأدوات القادر على التحقق من الدقة أمرًا حيويًا بنفس القدر. سوف نستكشف البنية الأساسية لهذه الأنظمة المعقدة. سوف تتعلم كيفية مطابقة أنواع القوالب مع أحجام الإنتاج بشكل فعال. سنقوم بتفصيل إرشادات التصميم الهامة لضمان العائد الأمثل. في النهاية، سوف تفهم كيفية تقييم عروض أسعار الأدوات بناءً على أوقات الدورات وطول العمر المضمون.
إن تحسين مكونات القالب - خاصة قنوات التبريد وأنظمة البوابات - يحدد بشكل مباشر أوقات الدورات وتناسق الأجزاء.
يعتمد تحديد نوع القالب المناسب (فردي، أو متعدد التجاويف، أو عائلة) كليًا على التحليل الموضوعي لعائد الاستثمار لرأس المال الرأسمالي الأولي مقابل حجم الجزء المتوقع.
يعمل التصميم المتكامل لقابلية التصنيع (DFM) مبكرًا على تقليل المسامية والوميض والتآكل المبكر للأدوات.
يتطلب تقييم شريك الأدوات النظر إلى ما هو أبعد من الاقتباس الأولي لتقييم اختيار الفولاذ وبروتوكولات المعالجة الحرارية وضمانات عمر الأداة.
فهم تشريح تساعد قوالب الصب المهندسين على تحديد نقاط الفشل المحتملة قبل حدوثها. يلعب كل نظام فرعي دورًا مميزًا في تقليل وقت الدورة وجودة الجزء. إذا فشل أحد المكونات أو كان أداؤه ضعيفًا، فستتأثر عملية الإنتاج بأكملها.
تشكل هاتان الكتلتان الأساسيتان البنية الأساسية. يتم تركيب النصف الثابت بشكل ثابت على لوح الآلة. النصف المتحرك يفتح ويغلق للسماح باستخراج الجزء. تعد المحاذاة الدقيقة بين هذين النصفين أمرًا بالغ الأهمية. إذا انحرف الجانبان ولو قليلاً، فإن المعدن المنصهر يهرب من التجويف. يؤدي هذا إلى إنشاء وميض مفرط على طول خط الفراق. يتطلب الفلاش إجراء عملية ما بعد المعالجة القوية لإزالته. تعمل عمليات المعالجة الثانوية على زيادة تكاليف كل قطعة بشكل كبير. يجب على المهندسين فحص أقفال المحاذاة ودبابيس التوجيه أثناء مراجعة التصميم. يمنع نظام المحاذاة القوي التحول الجانبي تحت قوى التثبيت الشديدة.
يعمل نظام العداء كشبكة سباكة. يتحكم في تدفق المعدن المنصهر إلى التجويف الرئيسي. البوابة هي نقطة الدخول النهائية حيث يتم حقن المعدن في هندسة الجزء. يخلق التصميم السيئ للبوابات مخاطر شديدة على التنفيذ. إذا دخل المعدن المنصهر بسرعة كبيرة جدًا أو بزاوية خاطئة، يحدث اضطراب. يؤدي الاضطراب مباشرة إلى انحباس الهواء. يسبب الهواء المحبوس مسامية داخلية، مما يضعف المكون النهائي. يستخدم المهندسون مبادئ ديناميكيات الموائع لتصميم مجاري سلسة ومستدقة. يحافظ المتسابقون السلسون على سرعة المعدن دون التسبب في أنماط تدفق فوضوية. يضمن نظام البوابات الأمثل أن يملأ المعدن الحواف الأبعد للتجويف قبل أن يتصلب.
يمكن القول إن الإدارة الحرارية هي مقياس الأداء الأكثر أهمية في صب القوالب. تنظم أنظمة التبريد درجة حرارة الأداة أثناء دورات الإنتاج المستمرة. يتم حقن الألومنيوم المنصهر في درجات حرارة عالية للغاية. يجب أن يمتص القالب الفولاذي هذه الحرارة ويبددها بسرعة. الإدارة الحرارية الفعالة تحدد وقت دورتك بشكل مباشر. التبريد الأسرع يعني إخراج الأجزاء بشكل أسرع. علاوة على ذلك، يؤدي التبريد غير المناسب إلى تقلبات شديدة في درجات الحرارة على سطح الفولاذ. تؤدي هذه التقلبات إلى فحص الحرارة، والذي يظهر على شكل تشققات سطحية دقيقة على الأداة. تستخدم القوالب المتقدمة قنوات التبريد المتوافقة. تتبع هذه القنوات الخطوط المعقدة للجزء، مما يوفر تحكمًا موحدًا في درجة الحرارة ويطيل عمر الأداة.
تقوم دبابيس القاذف بدفع الجزء المتصلب فعليًا إلى خارج النصف المتحرك. تؤدي الشرائح أو عمليات السحب الأساسية إلى إنشاء فتحات سفلية أو ثقوب جانبية معقدة. إنها تسمح للمهندسين بتصميم ميزات معقدة دون محاصرة الجزء داخل الأداة. ومع ذلك، فإن واقع صيانة هذه المكونات يتطلب الكثير. تعتبر دبابيس وشرائح القاذف بمثابة أجزاء متحركة شديدة التآكل. إنهم يتحملون الاحتكاك الميكانيكي الهائل أثناء كل طلقة. أنها تتطلب جداول صيانة صارمة وموثقة. يؤدي نقص التشحيم إلى حدوث تهيج حيث تلتحم الأسطح الفولاذية ببعضها البعض. تؤدي الدبابيس المضبوطة إلى تشويه شديد للجزء أو فشل فادح في الأداة. يجب أن تتوقع من شريك الأدوات الخاص بك تقديم خطة صيانة وقائية واضحة.
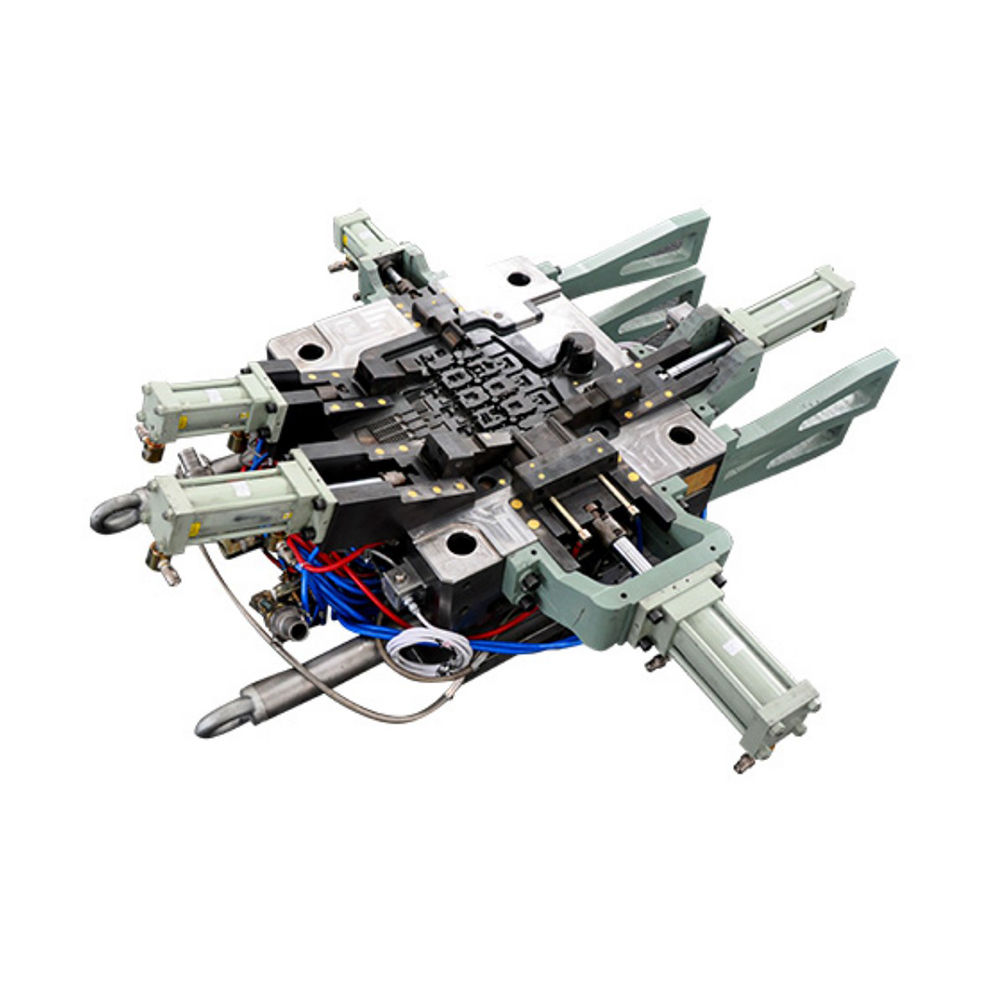
إن اختيار تصنيف القالب الصحيح هو الذي يحدد نفقاتك الرأسمالية الأولية. كما أنه يحدد سقف الإنتاج الخاص بك. يجب عليك مواءمة بنية الأدوات مباشرة مع الطلب المتوقع في السوق.
يستخدم المهندسون الأدوات السريعة في المقام الأول للتحقق من صحة التصميم. قبل الالتزام بأداة إنتاج كبيرة الحجم، فإنك تحتاج إلى أجزاء مادية للاختبار. تسمح لك القوالب السريعة بتقييم الملاءمة والشكل والوظيفة. إنها تتطلب تكلفة أولية أقل بكثير مقارنة بقوالب الإنتاج. ومع ذلك، فإنك تواجه مقايضة كبيرة فيما يتعلق بعمر الأداة. عادةً ما يقوم المصنعون بقطع قوالب النماذج الأولية من الفولاذ الأكثر ليونة وغير المتصلب مثل P20. يتم تشكيل هذه المعادن اللينة بسرعة ولكنها تتآكل بسرعة. لا يمكنهم تحمل الصدمة الحرارية المستمرة الناتجة عن الحقن عالي الضغط. عادةً ما تتحلل الأدوات السريعة بعد بضعة آلاف من اللقطات.
تحتوي القوالب أحادية التجويف على جزء هندسي واحد فقط لكل أداة. أنها تخدم حالة استخدام محددة للغاية. يقوم المهندسون باستخدامها في الأجزاء الكبيرة والمعقدة للغاية والتي تتمتع بمتطلبات تحمل صارمة. فكر في كتل المحرك أو علب السيارات الهيكلية الكبيرة. يركز مقياس التقييم هنا على التحكم وليس السرعة. إنتاج الإنتاج أبطأ بطبيعته. ومع ذلك، توفر القوالب أحادية التجويف أقصى قدر من التحكم في دقة الأبعاد. يظل تدفق المعدن وديناميكيات التبريد معزولة في جزء واحد. تعمل هذه العزلة على تقليل المتغيرات المسببة للالتواء أو الانكماش. إذا كان المكون الخاص بك يتطلب عدم التسامح مع العيوب مطلقًا، فستظل الأدوات ذات التجويف الواحد هي الخيار الأمثل.
عند إنتاج أجزاء أصغر متطابقة، تهيمن القوالب متعددة التجاويف على الصناعة. إنهم يتعاملون مع الإنتاج بكميات كبيرة بسلاسة. قد تنتج دورة حقن واحدة أربعة أو ثمانية أو ستة عشر مكونًا متطابقًا. تمثل قابلية التوسع هذه أكبر ميزة لهم. أنت تدفع تكلفة أدوات أولية أعلى للتصنيع المعقد. ومع ذلك، فإن هذا الاستثمار يقلل بشكل كبير من سعر القطعة على نطاق واسع. تتطلب القوالب متعددة التجاويف دقة هندسية استثنائية. أنها تتطلب أنظمة عداء متوازنة للغاية. إذا كانت المجاري غير متوازنة، فإن التجاويف تمتلئ بمعدلات مختلفة. يؤدي الحشو غير المتساوي إلى وميض بعض الأجزاء بينما يعاني البعض الآخر من الإغلاق البارد.
تنتج القوالب العائلية مكونات مختلفة لنفس التجميع في وقت واحد. على سبيل المثال، قد يقوم قالب واحد بصب كلا النصفين الأيسر والأيمن من حاوية المحرك. حالة الاستخدام الأساسية هي رصيد المخزون. أنت تنتج دائمًا مجموعة كاملة من الأجزاء المطابقة لكل دورة. وعلى الرغم من هذه الراحة، تظل مخاطر التنفيذ مرتفعة بشكل استثنائي. تتميز الأشكال الهندسية المختلفة للأجزاء بأحجام مختلفة وسمك جدار مختلف. فهي شديدة التأثر بالملء غير المتساوي والانكماش التفاضلي. يتطلب إنتاج قالب عائلي ناجح محاكاة تدفق متقدمة أثناء مرحلة التصميم. يجب عليك التأكد من أن نظام العداء يوازن بشكل مصطنع تدفق المعدن لملء التجاويف غير المتكافئة في نفس اللحظة بالضبط.
تصنيف العفن |
حالة الاستخدام الأساسي |
رأس المال الأولي |
العمر المتوقع للأداة (الطلقات) |
|---|---|---|---|
الأدوات السريعة |
التحقق من صحة التصميم، والاختبار الوظيفي |
قليل |
1000 - 5000 |
تجويف واحد |
أجزاء كبيرة ومعقدة وعالية التحمل |
معتدلة إلى عالية |
50,000 - 100,000+ |
متعدد التجويف |
مكونات متطابقة صغيرة الحجم كبيرة الحجم |
عالي |
50,000 - 100,000+ |
قالب العائلة |
مجموعات مطابقة للتجمعات الكاملة |
عالي |
50,000 - 100,000+ |
يؤدي تطبيق مبادئ سوق دبي المالي في وقت مبكر من دورة حياة المنتج إلى منع مراجعات الأدوات باهظة الثمن لاحقًا. يؤثر تصميم الجزء المناسب بشكل كبير على طول عمر القالب. يجبر التصميم السيئ الأدوات على العمل بجهد أكبر، مما يؤدي إلى تسريع التآكل وزيادة معدلات الخردة. الانخراط في شاملة تضمن مراجعات تصميم Die Casting الانتقال السلس إلى الإنتاج الضخم.
المبدأ التوجيهي الأهم هو الحفاظ على الجدران متسقة قدر الإمكان في جميع أنحاء الجزء. تستغرق المقاطع السميكة وقتًا أطول بكثير لتبرد من المقاطع الرقيقة. هذا التفاوت في درجة الحرارة يخلق التبريد التفاضلي. عندما تبرد الأجزاء بشكل غير متساو، فإن الضغوط الداخلية الناتجة تسبب تزييفًا شديدًا. علاوة على ذلك، غالبًا ما تتصلب الأجزاء السميكة أخيرًا. ينكمش المعدن عندما يبرد، مما يؤدي إلى سحب المواد بعيدًا عن المركز. وهذا يخلق فراغات داخلية تعرف باسم تقليص المسامية. إذا كان التصميم يتطلب سماكات مختلفة، فيجب عليك دمج التحولات التدريجية. تجنب الخطوات المفاجئة بين الجدران السميكة والرقيقة.
تشير المسودة إلى الاستدقاق الطفيف المطبق على الجدران الرأسية الموازية لاتجاه فتح الأداة. يجب عليك توحيد الحد الأدنى من زوايا المسودة عبر تصميم الجزء. عادة، يقوم المهندسون بتطبيق 1 درجة إلى 3 درجات من المسودة، اعتمادًا على عمق الثقب والسبيكة المحددة. ينكمش الألومنيوم بإحكام على النوى الفولاذية عندما يتصلب. بدون مسودة كافية، يمسك الجزء بالقالب. يجب أن تطبق دبابيس القاذف قوة هائلة لدفع الجزء للخارج. المسودة الصحيحة تضمن الطرد السلس. يعمل هذا المبدأ التوجيهي البسيط على تقليل تآكل الأداة، ويمنع التصاق المسامير الأساسية، ويوقف تشوه الجزء أثناء الإزالة.
يجب عليك إزالة الزوايا الداخلية الحادة تمامًا من هندستك. تعمل الزوايا الحادة كمركزات إجهاد شديدة. أثناء الحقن، يصطدم المعدن المنصهر بهذه الزوايا، مما يؤدي إلى تآكل الفولاذ قبل الأوان. وعندما يبرد الجزء وينكمش حول زاوية حادة، فإنه غالبًا ما يتشقق. تعمل إضافة أنصاف أقطار وشرائح سخية على تسهيل تدفق المعدن. فهو يسمح للمادة بالانتقال حول الزوايا دون اضطراب. كما أنه يقلل من الإجهاد الحراري في قالب الفولاذ نفسه، مما يخفف بشكل فعال من فحص الحرارة والتشقق المبكر.
بينما يحقق الصب أشكالًا ممتازة قريبة من الشبكة، فإن بعض الميزات تتطلب تفاوتات أكثر صرامة. يجب عليك ترك مادة يمكن التنبؤ بها لعمليات CNC الثانوية. صمم القالب ليحقق تفاوتات الصب القياسية. استخدم أطر عمل مثل معايير NADCA (جمعية الصب في أمريكا الشمالية) كخط أساس. بالنسبة لأسطح التزاوج الحرجة أو تجاويف المحامل، قم بإضافة بدل تشغيل محدد. لا تضيف الكثير من المواد. تجبر المواد الزائدة آلة CNC على قطع 'الجلد' الخارجي الكثيف للصب إلى المركز الذي يحتمل أن يكون مساميًا. عادةً ما يكون البدل القياسي من 0.5 مم إلى 1.0 مم كافيًا للتشطيب الدقيق.
يعد إنشاء أداة عالية الأداء بمثابة مسعى هندسي متخصص للغاية. يجب على فرق المشتريات تتبع مراحل محددة لضمان الجودة. يؤدي تخطي أي من هذه الخطوات حتمًا إلى استخدام أدوات رديئة.
محاكاة تدفق القالب والهندسة: يجب أن يستخدم شريكك برامج متقدمة مثل MAGMASOFT. يتنبأ هذا البرنامج بمتجهات التدفق ومعدلات التبريد ومناطق العيوب المحتملة. يجب على المهندسين محاكاة دورة الحقن رقميًا قبل قطع أي فولاذ. وهذا يكشف عن مصائد الهواء ومشاكل الانكماش قبل أن تصبح مشاكل جسدية دائمة.
اختيار المواد وفولاذ الأدوات: أساس عمر الأداة هو درجة الفولاذ. إن الفولاذ الممتاز H13 أو ما يعادله من الفولاذ لأدوات العمل الساخن غير قابل للتفاوض. تمتلك هذه السبائك صلابة حمراء استثنائية. إنها تحافظ على سلامتها الهيكلية حتى عند تعرضها المستمر لسبائك الألومنيوم والزنك ذات الضغط العالي.
التصنيع باستخدام الحاسب الآلي والتنظيم الإداري (تصنيع التفريغ الكهربائي): ابحث عن الموردين الذين يستخدمون مراكز طحن عالية السرعة ومتعددة المحاور. يتطلب النصفان الثابت والمتحرك دقة بالغة. بالنسبة للزوايا الداخلية الحادة أو الأضلاع العميقة، يستخدم المصنعون الأسلاك والمثقاب EDM. يحقق EDM تفاوتات دقيقة لا يمكن لقم الثقب التقليدية الوصول إليها.
المعالجة الحرارية وهندسة الأسطح: الفولاذ الخام H13 ناعم للغاية بحيث لا يمكن إنتاجه. تؤدي عمليات التصلب والتلطيف المناسبة إلى تغيير البنية البلورية للمعدن. تعمل هذه المعالجة الحرارية على زيادة طول العمر. غالبًا ما يقوم المصنعون بتطبيق الطلاءات السطحية مثل PVD (ترسيب البخار الفيزيائي) على مناطق التآكل الحرجة. تساعد هذه المعالجات القالب على تحمل الصدمات الحرارية والسبائك المنصهرة العدوانية.
تجارب T1 (فحص المادة الأولى): يمثل المعلم T1 أول اختبار مادي للقالب. تقوم الشركة المصنعة بحقن المعدن وتقييم الأجزاء الناتجة. لا تقبل القالب حتى تجتاز عينات T1 اختبارات الأبعاد والمعادن الصارمة. توقع رؤية وميض بسيط أو انحرافات في الأبعاد في هذه المرحلة. سيقوم شريك الأدوات بعد ذلك بإجراء التعديلات الدقيقة اللازمة على الفولاذ.
غالبًا ما يؤدي اختيار مقدم العرض الأقل إلى نتائج كارثية على المدى الطويل. يجب عليك تقييم عروض أسعار الأدوات بناءً على كفاءة الإنتاج والموثوقية الهندسية. عادةً ما يخفي القالب الرخيص الفولاذ الرديء أو تصميمات التبريد المهملة.
ضع في اعتبارك التأثير التشغيلي اليومي لتصميم الأداة. قد يستخدم القالب الأرخص نظام تبريد مبسط. يعمل هذا التصميم المبسط على زيادة وقت الدورة بمقدار 5 ثوانٍ لكل طلقة. على مدار 100000 جزء من التشغيل، تُترجم تلك الثواني الإضافية إلى مئات الساعات الضائعة من وقت الآلة. يؤدي هذا الوقت الضائع إلى تضخيم سعر القطعة بشكل كبير. قم دائمًا بتقييم عروض الأسعار بناءً على أوقات الدورة المضمونة. يؤدي الاستثمار الأولي في التبريد المطابق أو تصميم البوابات المتميزة إلى تحقيق أرباح هائلة من خلال الإنتاج المتسارع والمستقر.
القالب هو أصل منخفض القيمة. عليك أن تعرف بالضبط المدة التي ستستغرقها قبل أن تحتاج إلى تجديد كبير. يجب أن تنتج قوالب الألومنيوم القياسية ما بين 50.000 إلى 100.000+ طلقة اعتمادًا على تعقيد الجزء. عادةً ما تدوم قوالب الزنك لفترة أطول بسبب انخفاض درجات حرارة الحقن. تأكد من أن شريك الأدوات الخاص بك يحدد ضمانات عمر الأداة في العقد. ناقش مسؤوليات الصيانة بوضوح. وضح من يتحمل تكلفة استبدال مسامير القاذف البالية أو الشرائح الأساسية التالفة خلال العمر المضمون.
أنت بحاجة إلى دليل يمكن التحقق منه على قدرات المورد. اتخذ هذه الخطوات القابلة للتنفيذ عند تدقيق شريك جديد:
طلب توثيق سلسلة توريد الفولاذ الخاصة بهم. وهذا يحميك من الفولاذ البديل المزيف منخفض الجودة الذي يتشقق في وقت مبكر من الإنتاج.
تقييم قدرات الصيانة والإصلاح الداخلية لديهم. عندما تتعطل شريحة ما، فأنت بحاجة إلى شريك يمكنه إصلاحها على الفور دون الاستعانة بمصادر خارجية.
التحقق من الامتثال لمعايير الجودة المعترف بها. ابحث عن شهادات ISO 9001. إذا كنت تعمل في قطاعات متخصصة، فاطلب بيانات اعتماد السيارات (IATF 16949) أو الطيران.
يعتمد الإنتاج الناجح للأجزاء كليًا على التعامل مع القالب كأحد الأصول الهندسية، وليس كشراء سلعة. تحدد بنية الأدوات الحد الأعلى للجودة والسرعة. إن الموازنة بين مبادئ سوق دبي المالي واختيار نوع القالب الاستراتيجي والفحص الصارم للموردين هو الطريق الوحيد المثبت لإنتاج قابل للتطوير وخالي من العيوب. لا تتنازل أبدًا عن جودة فولاذ الأداة أو تصميم الإدارة الحرارية. دائمًا ما تؤدي المدخرات الطفيفة المقدمة إلى تأخيرات كبيرة في الإنتاج النهائي. نوصي بشدة بالتعامل مع مهندسي الأدوات خلال مراحل التصميم بمساعدة الكمبيوتر (CAD) المبكرة. أرسل ملفات CAD الخاصة بك لمراجعة سوق دبي المالي الشاملة. اتصل بفريقنا الهندسي اليوم لتطوير استراتيجية أدوات مخصصة والحصول على طلب عرض أسعار دقيق استنادًا إلى أوقات الدورات المضمونة.
ج: تتراوح المهل الزمنية الواقعية عادةً من 4 إلى 12 أسبوعًا. يعتمد الجدول الزمني بشكل كبير على تعقيد الجزء، وعدد التجاويف، وتكرارات سوق دبي المالي المطلوبة. تضيف عمليات محاكاة التدفق المتقدمة وبروتوكولات المعالجة الحرارية الصارمة الوقت ولكنها تضمن الحصول على أداة نهائية فائقة الجودة.
ج: يختلف العمر الافتراضي حسب السبيكة والصيانة. تتحمل قوالب الزنك درجات حرارة منخفضة وغالبًا ما تدوم أكثر من 500000 طلقة. تتعرض قوالب الألومنيوم لصدمة حرارية شديدة، تدوم عادة ما بين 50.000 إلى 100.000 طلقة. تعمل جودة الفولاذ الممتازة للأدوات وجداول الصيانة الوقائية الصارمة على إطالة فترات العمر هذه بشكل كبير.
ج: نعم، ولكن بحدود. يستخدم المهندسون مبادئ التصميم 'الفولاذ الآمن'. من الأسهل بكثير إخراج الفولاذ من القالب (إضافة حجم إلى الجزء) بدلاً من لحام الفولاذ مرة أخرى. غالبًا ما تتطلب التغييرات الهندسية الرئيسية إدخالات مكلفة أو مجموعات أدوات جديدة تمامًا.
ج: H13 عبارة عن فولاذ لأدوات العمل الساخن مشهور بصلابته الحمراء الفائقة. يحتفظ بقوته الهيكلية ويقاوم التعب الحراري حتى أثناء التعرض المستمر لدرجات الحرارة القصوى. يمنع هذا المظهر المعدني الفريد الأداة من التشقق تحت دورات الحقن عالية الضغط.
