
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-22 Origine : Site


L’outillage représente la dépense d’investissement initiale la plus importante dans tout projet de fabrication lourde. Une erreur de calcul dans la conception du moule ou dans la sélection des matériaux entraîne rapidement une fatigue thermique. Des taux de rebut élevés et des retards de production coûteux s’ensuivent souvent. Vous avez besoin d’un cadre fiable pour évaluer avec précision les propositions d’outillage. Ce guide comble le fossé entre la conception des composants, la fabricabilité et l'efficacité opérationnelle à long terme. La production à haut rendement nécessite d’aligner l’architecture des moules sur les volumes projetés. Cela exige également le strict respect de principes d’ingénierie robustes. Le choix d’un partenaire d’outillage capable d’une précision vérifiable est tout aussi vital. Nous explorerons l’architecture de base de ces systèmes complexes. Vous apprendrez à adapter efficacement les types de moules aux volumes de production. Nous détaillerons les directives de conception critiques pour garantir un rendement optimal. À la fin, vous comprendrez comment évaluer les devis d’outillage en fonction des temps de cycle et de la longévité garantie.
L'optimisation des composants du moule, en particulier des canaux de refroidissement et des systèmes de portes, dicte directement les temps de cycle et la cohérence des pièces.
La sélection du bon type de moule (mono-empreinte, multi-empreintes ou famille) dépend entièrement d'une analyse objective du retour sur investissement des dépenses d'investissement initiales par rapport au volume de pièce projeté.
L'intégration précoce de la conception pour la fabrication (DFM) minimise la porosité, les bavures et l'usure prématurée des outils.
L'évaluation d'un partenaire en outillage nécessite de regarder au-delà du devis initial pour évaluer sa sélection d'acier, ses protocoles de traitement thermique et les garanties de durée de vie des outils.
Comprendre l'anatomie de Les moules de moulage sous pression aident les ingénieurs à identifier les points de défaillance potentiels avant qu'ils ne surviennent. Chaque sous-système joue un rôle distinct dans la réduction du temps de cycle et la qualité des pièces. Si un composant tombe en panne ou sous-performe, l’ensemble du cycle de production en souffre.
Ces deux blocs principaux forment l’architecture fondamentale. La moitié fixe se monte de manière fixe sur le plateau de la machine. La moitié mobile s'ouvre et se ferme pour permettre l'extraction des pièces. Un alignement précis entre ces moitiés est absolument essentiel. Si les deux côtés ne s’alignent pas, même légèrement, du métal en fusion s’échappe de la cavité. Cela crée une bavure excessive le long de la ligne de joint. Flash nécessite un post-usinage agressif pour être supprimé. Les opérations d'usinage secondaire augmentent considérablement vos coûts par pièce. Les ingénieurs doivent examiner les verrous d'alignement et les broches de guidage lors de la revue de conception. Un système d'alignement robuste empêche le déplacement latéral sous des forces de serrage extrêmes.
Le système de glissières fait office de réseau de plomberie. Il contrôle le flux de métal en fusion dans la cavité principale. La porte est le point d'entrée final où le métal s'injecte dans la géométrie de la pièce. Une mauvaise conception du gate crée de graves risques de mise en œuvre. Si le métal en fusion pénètre trop rapidement ou sous le mauvais angle, des turbulences se produisent. La turbulence conduit directement à l’emprisonnement d’air. L'air emprisonné provoque une porosité interne, affaiblissant le composant final. Les ingénieurs utilisent les principes de la dynamique des fluides pour concevoir des glissières lisses et effilées. Les canaux lisses maintiennent la vitesse du métal sans provoquer de schémas d'écoulement chaotiques. Un système de porte optimisé garantit que le métal remplit les bords les plus éloignés de la cavité avant de se solidifier.
La gestion thermique est sans doute la mesure de performance la plus critique en matière de moulage sous pression. Les systèmes de refroidissement régulent la température des outils pendant les cycles de production continus. L'aluminium fondu est injecté à des températures extrêmement élevées. Le moule en acier doit absorber et dissiper cette chaleur rapidement. Une gestion thermique efficace dicte directement votre temps de cycle. Un refroidissement plus rapide signifie une éjection plus rapide des pièces. De plus, un refroidissement inapproprié provoque de graves fluctuations de température sur la surface de l'acier. Ces fluctuations entraînent un contrôle thermique qui se manifeste par de fines fissures superficielles sur l'outil. Les moules avancés utilisent des canaux de refroidissement conformes. Ces canaux suivent les contours complexes de la pièce, assurant un contrôle uniforme de la température et prolongeant la durée de vie de l'outil.
Les éjecteurs poussent physiquement la pièce solidifiée hors de la moitié mobile. Les glissières, ou tirages de noyau, créent des contre-dépouilles complexes ou des trous latéraux. Ils permettent aux ingénieurs de concevoir des fonctionnalités complexes sans piéger la pièce à l'intérieur de l'outil. Cependant, la réalité de la maintenance de ces composants est exigeante. Les éjecteurs et les glissières sont des pièces mobiles à forte usure. Ils subissent d’immenses frictions mécaniques à chaque tir. Ils nécessitent des programmes de maintenance stricts et documentés. Le manque de lubrification provoque le grippage, où les surfaces en acier se soudent. Les broches grippées entraînent une grave distorsion des pièces ou une défaillance catastrophique de l'outil. Vous devez vous attendre à ce que votre partenaire en outillage vous fournisse un plan de maintenance préventive clair.
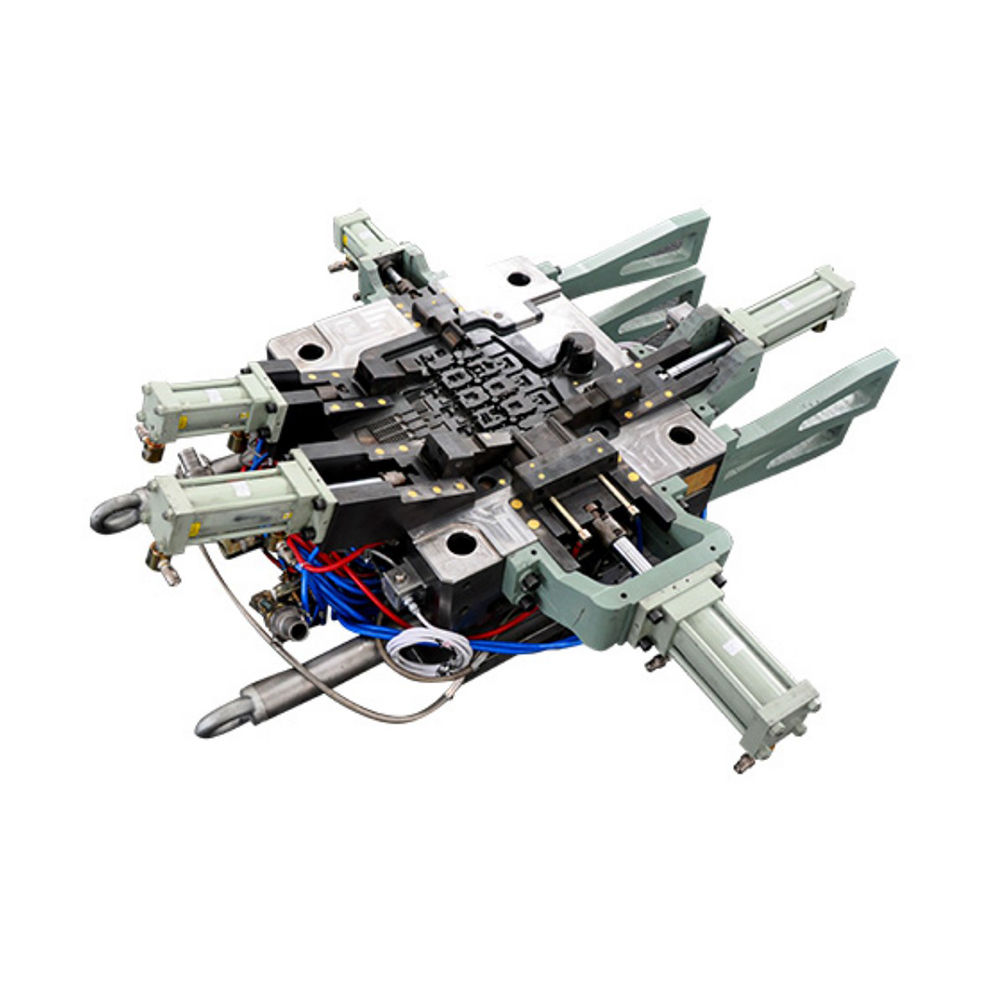
La sélection de la classification correcte des moules détermine votre dépense d'investissement initiale. Il définit également votre plafond de production. Vous devez aligner l’architecture des outils directement sur la demande attendue du marché.
Les ingénieurs utilisent des outils rapides principalement pour la validation de la conception. Avant de vous engager dans un outil de production à grand volume, vous avez besoin de pièces physiques à tester. Les moules rapides vous permettent d'évaluer l'ajustement, la forme et la fonction. Ils nécessitent un coût initial bien inférieur à celui des moules de production. Cependant, vous êtes confronté à un compromis important en termes de durée de vie de l'outil. Les fabricants découpent généralement des moules prototypes dans des aciers plus doux et non trempés comme le P20. Ces métaux plus mous s’usent rapidement mais s’usent rapidement. Ils ne peuvent pas résister au choc thermique prolongé d’une injection à haute pression. L'outillage rapide se dégrade généralement après seulement quelques milliers de tirs.
Les moules à empreinte unique contiennent une seule géométrie de pièce par outil. Ils servent un cas d’utilisation très spécifique. Les ingénieurs les déploient pour des pièces volumineuses et très complexes possédant des exigences de tolérance strictes. Pensez aux blocs moteurs ou aux grands carters automobiles structurels. La métrique d’évaluation ici se concentre sur le contrôle plutôt que sur la vitesse. La production est intrinsèquement plus lente. Cependant, les moules à empreinte unique offrent un contrôle maximal sur la précision dimensionnelle. L’écoulement du métal et la dynamique de refroidissement restent isolés d’une seule partie. Cette isolation réduit les variables provoquant un gauchissement ou un retrait. Si votre composant exige une tolérance zéro défaut, l’outillage à empreinte unique reste le choix optimal.
Lors de la production de pièces identiques plus petites, les moules multi-empreintes dominent l'industrie. Ils gèrent de manière transparente la production de gros volumes. Un seul cycle d’injection peut produire quatre, huit ou seize composants identiques. Cette évolutivité représente leur plus grand avantage. Vous payez un coût d’outillage initial plus élevé pour l’usinage complexe. Pourtant, cet investissement réduit considérablement le prix à la pièce à grande échelle. Les moules multi-empreintes exigent une rigueur technique exceptionnelle. Ils nécessitent des systèmes de coureurs très équilibrés. Si les patins sont déséquilibrés, les cavités se remplissent à des rythmes différents. Un remplissage inégal fait clignoter certaines pièces tandis que d'autres souffrent de fermetures à froid.
Les moules familiaux produisent simultanément différents composants pour un même assemblage. Par exemple, un seul moule peut couler les moitiés gauche et droite d’un boîtier moteur. Le principal cas d’utilisation est le solde des stocks. Vous produisez toujours un ensemble complet de pièces correspondantes par cycle. Malgré cette commodité, le risque de mise en œuvre reste exceptionnellement élevé. Différentes géométries de pièces ont des volumes et des épaisseurs de paroi différents. Ils sont très sensibles au remplissage irrégulier et au retrait différentiel. La production d’un moule familial réussi nécessite une simulation avancée des flux pendant la phase de conception. Vous devez vous assurer que le système de canaux équilibre artificiellement le flux de métal pour remplir des cavités inégales exactement au même moment.
Classification des moisissures |
Cas d'utilisation principal |
Investissement initial |
Durée de vie prévue de l'outil (coups) |
|---|---|---|---|
Outillage rapide |
Validation de la conception, tests fonctionnels |
Faible |
1 000 - 5 000 |
Mono-cavité |
Pièces volumineuses, complexes et à haute tolérance |
Modéré à élevé |
50 000 - 100 000+ |
Multi-cavité |
Petits composants identiques en grand volume |
Haut |
50 000 - 100 000+ |
Moule familial |
Des ensembles assortis pour des assemblages complets |
Haut |
50 000 - 100 000+ |
La mise en œuvre des principes DFM dès le début du cycle de vie du produit évite des révisions coûteuses des outils ultérieurement. Une conception appropriée des pièces influence fortement la longévité du moule. Une mauvaise conception oblige l’outillage à travailler plus fort, ce qui accélère l’usure et augmente les taux de rebut. S'engager dans une démarche globale Les revues de conception de moulage sous pression garantissent une transition en douceur vers la production de masse.
La ligne directrice principale est de garder les murs aussi cohérents que possible dans toute la pièce. Les sections épaisses mettent beaucoup plus de temps à refroidir que les sections minces. Cette disparité de température crée un refroidissement différentiel. Lorsque les pièces refroidissent de manière inégale, les contraintes internes qui en résultent provoquent de graves déformations. De plus, les sections épaisses se solidifient souvent en dernier. Le métal rétrécit en refroidissant, éloignant le matériau du centre. Cela crée des vides internes appelés porosité rétractable. Si une conception nécessite des épaisseurs variables, vous devez incorporer des transitions progressives. Évitez les marches brusques entre les murs épais et minces.
La dépouille fait référence à la légère conicité appliquée aux parois verticales parallèlement à la direction d'ouverture de l'outil. Vous devez normaliser les angles de dépouille minimaux dans toute la conception de la pièce. En règle générale, les ingénieurs appliquent 1° à 3° de dépouille, en fonction de la profondeur du trou et de l'alliage spécifique. L'aluminium se rétracte étroitement sur les noyaux en acier à mesure qu'il se solidifie. Sans dépouille suffisante, la pièce accroche le moule. Les broches d'éjection doivent alors appliquer une force immense pour pousser la pièce vers l'extérieur. Un tirage approprié garantit une éjection en douceur. Cette ligne directrice simple réduit l'usure des outils, évite le grippage des broches centrales et arrête la déformation des pièces lors du retrait.
Vous devez éliminer complètement les coins internes pointus de votre géométrie. Les angles vifs agissent comme de sérieux concentrateurs de contraintes. Lors de l’injection, le métal en fusion vient heurter ces coins, érodant prématurément l’acier. Au fur et à mesure que la pièce refroidit et rétrécit autour d'un angle vif, elle se fissure souvent. L'ajout de rayons et de congés généreux adoucit le flux de métal. Il permet au matériau de passer dans les coins sans turbulence. Il réduit également les contraintes thermiques dans l'acier du moule lui-même, atténuant ainsi efficacement les gerces thermiques prématurées et les fissures.
Même si le moulage permet d'obtenir d'excellentes formes proches du filet, certaines caractéristiques exigent des tolérances plus strictes. Vous devez laisser du matériel prévisible pour les opérations CNC secondaires. Concevez le moule pour respecter les tolérances de coulée standard. Utilisez des cadres tels que les normes NADCA (North American Die Casting Association) comme référence. Pour les surfaces de contact critiques ou les alésages de roulement, ajoutez une surépaisseur d'usinage spécifique. N'ajoutez pas trop de matière. Un excès de matériau oblige la machine CNC à couper la « peau » externe dense de la pièce moulée jusqu'au centre potentiellement poreux. Une tolérance standard de 0,5 mm à 1,0 mm est généralement suffisante pour une finition de précision.
Créer un outil performant est une entreprise d’ingénierie hautement spécialisée. Les équipes d’approvisionnement doivent suivre des étapes spécifiques pour garantir la qualité. Sauter l’une de ces étapes conduit inévitablement à un outillage de qualité inférieure.
Simulation et ingénierie de flux de moule : votre partenaire doit utiliser un logiciel avancé comme MAGMASOFT. Ce logiciel prédit les vecteurs d'écoulement, les taux de refroidissement et les zones de défauts potentiels. Les ingénieurs doivent simuler numériquement le cycle d’injection avant de couper de l’acier. Cela permet de découvrir les pièges à air et les problèmes de rétrécissement avant qu'ils ne deviennent des problèmes physiques permanents.
Sélection des matériaux et acier à outils : La base de la durée de vie de l’outil est la qualité de l’acier. Les aciers à outils pour travail à chaud Premium H13 ou équivalents ne sont pas négociables. Ces alliages possèdent une dureté rouge exceptionnelle. Ils conservent leur intégrité structurelle même lorsqu’ils sont continuellement exposés à des alliages d’aluminium et de zinc sous haute pression.
Usinage CNC et EDM (usinage par décharge électrique) : recherchez des fournisseurs utilisant des centres de fraisage multi-axes à grande vitesse. Les moitiés fixes et mobiles nécessitent une extrême précision. Pour les coins internes pointus ou les nervures profondes, les fabricants utilisent l'électroérosion à fil et à plomb. L'EDM atteint des micro-tolérances que les forets traditionnels ne peuvent tout simplement pas atteindre.
Traitement thermique et ingénierie de surface : l'acier brut H13 est trop mou pour la production. Des processus de durcissement et de revenu appropriés modifient la structure cristalline du métal. Ce traitement thermique maximise la longévité. Les fabricants appliquent souvent des revêtements de surface tels que le PVD (Physical Vapor Deposition) sur les zones d'usure critiques. Ces traitements aident le moule à résister aux chocs thermiques et aux alliages fondus agressifs.
Essais T1 (inspection du premier article) : L'étape T1 représente le premier test physique du moule. Le fabricant injecte du métal et évalue les pièces obtenues. N'acceptez pas de moule tant que les échantillons T1 n'ont pas passé des tests dimensionnels et métallurgiques rigoureux. Attendez-vous à voir des éclairs mineurs ou des écarts dimensionnels à ce stade. Le partenaire outilleur effectuera ensuite les micro-ajustements nécessaires sur l’acier.
Le choix du moins-disant entraîne souvent des résultats désastreux à long terme. Vous devez évaluer les devis d’outillage en fonction de l’efficacité de la production et de la fiabilité technique. Un moule bon marché cache généralement un acier de qualité inférieure ou des conceptions de refroidissement négligées.
Considérez l’impact opérationnel quotidien de la conception de l’outil. Un moule moins cher pourrait utiliser un système de refroidissement simpliste. Cette conception simpliste augmente votre temps de cycle de 5 secondes par prise. Sur une production de 100 000 pièces, ces secondes supplémentaires se traduisent par des centaines d’heures de temps machine perdu. Ce temps perdu gonfle considérablement le prix de votre pièce. Évaluez toujours les devis en fonction des temps de cycle garantis. Un investissement initial dans un refroidissement conforme ou dans une conception de gate haut de gamme rapporte d’énormes dividendes grâce à une production accélérée et stable.
Un moule est un bien dépréciable. Vous devez savoir exactement combien de temps il durera avant de nécessiter une rénovation majeure. Les moules en aluminium standard devraient produire entre 50 000 et plus de 100 000 clichés en fonction de la complexité de la pièce. Les moules en zinc durent généralement beaucoup plus longtemps en raison des températures d'injection plus basses. Assurez-vous que votre partenaire en outillage spécifie les garanties de durée de vie des outils dans le contrat. Discutez clairement des responsabilités en matière de maintenance. Précisez qui supporte le coût du remplacement des éjecteurs usés ou des glissières de noyau endommagées pendant la durée de vie garantie.
Vous avez besoin d'une preuve vérifiable des capacités d'un fournisseur. Suivez ces étapes concrètes lors de l’audit d’un nouveau partenaire :
Demander de la documentation sur leur chaîne d’approvisionnement en acier. Cela vous protège des aciers de substitution de qualité inférieure et contrefaits qui se fissurent au début de la production.
Évaluez leurs capacités internes de maintenance et de réparation. Lorsqu'une diapositive grippe, vous avez besoin d'un partenaire capable de la réparer immédiatement sans sous-traiter.
Vérifier le respect des normes de qualité reconnues. Recherchez les certifications ISO 9001. Si vous travaillez dans des secteurs spécialisés, exigez des qualifications automobiles (IATF 16949) ou aérospatiales.
Une production de pièces réussie repose entièrement sur le traitement du moule comme un actif technique et non comme un achat de marchandise. L'architecture des outils définit votre limite supérieure en matière de qualité et de rapidité. L’équilibre entre les principes DFM, la sélection stratégique du type de moule et la vérification rigoureuse des fournisseurs est la seule voie éprouvée vers une production évolutive et sans défaut. Ne faites jamais de compromis sur la qualité de l’acier à outils ou sur la conception de la gestion thermique. Des économies initiales mineures entraînent toujours des retards de production massifs en aval. Nous vous recommandons fortement de collaborer avec des ingénieurs en outillage dès les premières étapes de CAO. Soumettez vos fichiers CAO pour un examen DFM complet. Contactez notre équipe d'ingénierie dès aujourd'hui pour développer une stratégie d'outillage personnalisée et recevoir une demande de prix précise basée sur des temps de cycle garantis.
R : Les délais de livraison réalistes varient généralement de 4 à 12 semaines. Le calendrier dépend fortement de la complexité de la pièce, du nombre de cavités et des itérations DFM requises. Les simulations avancées de flux et les protocoles de traitement thermique rigoureux ajoutent du temps mais garantissent un outil final de qualité supérieure.
R : La durée de vie varie en fonction de l’alliage et de l’entretien. Les moules en zinc supportent des températures plus basses et durent souvent plus de 500 000 tirs. Les moules en aluminium subissent un choc thermique intense, durant généralement entre 50 000 et 100 000 tirs. La qualité supérieure de l'acier à outils et les programmes stricts de maintenance préventive prolongent considérablement ces durées de vie.
R : Oui, mais avec des limites. Les ingénieurs utilisent les principes de conception « sûr en acier ». Il est beaucoup plus facile d'usiner l'acier hors du moule (ce qui ajoute du volume à la pièce) que d'y souder de l'acier. Des modifications géométriques majeures nécessitent souvent des inserts coûteux ou des blocs d'outils entièrement nouveaux.
R : H13 est un acier à outils pour travail à chaud réputé pour sa dureté rouge supérieure. Il conserve sa résistance structurelle et résiste à la fatigue thermique même lors d'une exposition continue à des températures extrêmes. Ce profil métallurgique unique empêche l'outil de se fissurer lors des cycles d'injection à haute pression.
