
Просмотры: 0 Автор: Редактор сайта Время публикации: 22.10.2026 Происхождение: Сайт


Инструменты представляют собой наиболее значительные первоначальные капитальные затраты в любом проекте тяжелого производства. Неправильный расчет конструкции пресс-формы или выбора материала быстро приводит к термической усталости. Часто за этим следуют высокие проценты брака и дорогостоящие задержки производства. Вам нужна надежная основа для точной оценки предложений по инструментам. Это руководство устраняет разрыв между дизайном компонентов, технологичностью и долгосрочной эксплуатационной эффективностью. Высокопроизводительное производство требует согласования архитектуры пресс-форм с прогнозируемыми объемами. Это также требует строгого соблюдения надежных инженерных принципов. Не менее важен выбор партнера по инструментам, способного обеспечить проверяемую точность. Мы изучим базовую архитектуру этих сложных систем. Вы узнаете, как эффективно сопоставлять типы пресс-форм с объемами производства. Мы подробно опишем важные рекомендации по проектированию, чтобы обеспечить оптимальную доходность. К концу вы поймете, как оценивать расценки на инструменты на основе времени цикла и гарантированного срока службы.
Оптимизация компонентов пресс-формы, в частности каналов охлаждения и литниковых систем, напрямую влияет на продолжительность цикла и стабильность деталей.
Выбор правильного типа пресс-формы (одноместной, многоместной или семейной) полностью зависит от объективного анализа рентабельности инвестиций в сравнении начальных капитальных затрат с прогнозируемым объемом детали.
Раннее внедрение проекта «Проектирование для технологичности» (DFM) сводит к минимуму пористость, засветку и преждевременный износ инструмента.
Для оценки партнера по инструменту необходимо выйти за рамки первоначального предложения, чтобы оценить выбор стали, протоколы термообработки и гарантии срока службы инструмента.
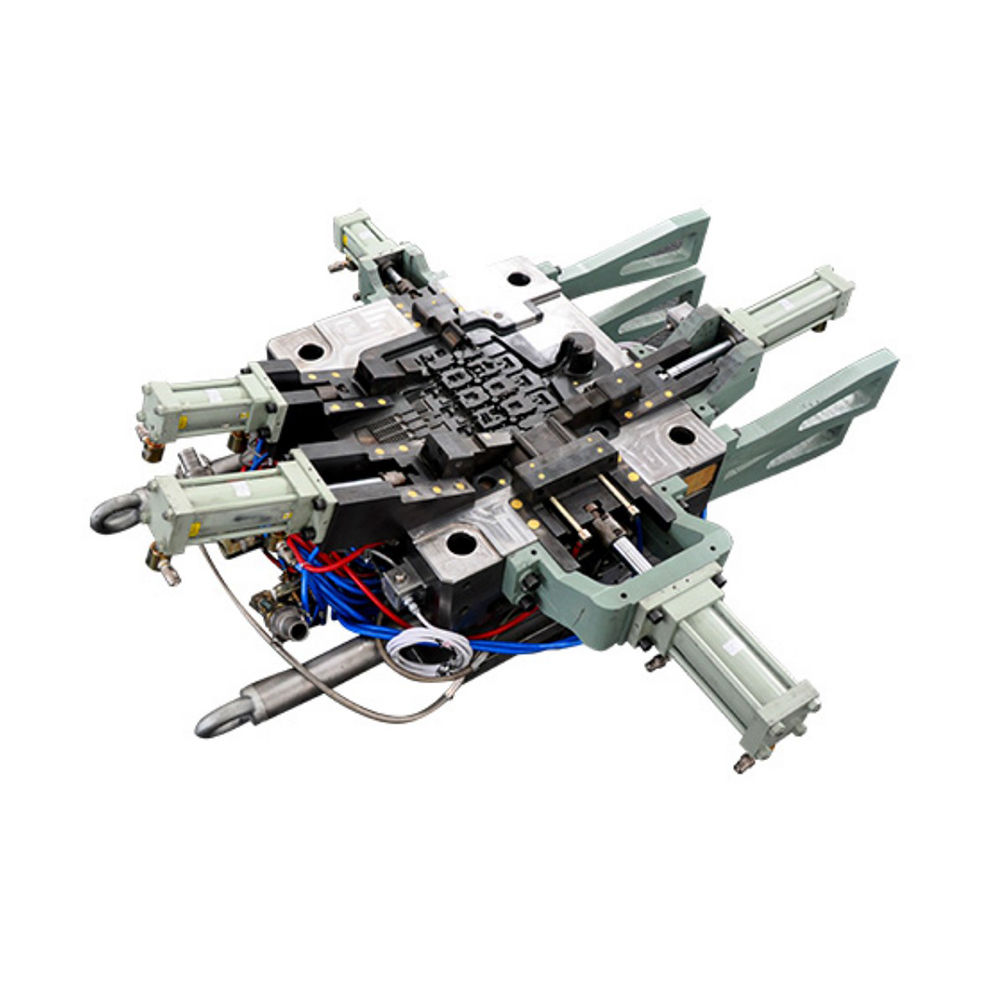
Понимание анатомии Пресс-формы для литья под давлением помогают инженерам выявлять потенциальные точки отказа до того, как они возникнут. Каждая подсистема играет особую роль в сокращении времени цикла и повышении качества деталей. Если один компонент выходит из строя или работает неэффективно, страдает весь производственный цикл.
Эти два основных блока образуют фундаментальную архитектуру. Фиксированная половина крепится неподвижно к плите машины. Подвижная половина открывается и закрывается, позволяя извлечь деталь. Точное выравнивание этих половин имеет решающее значение. Если обе стороны хоть немного не совпадают, расплавленный металл выходит из полости. Это создает чрезмерный засвет вдоль линии разъема. Для удаления Flash требуется агрессивная последующая обработка. Операции вторичной обработки резко увеличивают затраты на деталь. Во время анализа проекта инженеры должны тщательно проверять фиксаторы выравнивания и направляющие штифты. Надежная система выравнивания предотвращает боковое смещение при экстремальных усилиях зажима.
Система направляющих действует как водопроводная сеть. Он контролирует поток расплавленного металла в основную полость. Ворота — это конечная точка входа, где металл вводится в геометрию детали. Плохая конструкция шлюза создает серьезные риски при реализации. Если расплавленный металл поступает слишком быстро или под неправильным углом, возникает турбулентность. Турбулентность приводит непосредственно к захвату воздуха. Захваченный воздух вызывает внутреннюю пористость, ослабляя конечный компонент. Инженеры используют принципы гидродинамики для создания гладких, сужающихся направляющих. Плавные направляющие поддерживают скорость металла, не вызывая хаотичного потока. Оптимизированная система литников гарантирует, что металл заполняет самые дальние края полости перед затвердеванием.
Управление температурным режимом, пожалуй, является наиболее важным показателем производительности при литье под давлением. Системы охлаждения регулируют температуру инструмента во время непрерывных производственных циклов. Расплавленный алюминий впрыскивается при чрезвычайно высоких температурах. Стальная форма должна быстро поглощать и рассеивать это тепло. Эффективное управление температурным режимом напрямую влияет на время вашего цикла. Более быстрое охлаждение означает более быстрый выброс детали. Кроме того, неправильное охлаждение вызывает сильные колебания температуры на поверхности стали. Эти колебания приводят к термическому растрескиванию, которое проявляется в виде мелких поверхностных трещин на инструменте. В современных формах используются конформные каналы охлаждения. Эти каналы повторяют сложные контуры детали, обеспечивая равномерный контроль температуры и продлевая срок службы инструмента.
Выталкивающие штифты физически выталкивают затвердевшую часть из движущейся половины. Слайды или сердечники создают сложные подрезы или боковые отверстия. Они позволяют инженерам проектировать сложные детали, не запирая деталь внутри инструмента. Однако реальность обслуживания этих компонентов требует особого внимания. Выбрасывающие штифты и направляющие являются быстроизнашивающимися движущимися частями. Они выдерживают огромное механическое трение во время каждого выстрела. Они требуют строгих, документированных графиков технического обслуживания. Недостаток смазки приводит к истиранию, когда стальные поверхности свариваются. Заклинивание штифтов приводит к серьезной деформации детали или катастрофическому выходу инструмента из строя. Вы должны ожидать, что ваш партнер по инструментам предоставит четкий план профилактического обслуживания.
Выбор правильной классификации пресс-форм определяет ваши первоначальные капитальные затраты. Он также определяет ваш производственный потолок. Вы должны привести архитектуру инструментов в соответствие с ожидаемым рыночным спросом.
Инженеры используют быстрые инструменты в первую очередь для проверки проекта. Прежде чем приступить к крупносерийному производству инструмента, вам потребуются физические детали для тестирования. Быстрые формы позволяют оценить посадку, форму и функциональность. Они требуют гораздо меньших первоначальных затрат по сравнению с производственными формами. Однако вы сталкиваетесь со значительным компромиссом в отношении срока службы инструмента. Производители обычно вырезают формы прототипов из более мягких, незакаленных сталей, таких как P20. Эти более мягкие металлы быстро обрабатываются, но быстро изнашиваются. Они не могут выдержать длительный тепловой удар при впрыске под высоким давлением. Инструменты для быстрой обработки обычно приходят в негодность уже после нескольких тысяч выстрелов.
Однополостные формы содержат только одну геометрию детали на каждый инструмент. Они служат очень конкретному случаю использования. Инженеры используют их для изготовления крупных и очень сложных деталей, к которым предъявляются строгие требования к допускам. Подумайте о блоках двигателей или крупных автомобильных корпусах. Метрика оценки здесь сосредоточена на контроле, а не на скорости. Объем производства по своей природе медленнее. Однако одногнездные формы обеспечивают максимальный контроль точности размеров. Динамика течения металла и охлаждения остаются изолированными в одной части. Эта изоляция уменьшает переменные, вызывающие коробление или усадку. Если для вашего компонента требуется нулевая допуск на дефекты, оптимальным выбором будет инструмент с одной полостью.
При производстве одинаковых деталей меньшего размера в отрасли доминируют многоместные пресс-формы. Они без проблем справляются с крупносерийным производством. За один цикл впрыска может быть получено четыре, восемь или шестнадцать идентичных компонентов. Эта масштабируемость представляет собой их самое большое преимущество. Вы платите более высокую первоначальную стоимость инструмента для сложной обработки. Тем не менее, эти инвестиции резко снижают цену за штуку в масштабе. Многоместные формы требуют исключительной инженерной строгости. Им требуются высоко сбалансированные системы направляющих. Если полозья не сбалансированы, полости заполняются с разной скоростью. Неравномерное заполнение приводит к тому, что некоторые детали загораются, а другие страдают от холодного закрытия.
Семейные пресс-формы одновременно производят разные компоненты для одной и той же сборки. Например, из одной формы можно отлить как левую, так и правую половины корпуса двигателя. Основной вариант использования — баланс запасов. За один цикл вы всегда производите полный набор подходящих деталей. Несмотря на это удобство, риск реализации остается исключительно высоким. Детали различной геометрии имеют разные объемы и толщины стенок. Они очень чувствительны к неравномерному наполнению и дифференциальной усадке. Создание успешной семейной пресс-формы требует расширенного моделирования потока на этапе проектирования. Вы должны убедиться, что система направляющих искусственно уравновешивает поток металла, чтобы заполнить неравные полости в один и тот же момент.
Классификация пресс-форм |
Основной вариант использования |
Первоначальные капвложения |
Ожидаемый срок службы инструмента (выстрелы) |
|---|---|---|---|
Быстрая оснастка |
Проверка проекта, функциональное тестирование |
Низкий |
1000–5000 |
Однополостной |
Большие, сложные детали с высокими допусками |
От умеренного до высокого |
50 000 - 100 000+ |
Многополость |
Крупногабаритные небольшие идентичные компоненты |
Высокий |
50 000 - 100 000+ |
Семейная форма |
Подходящие наборы для полных сборок |
Высокий |
50 000 - 100 000+ |
Внедрение принципов DFM на ранних стадиях жизненного цикла продукта предотвращает дорогостоящую модернизацию инструментов в дальнейшем. Правильная конструкция детали сильно влияет на долговечность пресс-формы. Плохая конструкция заставляет инструмент работать тяжелее, ускоряя износ и увеличивая процент брака. Участие в комплексном Анализ конструкции литья под давлением обеспечивает плавный переход к массовому производству.
Главное правило — сохранять стены как можно более однородными по всей детали. Толстые секции охлаждаются значительно дольше, чем тонкие. Эта разница температур создает дифференциальное охлаждение. Когда детали охлаждаются неравномерно, возникающие внутренние напряжения вызывают серьезное коробление. Более того, толстые секции часто затвердевают в последнюю очередь. Металл сжимается по мере охлаждения, оттягивая материал от центра. Это создает внутренние пустоты, известные как усадочная пористость. Если дизайн требует различной толщины, вы должны включить постепенные переходы. Избегайте резких шагов между толстыми и тонкими стенами.
Под уклоном понимается небольшой конус, применяемый к вертикальным стенкам, параллельным направлению открытия инструмента. Вы должны стандартизировать минимальные углы уклона для всей конструкции детали. Обычно инженеры применяют уклон от 1° до 3°, в зависимости от глубины отверстия и конкретного сплава. Алюминий плотно сжимается на стальных сердечниках по мере затвердевания. Без достаточной тяги деталь захватывает форму. Затем выталкивающие штифты должны приложить огромную силу, чтобы вытолкнуть деталь. Правильная тяга обеспечивает плавный выброс. Это простое правило снижает износ инструмента, предотвращает истирание штифтов сердечника и предотвращает деформацию детали во время снятия.
Вам следует полностью исключить острые внутренние углы из вашей геометрии. Острые углы действуют как сильные концентраторы напряжений. Во время впрыска расплавленный металл попадает в эти углы, преждевременно разрушая сталь. Когда деталь остывает и сжимается вокруг острого угла, она часто трескается. Добавление больших радиусов и скруглений сглаживает течение металла. Это позволяет материалу проходить углы без турбулентности. Это также снижает термическое напряжение в самой стали литейной формы, эффективно предотвращая преждевременное нагревание и растрескивание.
Хотя при литье достигаются превосходные формы, близкие к заданным, некоторые характеристики требуют более жестких допусков. Вы должны оставить предсказуемый материал для второстепенных операций с ЧПУ. Спроектируйте форму так, чтобы она соответствовала стандартным допускам отливки. Используйте в качестве основы такие стандарты, как стандарты NADCA (Североамериканской ассоциации литья под давлением). Для критически важных сопрягаемых поверхностей или отверстий подшипников добавьте специальный припуск на обработку. Не добавляйте слишком много материала. Избыток материала вынуждает станок с ЧПУ прорезать плотную внешнюю «кожу» отливки до потенциально пористого центра. Стандартного припуска от 0,5 до 1,0 мм обычно достаточно для точной чистовой обработки.
Создание высокопроизводительного инструмента — это узкоспециализированная инженерная задача. Команды по закупкам должны отслеживать конкретные этапы, чтобы обеспечить качество. Пропуск любого из этих шагов неизбежно приводит к использованию некачественного инструмента.
Моделирование и проектирование потока пресс-формы: ваш партнер должен использовать передовое программное обеспечение, такое как MAGMASOFT. Это программное обеспечение прогнозирует векторы потока, скорости охлаждения и зоны потенциальных дефектов. Инженеры должны моделировать цикл впрыска в цифровом виде перед резкой стали. Это позволяет обнаружить воздушные ловушки и проблемы с усадкой до того, как они станут постоянными физическими проблемами.
Выбор материала и инструментальная сталь. Основой стойкости инструмента является марка стали. Премиум H13 или эквивалентные инструментальные стали для горячей обработки не подлежат обсуждению. Эти сплавы обладают исключительной красной твердостью. Они сохраняют свою структурную целостность даже при постоянном воздействии высокого давления на алюминиевые и цинковые сплавы.
Обработка с ЧПУ и электроэрозионная обработка (электроэрозионная обработка): ищите поставщиков, использующих высокоскоростные многоосные фрезерные центры. Неподвижная и подвижная половины требуют предельной точности. Для острых внутренних углов или глубоких ребер производители используют электроэрозионную обработку с проволокой и грузилом. Электроэрозионная обработка обеспечивает микродопуски, которых традиционные сверла просто не могут достичь.
Термическая обработка и обработка поверхности: необработанная сталь H13 слишком мягкая для производства. Правильные процессы закалки и отпуска изменяют кристаллическую структуру металла. Такая термическая обработка увеличивает срок службы. Производители часто наносят поверхностные покрытия, такие как PVD (физическое осаждение из паровой фазы), на критические зоны износа. Такая обработка помогает форме противостоять тепловому удару и агрессивным расплавленным сплавам.
Испытания Т1 (первая проверка изделия): Этап Т1 представляет собой первое физическое испытание пресс-формы. Производитель впрыскивает металл и оценивает полученные детали. Не принимайте форму до тех пор, пока образцы Т1 не пройдут строгие размерные и металлургические испытания. На этом этапе ожидайте увидеть незначительные вспышки или отклонения в размерах. Затем партнер по оснастке внесет необходимые микрорегулировки в сталь.
Выбор того, кто предложит самую низкую цену, часто приводит к катастрофическим долгосрочным последствиям. Вы должны оценить расценки на инструменты, исходя из эффективности производства и инженерной надежности. Дешевая форма обычно скрывает некачественную сталь или некачественную систему охлаждения.
Учитывайте ежедневное влияние конструкции инструмента на эксплуатацию. Более дешевая форма может использовать упрощенную систему охлаждения. Эта упрощенная конструкция увеличивает время цикла на 5 секунд за выстрел. При изготовлении 100 000 деталей эти дополнительные секунды превращаются в сотни часов потерянного машинного времени. Это потраченное впустую время резко повышает цену за штуку. Всегда оценивайте котировки на основе гарантированного времени цикла. Первоначальные инвестиции в конформное охлаждение или конструкцию литников премиум-класса приносят огромные дивиденды за счет ускоренного и стабильного производства.
Плесень – это амортизирующийся актив. Прежде чем потребуется капитальный ремонт, необходимо точно знать, как долго он прослужит. Стандартные алюминиевые формы должны выдавать от 50 000 до 100 000+ снимков в зависимости от сложности детали. Цинковые формы обычно служат значительно дольше из-за более низких температур впрыска. Убедитесь, что ваш партнер по инструментам указывает в контракте гарантии срока службы инструмента. Четко обсудите обязанности по техническому обслуживанию. Уточните, кто несет расходы по замене изношенных выталкивающих штифтов или поврежденных направляющих сердечника в течение гарантийного срока службы.
Вам необходимо поддающееся проверке доказательство возможностей поставщика. Примите следующие действенные меры при аудите нового партнера:
Запросите документацию по их цепочке поставок стали. Это защитит вас от низкосортных поддельных сталей-заменителей, которые трескаются на ранних стадиях производства.
Оцените свои возможности по техническому обслуживанию и ремонту. Когда слайд заклинивает, вам нужен партнер, который сможет исправить это немедленно, не прибегая к аутсорсингу.
Проверьте соответствие признанным стандартам качества. Ищите сертификаты ISO 9001. Если вы работаете в специализированных секторах, потребуйте сертификаты автомобильной (IATF 16949) или аэрокосмической отрасли.
Успешное производство деталей полностью зависит от отношения к пресс-форме как к инженерному активу, а не как к покупке товара. Архитектура инструментов определяет верхний предел качества и скорости. Сочетание принципов DFM, стратегического выбора типа пресс-форм и тщательной проверки поставщиков — единственный проверенный путь к масштабируемому и бездефектному производству. Никогда не идите на компромисс в отношении качества инструментальной стали или конструкции управления температурным режимом. Небольшая первоначальная экономия всегда приводит к огромным задержкам в последующем производстве. Мы настоятельно рекомендуем привлекать инженеров-инструментальщиков на ранних этапах САПР. Отправьте свои файлы САПР на всестороннюю проверку DFM. Свяжитесь с нашей командой инженеров сегодня, чтобы разработать индивидуальную стратегию оснастки и получить точный запрос цен на основе гарантированного времени цикла.
Ответ: Реальное время выполнения заказа обычно составляет от 4 до 12 недель. Сроки во многом зависят от сложности детали, количества полостей и необходимых итераций DFM. Расширенное моделирование потоков и строгие протоколы термообработки увеличивают время, но гарантируют превосходный конечный инструмент.
О: Срок службы зависит от сплава и технического обслуживания. Цинковые формы выдерживают более низкие температуры и часто выдерживают более 500 000 выстрелов. Алюминиевые формы подвергаются интенсивному термическому удару, который обычно длится от 50 000 до 100 000 ударов. Премиальное качество инструментальной стали и строгие графики профилактического технического обслуживания значительно продлевают срок службы.
О: Да, но с ограничениями. Инженеры используют «стальные безопасные» принципы проектирования. Гораздо проще вынуть сталь из формы (добавив объем детали), чем приваривать ее обратно. Для серьезных изменений геометрии часто требуются дорогостоящие вставки или совершенно новые инструментальные блоки.
Ответ: H13 — это инструментальная сталь для горячей обработки, известная своей превосходной твердостью в красном цвете. Он сохраняет свою структурную прочность и противостоит термической усталости даже при постоянном воздействии экстремальных температур. Этот уникальный металлургический профиль предотвращает растрескивание инструмента при циклах впрыска под высоким давлением.
