
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-22 Origen: Sitio


Las herramientas representan el gasto de capital inicial más importante en cualquier proyecto de fabricación pesada. Un cálculo erróneo del diseño del molde o la selección de materiales conduce rápidamente a la fatiga térmica. A menudo siguen altas tasas de desperdicio y costosos retrasos en la producción. Necesita un marco confiable para evaluar las propuestas de herramientas con precisión. Esta guía cierra la brecha entre el diseño de componentes, la capacidad de fabricación y la eficiencia operativa a largo plazo. La producción de alto rendimiento requiere alinear la arquitectura del molde con los volúmenes proyectados. También exige un estricto cumplimiento de sólidos principios de ingeniería. Elegir un socio de herramientas capaz de ofrecer una precisión verificable es igualmente vital. Exploraremos la arquitectura central de estos sistemas complejos. Aprenderá cómo hacer coincidir los tipos de moldes con los volúmenes de producción de manera efectiva. Detallaremos pautas de diseño críticas para garantizar un rendimiento óptimo. Al final, comprenderá cómo evaluar cotizaciones de herramientas en función de los tiempos de ciclo y la longevidad garantizada.
La optimización de los componentes del molde, específicamente los canales de enfriamiento y los sistemas de compuerta, dicta directamente los tiempos de ciclo y la consistencia de las piezas.
La selección del tipo de molde correcto (simple, de múltiples cavidades o familiar) depende completamente de un análisis objetivo del ROI del CapEx inicial versus el volumen de piezas proyectado.
La integración temprana del diseño para la fabricación (DFM) minimiza la porosidad, las rebabas y el desgaste prematuro de las herramientas.
Evaluar a un socio de herramientas requiere mirar más allá de la cotización inicial para evaluar su selección de acero, protocolos de tratamiento térmico y garantías de vida útil de la herramienta.
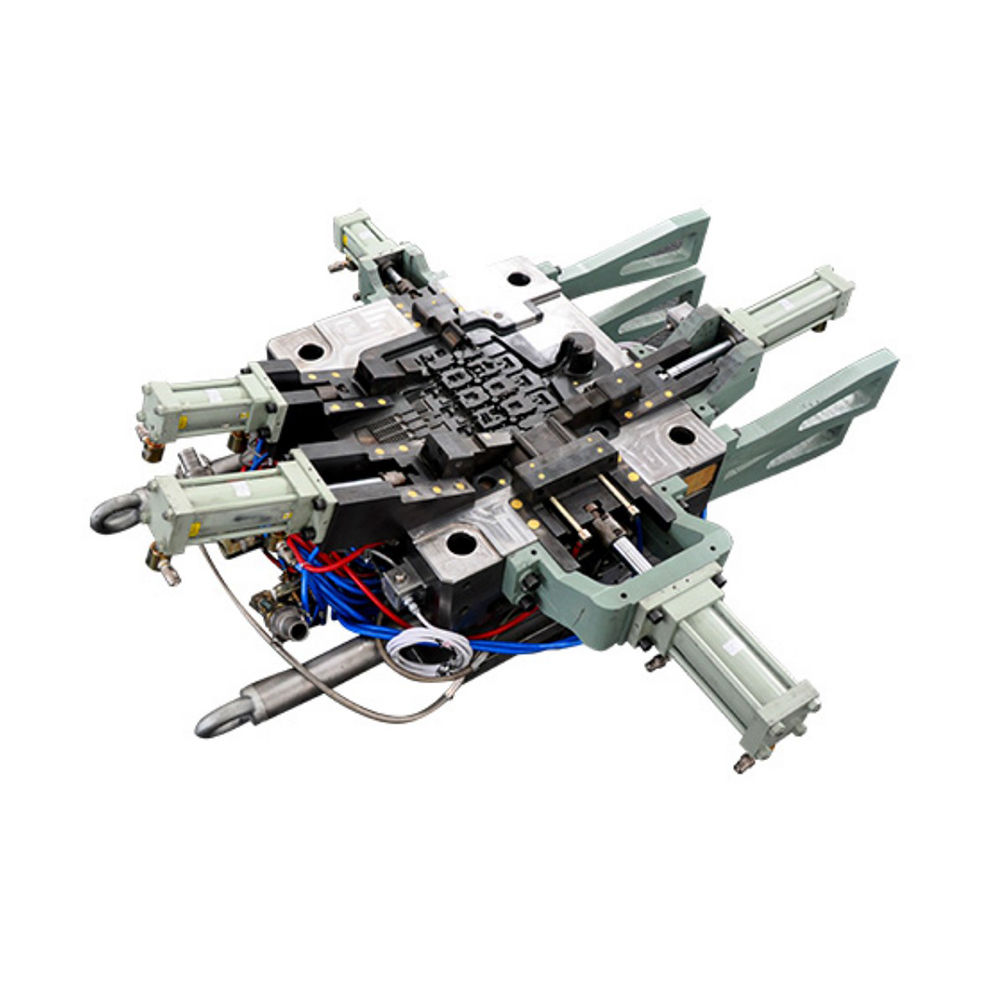
Comprender la anatomía de Los moldes de fundición a presión ayudan a los ingenieros a identificar posibles puntos de falla antes de que ocurran. Cada subsistema desempeña un papel distinto en la reducción del tiempo de ciclo y la calidad de las piezas. Si un componente falla o tiene un rendimiento inferior, toda la producción se ve afectada.
Estos dos bloques principales forman la arquitectura fundamental. La mitad fija se monta estacionaria en la platina de la máquina. La mitad móvil se abre y se cierra para permitir la extracción de la pieza. La alineación precisa entre estas mitades es absolutamente crítica. Si los dos lados se desalinean aunque sea ligeramente, el metal fundido se escapa de la cavidad. Esto crea una rebaba excesiva a lo largo de la línea de separación. Las rebabas requieren un posmecanizado agresivo para eliminarlas. Las operaciones de mecanizado secundario aumentan drásticamente los costos por pieza. Los ingenieros deben examinar los bloqueos de alineación y los pasadores guía durante la revisión del diseño. Un robusto sistema de alineación evita el desplazamiento lateral bajo fuerzas de sujeción extremas.
El sistema de canales actúa como red de plomería. Controla el flujo de metal fundido hacia la cavidad principal. La puerta es el punto de entrada final donde el metal se inyecta en la geometría de la pieza. Un diseño deficiente de las puertas crea graves riesgos de implementación. Si el metal fundido entra demasiado rápido o en el ángulo equivocado, se producen turbulencias. La turbulencia conduce directamente al atrapamiento de aire. El aire atrapado provoca porosidad interna, debilitando el componente final. Los ingenieros utilizan principios de dinámica de fluidos para diseñar patines suaves y ahusados. Los canales suaves mantienen la velocidad del metal sin causar patrones de flujo caóticos. Un sistema de compuerta optimizado garantiza que el metal llene los bordes más alejados de la cavidad antes de solidificarse.
La gestión térmica es posiblemente la métrica de rendimiento más crítica en la fundición a presión. Los sistemas de refrigeración regulan la temperatura de las herramientas durante los ciclos de producción continuos. El aluminio fundido se inyecta a temperaturas extremadamente altas. El molde de acero debe absorber y disipar este calor rápidamente. La gestión térmica eficiente dicta directamente el tiempo de su ciclo. Un enfriamiento más rápido significa una expulsión de piezas más rápida. Además, una refrigeración inadecuada provoca fuertes fluctuaciones de temperatura en la superficie del acero. Estas fluctuaciones provocan una degradación por calor, que se manifiesta como finas grietas en la superficie de la herramienta. Los moldes avanzados utilizan canales de enfriamiento conformes. Estos canales siguen los contornos complejos de la pieza, proporcionando un control uniforme de la temperatura y extendiendo la vida útil de la herramienta.
Los pasadores eyectores empujan físicamente la parte solidificada fuera de la mitad móvil. Los deslizamientos, o tiradores de núcleos, crean socavados complejos o agujeros laterales. Permiten a los ingenieros diseñar funciones complejas sin atrapar la pieza dentro de la herramienta. Sin embargo, la realidad del mantenimiento de estos componentes es exigente. Los pasadores eyectores y las correderas son piezas móviles de alto desgaste. Soportan una inmensa fricción mecánica durante cada disparo. Requieren programas de mantenimiento estrictos y documentados. La falta de lubricación provoca irritación, donde las superficies de acero se sueldan entre sí. Los pasadores atascados provocan una distorsión grave de la pieza o un fallo catastrófico de la herramienta. Debe esperar que su socio de herramientas le proporcione un plan de mantenimiento preventivo claro.
La selección de la clasificación de molde correcta dicta su gasto de capital inicial. También define su límite de producción. Debe alinear la arquitectura de herramientas directamente con la demanda esperada del mercado.
Los ingenieros utilizan herramientas rápidas principalmente para la validación del diseño. Antes de comprometerse con una herramienta de producción de gran volumen, necesita piezas físicas para realizar pruebas. Los moldes rápidos le permiten evaluar el ajuste, la forma y la función. Requieren un coste inicial mucho menor en comparación con los moldes de producción. Sin embargo, se enfrenta a un importante compromiso con respecto a la vida útil de la herramienta. Los fabricantes suelen cortar prototipos de moldes a partir de aceros más blandos y sin endurecer, como el P20. Estos metales más blandos se mecanizan rápidamente pero se desgastan rápidamente. No pueden soportar el choque térmico sostenido de la inyección a alta presión. Las herramientas rápidas generalmente se degradan después de unos pocos miles de disparos.
Los moldes de una sola cavidad contienen solo una geometría de pieza por herramienta. Sirven para un caso de uso muy específico. Los ingenieros los utilizan para piezas grandes y muy complejas que poseen estrictos requisitos de tolerancia. Piense en bloques de motor o grandes carcasas estructurales de automóviles. La métrica de evaluación aquí se centra en el control más que en la velocidad. La producción es inherentemente más lenta. Sin embargo, los moldes de una sola cavidad ofrecen el máximo control sobre la precisión dimensional. El flujo de metal y la dinámica de enfriamiento permanecen aislados en una parte. Este aislamiento reduce las variables que causan deformación o contracción. Si su componente exige tolerancia cero a defectos, las herramientas de cavidad única siguen siendo la opción óptima.
Cuando se producen piezas idénticas más pequeñas, los moldes de cavidades múltiples dominan la industria. Manejan la producción de gran volumen sin problemas. Un solo ciclo de inyección podría producir cuatro, ocho o dieciséis componentes idénticos. Esta escalabilidad representa su mayor ventaja. Usted paga un costo de herramientas inicial más alto por el mecanizado complejo. Sin embargo, esta inversión reduce drásticamente el precio por pieza a escala. Los moldes de múltiples cavidades exigen un rigor de ingeniería excepcional. Requieren sistemas de rodaduras muy equilibrados. Si los corredores están desequilibrados, las cavidades se llenan a diferentes velocidades. El llenado desigual hace que algunas piezas se quemen mientras que otras sufren cierres fríos.
Los moldes familiares producen diferentes componentes para el mismo conjunto simultáneamente. Por ejemplo, un solo molde podría moldear las mitades izquierda y derecha de la carcasa de un motor. El caso de uso principal es el saldo de inventario. Siempre produce un juego completo de piezas coincidentes por ciclo. A pesar de esta conveniencia, el riesgo de implementación sigue siendo excepcionalmente alto. Las diferentes geometrías de piezas tienen diferentes volúmenes y espesores de pared. Son muy susceptibles al llenado desigual y a la contracción diferencial. Producir un molde familiar exitoso requiere una simulación de flujo avanzada durante la fase de diseño. Debe asegurarse de que el sistema de canales equilibre artificialmente el flujo de metal para llenar cavidades desiguales exactamente en el mismo momento.
Clasificación de moldes |
Caso de uso principal |
CapEx inicial |
Vida útil esperada de la herramienta (disparos) |
|---|---|---|---|
Herramientas rápidas |
Validación de diseño, pruebas funcionales. |
Bajo |
1.000 - 5.000 |
Cavidad única |
Piezas grandes, complejas y de alta tolerancia |
Moderado a alto |
50.000 - 100.000+ |
Multicavidad |
Componentes pequeños idénticos de gran volumen |
Alto |
50.000 - 100.000+ |
Molde familiar |
Juegos a juego para montajes completos |
Alto |
50.000 - 100.000+ |
La implementación de los principios de DFM en las primeras etapas del ciclo de vida del producto evita costosas revisiones de herramientas posteriores. El diseño adecuado de la pieza influye en gran medida en la longevidad del molde. Un diseño deficiente obliga a las herramientas a trabajar más, lo que acelera el desgaste y aumenta las tasas de desperdicio. Participar en actividades integrales Las revisiones del diseño de Die Casting garantizan una transición fluida a la producción en masa.
La pauta más importante es mantener las paredes lo más consistentes posible en toda la pieza. Las secciones gruesas tardan mucho más en enfriarse que las secciones delgadas. Esta disparidad de temperatura crea un enfriamiento diferencial. Cuando las piezas se enfrían de manera desigual, las tensiones internas resultantes provocan deformaciones graves. Además, las secciones gruesas suelen solidificarse en último lugar. El metal se encoge a medida que se enfría, alejando el material del centro. Esto crea huecos internos conocidos como porosidad por contracción. Si un diseño requiere diferentes espesores, debes incorporar transiciones graduales. Evite pasos bruscos entre paredes gruesas y delgadas.
El calado se refiere al ligero estrechamiento aplicado a las paredes verticales paralelas a la dirección de apertura de la herramienta. Debe estandarizar los ángulos de desmoldeo mínimos en todo el diseño de la pieza. Normalmente, los ingenieros aplican de 1° a 3° de inclinación, según la profundidad del orificio y la aleación específica. El aluminio se contrae fuertemente sobre los núcleos de acero a medida que se solidifica. Sin suficiente tiro, la pieza se agarra al molde. Luego, los pasadores expulsores deben aplicar una fuerza inmensa para empujar la pieza hacia afuera. El tiro adecuado garantiza una expulsión suave. Esta sencilla guía reduce el desgaste de la herramienta, evita el desgaste de los pasadores centrales y detiene la distorsión de la pieza durante la extracción.
Debes eliminar por completo las esquinas internas afiladas de tu geometría. Las esquinas afiladas actúan como fuertes concentradores de tensión. Durante la inyección, el metal fundido golpea estas esquinas, erosionando el acero prematuramente. A medida que la pieza se enfría y se encoge alrededor de una esquina afilada, a menudo se agrieta. Agregar radios y filetes generosos suaviza el flujo de metal. Permite que el material pase por las esquinas sin turbulencias. También reduce la tensión térmica en el propio acero del molde, mitigando eficazmente la degradación prematura del calor y el agrietamiento.
Si bien la fundición logra excelentes formas casi netas, ciertas características exigen tolerancias más estrictas. Debe dejar material predecible para operaciones CNC secundarias. Diseñe el molde para alcanzar las tolerancias de fundición estándar. Utilice marcos como los estándares NADCA (Asociación Norteamericana de Fundición a Presión) como base. Para superficies de contacto críticas o orificios de rodamientos, agregue un margen de mecanizado específico. No agregue demasiado material. El exceso de material obliga a la máquina CNC a cortar a través de la densa 'piel' exterior de la pieza fundida hacia el centro potencialmente poroso. Un margen estándar de 0,5 mm a 1,0 mm suele ser suficiente para un acabado de precisión.
Crear una herramienta de alto rendimiento es una tarea de ingeniería altamente especializada. Los equipos de adquisiciones deben realizar un seguimiento de hitos específicos para garantizar la calidad. Saltarse cualquiera de estos pasos conduce inevitablemente a herramientas de calidad inferior.
Ingeniería y simulación de flujo de molde: su socio debe utilizar software avanzado como MAGMASOFT. Este software predice vectores de flujo, velocidades de enfriamiento y posibles zonas de defectos. Los ingenieros deben simular digitalmente el ciclo de inyección antes de cortar cualquier acero. Esto descubre trampas de aire y problemas de contracción antes de que se conviertan en problemas físicos permanentes.
Selección de materiales y acero para herramientas: La base de la vida útil de la herramienta es el grado del acero. Los aceros premium H13 o aceros equivalentes para herramientas de trabajo en caliente no son negociables. Estas aleaciones poseen una dureza al rojo excepcional. Mantienen su integridad estructural incluso cuando se exponen continuamente a aleaciones de zinc y aluminio a alta presión.
Mecanizado CNC y EDM (mecanizado por descarga eléctrica): busque proveedores que utilicen centros de fresado multieje de alta velocidad. Las mitades fija y móvil requieren una precisión extrema. Para esquinas internas afiladas o nervaduras profundas, los fabricantes utilizan electroerosión por hilo y por plomo. La electroerosión logra microtolerancias que las brocas tradicionales simplemente no pueden alcanzar.
Tratamiento térmico e ingeniería de superficies: el acero H13 en bruto es demasiado blando para la producción. Los procesos adecuados de endurecimiento y revenido alteran la estructura cristalina del metal. Este procesamiento térmico maximiza la longevidad. Los fabricantes suelen aplicar recubrimientos superficiales como PVD (deposición física de vapor) en áreas críticas de desgaste. Estos tratamientos ayudan al molde a resistir el choque térmico y las aleaciones fundidas agresivas.
Ensayos T1 (Inspección del primer artículo): El hito T1 representa la primera prueba física del molde. El fabricante inyecta metal y evalúa las piezas resultantes. No acepte un molde hasta que las muestras T1 pasen rigurosas pruebas dimensionales y metalúrgicas. Espere ver destellos menores o desviaciones dimensionales en esta etapa. Luego, el socio de herramientas realizará los microajustes necesarios en el acero.
Elegir al postor más bajo a menudo resulta en resultados desastrosos a largo plazo. Debe evaluar las cotizaciones de herramientas en función de la eficiencia de producción y la confiabilidad de la ingeniería. Un molde barato suele esconder acero de calidad inferior o diseños de refrigeración descuidados.
Considere el impacto operativo diario del diseño de la herramienta. Un molde más económico podría utilizar un sistema de enfriamiento simplista. Este diseño simplista aumenta el tiempo del ciclo en 5 segundos por disparo. En una ejecución de 100.000 piezas, esos segundos adicionales se traducen en cientos de horas de tiempo de máquina desperdiciado. Esa pérdida de tiempo infla drásticamente el precio por pieza. Evalúe siempre las cotizaciones en función de los tiempos de ciclo garantizados. Una inversión inicial en refrigeración conformada o diseño de compuerta premium genera enormes dividendos a través de una producción acelerada y estable.
Un molde es un activo que se deprecia. Necesita saber exactamente cuánto durará antes de requerir una renovación importante. Los moldes de aluminio estándar deberían producir entre 50.000 y 100.000+ disparos, dependiendo de la complejidad de la pieza. Los moldes de zinc suelen durar mucho más debido a las temperaturas de inyección más bajas. Asegúrese de que su socio de herramientas especifique las garantías de vida útil de la herramienta en el contrato. Discuta claramente las responsabilidades de mantenimiento. Aclare quién corre con el costo de reemplazar los pasadores eyectores desgastados o las correderas de núcleo dañadas durante la vida útil garantizada.
Necesita pruebas verificables de las capacidades de un proveedor. Tome estos pasos prácticos al auditar a un nuevo socio:
Solicite documentación de su cadena de suministro de acero. Esto le protege de aceros sustitutos falsificados y de baja calidad que se agrietan al principio de la producción.
Evaluar sus capacidades internas de mantenimiento y reparación. Cuando una diapositiva se atasca, necesita un socio que pueda arreglarla inmediatamente sin subcontratar.
Verificar el cumplimiento de estándares de calidad reconocidos. Busque las certificaciones ISO 9001. Si opera en sectores especializados, exija credenciales automotrices (IATF 16949) o aeroespaciales.
La producción exitosa de piezas depende enteramente de tratar el molde como un activo de ingeniería, no como una compra de productos básicos. La arquitectura de herramientas define su límite superior de calidad y velocidad. Equilibrar los principios de DFM, la selección estratégica del tipo de molde y la investigación rigurosa de proveedores es el único camino comprobado hacia una producción escalable y libre de defectos. Nunca comprometa la calidad del acero para herramientas ni el diseño de gestión térmica. Los pequeños ahorros iniciales siempre resultan en enormes retrasos en la producción posterior. Recomendamos encarecidamente colaborar con ingenieros de herramientas durante las primeras etapas de CAD. Envíe sus archivos CAD para una revisión DFM completa. Póngase en contacto con nuestro equipo de ingeniería hoy para desarrollar una estrategia de herramientas personalizada y recibir una solicitud de cotización precisa basada en tiempos de ciclo garantizados.
R: Los plazos de entrega realistas suelen oscilar entre 4 y 12 semanas. El cronograma depende en gran medida de la complejidad de la pieza, la cantidad de cavidades y las iteraciones DFM requeridas. Las simulaciones de flujo avanzadas y los rigurosos protocolos de tratamiento térmico añaden tiempo pero garantizan una herramienta final superior.
R: La vida útil varía según la aleación y el mantenimiento. Los moldes de zinc soportan temperaturas más bajas y suelen durar más de 500.000 disparos. Los moldes de aluminio experimentan un intenso choque térmico, que normalmente dura entre 50.000 y 100.000 disparos. La calidad superior del acero para herramientas y los estrictos programas de mantenimiento preventivo extienden drásticamente esta vida útil.
R: Sí, pero con limitaciones. Los ingenieros utilizan principios de diseño 'seguros para el acero'. Es mucho más fácil mecanizar acero fuera del molde (agregando volumen a la pieza) que volver a soldarlo. Los cambios geométricos importantes a menudo requieren inserciones costosas o bloques de herramientas completamente nuevos.
R: H13 es un acero para herramientas para trabajos en caliente conocido por su dureza superior al rojo. Conserva su resistencia estructural y resiste la fatiga térmica incluso durante la exposición continua a temperaturas extremas. Este perfil metalúrgico único evita que la herramienta se agriete bajo ciclos de inyección de alta presión.
