
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-08 الأصل: موقع


غالبًا ما يؤدي اختيار طريقة صب المعادن إلى خلق احتكاك كبير للشركات. يجب عليك الموازنة بعناية بين النفقات الرأسمالية المرتفعة المقدمة مقابل التخفيضات في تكلفة الوحدة على المدى الطويل. يشكل هذا القرار ميزانيتك المباشرة وربحيتك المستقبلية. يوفر هذا الدليل لفرق المشتريات والمهندسين الميكانيكيين إطارًا شفافًا قائمًا على المقاييس. سنساعدك في تقييم عملية صب القوالب الدائمة جنبًا إلى جنب مع البدائل ذات الضغط العالي.
ولا تتمتع أي من العمليتين بتفوق عالمي على الأخرى. يعتمد الاختيار الصحيح بشكل صارم على حجم الإنتاج الخاص بك، ومتطلبات الضغط الميكانيكي، والمهل الزمنية المقبولة. إن التعامل مع هذا الاختيار بشكل موضوعي يوفر عليك من اختناقات التصنيع المكلفة. تابع القراءة لتكتشف بالضبط كيفية تقييم عملية الإنتاج التالية. سوف تتعلم كيفية تقييم خيارات الأدوات وتحديد أفضل عملية صب لتطبيقك.
الاستثمار في الأدوات: تتطلب قوالب الصب بالضغط العالي استثمارًا مقدمًا أعلى بكثير بسبب متطلبات الفولاذ المتصلب المعقدة، في حين أن القوالب الدائمة أقل كثافة في رأس المال.
عتبات الحجم: عادة ما يكون الصب بالقالب الدائم فعالاً من حيث التكلفة لعمليات تشغيل تتراوح من 1000 إلى 10000 وحدة، في حين يصبح الصب بالقالب قابلاً للاستمرار من الناحية المالية لأكثر من 10000 وحدة.
سلامة الأجزاء: تعاني أجزاء القالب الدائمة بشكل عام من مسامية غاز أقل ويمكن أن تخضع للمعالجات الحرارية الهيكلية (على سبيل المثال، T6)، على عكس الأجزاء القياسية المصبوبة.
سرعة الدورة: توفر عملية الصب بالقالب أوقات دورات لا مثيل لها وقدرات جدار أقل سمكًا، مما يؤدي إلى خفض تكلفة الجزء الواحد بكميات كبيرة.
إن فهم كيفية دخول المعدن المنصهر إلى التجويف يكشف عن الاختلافات الأساسية بين هذه العمليات. تحدد ديناميكيات السوائل أثناء التعبئة الخواص الميكانيكية النهائية للأجزاء الخاصة بك. دعونا نفحص كلتا الطريقتين عن كثب.
في هذه العملية، يقوم المشغلون بصب المعدن المنصهر في قالب معدني قابل لإعادة الاستخدام. وهي تعتمد كليًا على الجاذبية أو الضغط المنخفض جدًا لملء التجويف. يؤدي هذا النهج البسيط إلى نتائج قوية بشكل مدهش. يمكنك تجنب عنف الحقن عالي السرعة. تفضل هذه العملية أنظمة البوابات البسيطة وتعتمد بشكل كبير على وضع الناهض الاستراتيجي.
تعمل التعبئة البطيئة على تعزيز ديناميكيات التبريد المفيدة للغاية. يدخل المعدن السائل إلى القالب بسلاسة. هذا التدفق الهادئ يقلل من الاضطراب. ونتيجة لذلك، يمكنك تحقيق بنية مجهرية أكثر كثافة بكثير. يمكن للمشغلين أيضًا التحكم في التصلب الاتجاهي بسهولة أكبر. يقومون بتطبيق طبقات التبريد أو العزل الموضعية على مناطق العفن المحددة. وهذا يضمن تغذية الأجزاء السميكة بشكل صحيح قبل التجميد.
تتخذ عمليات الضغط العالي نهجا مختلفا جذريا. تدفع الآلات المعدن المنصهر إلى تجويف القالب المحكم تحت ضغط شديد. غالبًا ما تتجاوز ضغوط الحقن 1500 رطل لكل بوصة مربعة. تعمل سرعات رام بالمللي ثانية. تضمن طريقة القوة الغاشمة وصول المعدن إلى كل أطراف التجويف المعقد قبل أن يتصلب.
يسمح التصلب السريع بأوقات دورة سريعة للغاية. يمكنك إنتاج أجزاء بمعدل مذهل. ومع ذلك، فإن هذه السرعة تنطوي على مخاطر كبيرة. يحبس التدفق المضطرب الهواء داخل التجويف. غالبًا ما تتجمد الفتحات قبل هروب جميع الغازات. هذا الهواء المحبوس يخلق مسامية داخلية. في حين أن الجلد الخارجي يظل كثيفًا بشكل لا يصدق، فإن البنية الداخلية قد تفتقر إلى السلامة الموجودة في الأجزاء المصبوبة بالجاذبية.
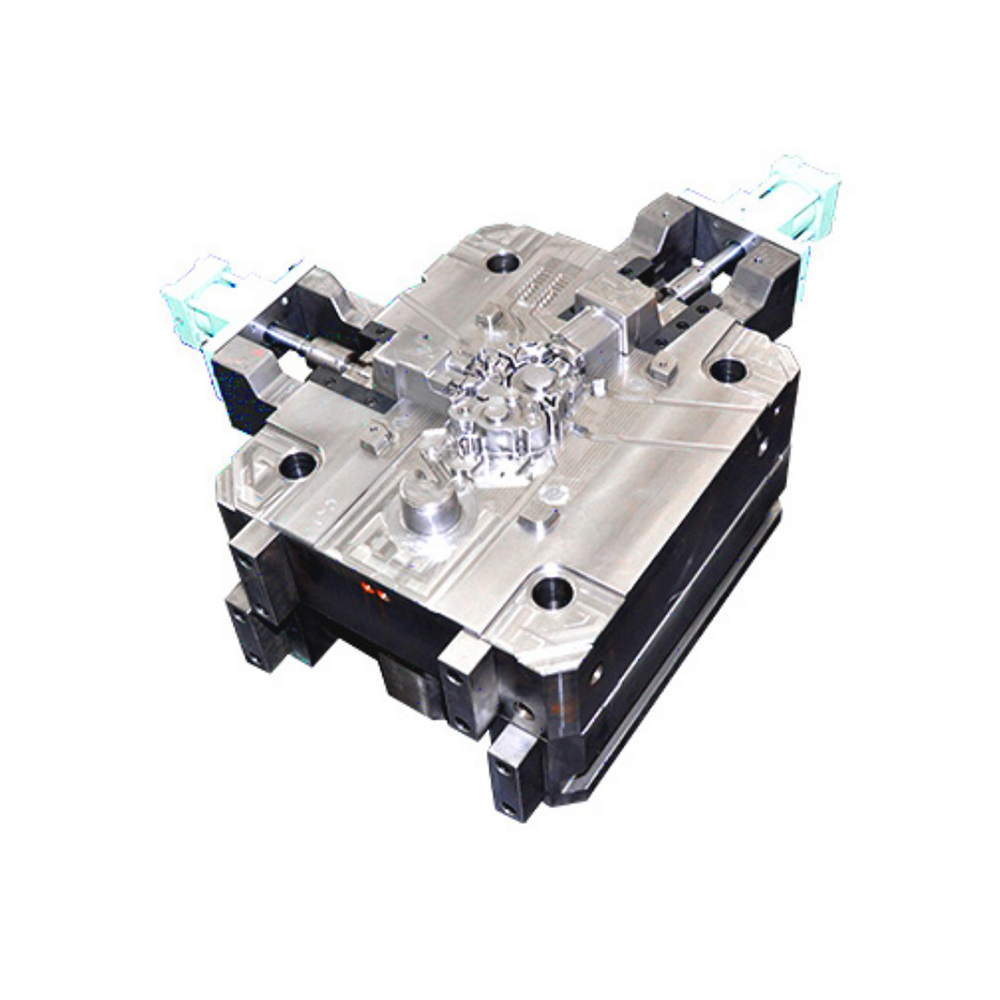
تهيمن قرارات الأدوات على ميزانية التصنيع الأولية الخاصة بك. يجب أن تفهم دوافع التكلفة المحددة وراء كل نوع من أنواع القوالب لتبرير إنفاقك الرأسمالي.
إنتاج موثوق تتطلب قوالب الصب مواد متميزة. عادةً ما يستخدم صانعو الأدوات الفولاذ المتصلب مثل H13. يجب أن تتحمل هذه الكتل الصدمات الحرارية الشديدة وضغوط الحقن الهائلة. عملية التصنيع صعبة. يتطلب الأمر طحن CNC بطيئًا ودقيقًا وتصنيع التفريغ الكهربائي (EDM) لقطع الفولاذ المتصلب. علاوة على ذلك، يجب على المهندسين تصميم أنظمة بوابات معقدة، وآبار فائضة، وقنوات تبريد داخلية. كل هذه المتطلبات تضاعف التكلفة الأولية.
توفر القوالب الدائمة بديلاً أكثر ملاءمة للميزانية. تصنعها المسابك عادةً من الحديد الزهر أو الجرافيت. يتم قطع هذه المواد بسهولة وبسرعة. تظل تصميمات القوالب بسيطة نسبيًا. فهي تفتقر إلى خطوط التبريد المعقدة وموانع التسرب عالية الضغط المطلوبة في أماكن أخرى. وبالتالي، عادةً ما ترى انخفاضًا في تكاليف الأدوات الأولية بنسبة 30% إلى 50%. وهذا التخفيض يحرر رأس المال لمراحل المشروع الأخرى.
تتحلل القوالب مع مرور الوقت. ويعتمد معدل التحلل على الضغوط الحرارية والفيزيائية التي يتحملونها. تعاني قوالب الضغط العالي من إجهاد حراري شديد. تؤدي الدورة السريعة لحقن الألمنيوم الساخن ومن ثم تدفق الماء البارد عبر الخطوط الداخلية إلى حدوث شقوق سطحية مجهرية. يطلق المهندسون على هذا 'الفحص الحراري'. وعلى مدى مئات الآلاف من الدورات، يعاني الفولاذ أيضًا من التآكل - وهو التآكل الناجم عن تدفق المعدن عالي السرعة.
تواجه القوالب الدائمة إجهادًا بدنيًا أقل بكثير. يُدخل صب الجاذبية المعدن المنصهر بلطف. غياب السرعة العالية يمنع الغسيل. يمكنك تحقيق عمر مستقر للغاية. ومع ذلك، يجب عليك النظر في الإنتاجية. تعني أوقات الدورات البطيئة أنك تحصل على إنتاج إجمالي أقل لكل قالب في كل نوبة عمل. قد تحتاج إلى قوالب متعددة لتتناسب مع الإنتاج اليومي لآلة ضغط عالي واحدة.
غالبًا ما يحدد وقت الوصول إلى السوق نجاح الأعمال. يجب عليك تأطير قرار الأدوات الخاص بك حول المهل الزمنية. يمكن لمتاجر الآلات قطع القوالب الدائمة والتحقق من صحتها بشكل أسرع بأسابيع من القوالب المعقدة ذات الضغط العالي. إذا كنت بحاجة إلى إطلاق منتج بسرعة، فإن صب الجاذبية يوفر ميزة جدول زمني مميزة. يمكنك تجنب دورات المعالجة الحرارية الطويلة المطلوبة لفولاذ الأدوات المتميز.
الحجم يملي الجدوى. لا يمكنك تحديد عملية الصب دون حساب نقطة التعادل الخاصة بك. نوصي باتباع نهج منظم لإطفاء الدين لتقييم الجدوى المالية.
يجب عليك حساب تكلفة الأدوات المطفأة المضافة إلى نفقات المواد والعمالة لكل وحدة. اتبع هذا الإطار لتقييم مقياسك:
عزل إجمالي النفقات الرأسمالية الأولية للقالب.
قم بتقدير حجم الإنتاج المتوقع مدى الحياة.
قم بتقسيم تكلفة الأدوات على الحجم المتوقع (التكلفة المطفأة لكل وحدة).
أضف سعر القطعة المعروض (والذي يتضمن العمالة ووقت الماكينة والمواد).
قارن هذا الرقم المدمج عبر طرق الصب المختلفة.
يهيمن صب القالب الدائم على شريحة الحجم المنخفض إلى المتوسط. نحدد هذا النطاق بأنه من 1000 إلى 10000 وحدة. يؤدي انخفاض عبء الأدوات إلى تعويض أوقات الدورات البطيئة وتكاليف الوحدة الأعلى قليلاً. يمكنك الوصول إلى الربحية بشكل أسرع بكثير.
على العكس من ذلك، موازين Die Casting بشكل جميل للتشغيل بكميات كبيرة. بمجرد تجاوز 10000 وحدة، تتغير الرياضيات. يؤدي الانخفاض الهائل في وقت الدورة إلى انخفاض سعر القطعة بشكل كبير. كما تنتج عمليات الضغط العالي أشكالًا قريبة من الشبكة. وهذا يلغي التصنيع باستخدام الحاسب الآلي الثانوي باهظ الثمن. هذه الوفورات التشغيلية تعوض بسرعة التكاليف الأولية للأدوات الباهظة الثمن.
كل قرار تصنيع يحمل مخاطر. يمثل الإفراط في الاستفادة من أدوات الضغط العالي لمنتج غير مثبت خطرًا ماليًا كبيرًا. إذا فشل المنتج في السوق، فلن تتمكن من استرداد الاستثمار الضخم في القالب. ومن ناحية أخرى، فإن الاعتماد على عملية الجاذبية البطيئة أثناء الارتفاع الهائل في الطلب يخلق اختناقات. أنت تخاطر بنفاذ المخزون وخسارة الإيرادات. يجب عليك التنبؤ بدقة بالطلب لموازنة مخاطر قابلية التوسع هذه.
يهتم المهندسون بشدة بالخصائص الميكانيكية. إن كيفية أداء الجزء تحت الضغط تحدد مدى ملاءمته للتطبيقات الهيكلية. يجب أن تفهم كيف تؤثر ديناميكيات التبريد على سلامة الأجزاء.
غالبًا ما تحقق مصبوبات القوالب الدائمة قوة شد نهائية أعلى وليونة ممتازة. صب الجاذبية يقلل من الاضطراب. يمنع هذا التدفق الهادئ شوائب الأكسيد ويحافظ على المعدن نقيًا. يسمح معدل التبريد الأبطأ للحبوب بتكوين بنية مجهرية كثيفة وموحدة.
والأهم من ذلك، أنه يمكنك المعالجة الحرارية للأجزاء المصبوبة بالجاذبية بأمان. كثيرًا ما يحدد المهندسون درجة حرارة T6 لأجزاء الألومنيوم. يتضمن ذلك المعالجة الحرارية للمحلول والتبريد والشيخوخة الاصطناعية. تعمل هذه العملية على زيادة الخواص الميكانيكية للسبيكة، مما يجعلها مثالية لمكونات التعليق أو الأقواس الحاملة.
يسبب الحقن عالي الضغط بطبيعته الغاز المحبوس. تعمل السرعة الهائلة للمكبس على دفع الهواء إلى المعدن قبل أن يتمكن من التنفيس. وهذا يخلق المسامية الداخلية. وفي حين تستخدم المسابك الحديثة الفيضانات للتخفيف من هذه المشكلة، تبقى الفراغات المجهرية.
هذا الغاز المحصور له عواقب وخيمة. عادةً لا يمكن للأجزاء القياسية ذات الضغط العالي أن تخضع للمعالجة الحرارية الهيكلية. إذا قمت بتسخينها إلى درجات حرارة عالية، فإن الغازات المحتبسة تتوسع. يؤدي هذا التوسع إلى تقرحات سطحية شديدة وتشويه هيكلي. لا يمكنك أيضًا لحام هذه الأجزاء بسهولة لنفس السبب. ما لم تستثمر في آلات متخصصة تعمل بالفراغ، فإن التطبيقات الهيكلية عالية الضغط تظل صعبة.
يتفوق الحقن عالي الضغط في تحقيق التفاوتات الضيقة. تعمل قوى التثبيت الهائلة وضغوط الحقن على تكرار تفاصيل القالب بشكل مثالي. يمكنك بسهولة صب الأشكال الهندسية المعقدة والجدران الرفيعة جدًا حتى 1.5 مم. وهذا يقلل بشكل كبير من حاجتك إلى التصنيع باستخدام الحاسب الآلي بعد الصب. غالبًا ما تظهر الأجزاء جاهزة للتجميع أو طلاء السطح الأساسي.
يوضح الرسم البياني التالي كيفية مقارنة هاتين الطريقتين عبر الأبعاد الهندسية الرئيسية.
يصف |
القالب الدائم (الجاذبية) |
الحقن بالضغط العالي |
|---|---|---|
سمك الجدار الحد الأدنى |
عادة 3.0 ملم+ |
وصولا إلى 1.5 ملم |
قابلية المعالجة الحرارية (على سبيل المثال، T6) |
ممتاز |
ضعيف بشكل عام (خطر شديد) |
المسامية الداخلية |
منخفض جدًا |
معتدلة إلى عالية |
الانتهاء من السطح من القالب |
جيد (محكم قليلا) |
ممتاز (سلس) |
التسامح الأبعاد |
معتدل (يتطلب الآلات) |
ضيق (شكل قريب من الشبكة) |
يتطلب الانتقال من نموذج CAD ثلاثي الأبعاد إلى الجزء المادي إشرافًا صارمًا. تجاهل القيود الخاصة بالعملية يضمن الفشل. يجب عليك تكييف التصميم الخاص بك مع طريقة التصنيع التي اخترتها.
غالبًا ما يخطئ المهندسون في استخدام ملفات CAD متطابقة لطرق صب مختلفة. لا يمكنك أن تفعل هذا. يجب عليك احترام قواعد سوق دبي المالي الخاصة بالعملية.
زوايا السحب: تتطلب الأجزاء ذات الضغط العالي 1-2 درجة من السحب للطرد. غالبًا ما تحتاج الأجزاء المصبوبة ذات الجاذبية إلى 3-5 درجات بسبب التبريد البطيء والانكماش الأكبر حول النوى.
سمك الجدار: يتطلب الصب بالجاذبية انتقالات موحدة للجدار لمنع فراغات الانكماش. يتحمل الحقن عالي الضغط الجدران المتنوعة بشكل أفضل ولكنه يخاطر بالتزييف إذا لم يكن متوازنًا.
معدلات الانكماش: يجب عليك حساب معدلات انكماش السبائك بدقة. الفشل في استيعاب الانكماش يؤدي إلى ميزات خارجة عن التسامح.
يجب عليك تنفيذ بروتوكولات تفتيش صارمة. تختلف طرق الفحص حسب العملية المستخدمة.
بالنسبة للأجزاء ذات الضغط العالي، ركز على العيوب الداخلية. يجب عليك إجراء عمليات فحص بالأشعة السينية للتحقق من المسامية الداخلية، خاصة بالقرب من مسارات التحميل الحرجة. إذا كان الجزء بمثابة مبيت سائل، فقم بإجراء اختبار التسرب الآلي. غالبًا ما يتصل الهواء المحبوس ليشكل مسارات تسرب.
بالنسبة لأجزاء القالب الدائمة، ركز على سلامة السطح واتساق التعبئة. يجب عليك استخدام اختبار اختراق الصبغة. تسلط هذه الطريقة الضوء على الشقوق السطحية المجهرية الناتجة عن التبريد غير المتساوي. بالإضافة إلى ذلك، تحقق من وزن التعبئة للتأكد من أن الناهضات تغذي الصب بشكل مناسب.
تتفوق كلتا العمليتين مع سبائك الألومنيوم والزنك القياسية. ومع ذلك، فإن سبائك معينة تؤدي أداءً أفضل في بيئات محددة. توفر سبائك الألومنيوم عالية السيليكون (مثل A380) سيولة مذهلة. يظلون أبطال الحقن عالي الضغط بلا منازع. على العكس من ذلك، فإن السبائك المصممة للليونة العالية والمعالجة الحرارية (مثل A356) تؤدي أداءً جيدًا بشكل استثنائي في تطبيقات الجاذبية.
لديك الآن البيانات الفنية. ويجب علينا دمج هذا في معايير قابلة للتنفيذ. استخدم الإطار التالي لوضع قائمة مختصرة لنهج التصنيع الخاص بك.
اختر القوالب الدائمة التي تتغذى بالجاذبية عندما يستوفي مشروعك هذه الشروط:
يتطلب الجزء سلامة هيكلية عالية وضيق الضغط.
تحتاج إلى إجراء المعالجة الحرارية الهيكلية T6.
تظل أحجام الإنتاج السنوية الخاصة بك قابلة للتنبؤ بها وتبقى أقل من 10000 وحدة.
إن ميزانية النفقات الرأسمالية المقدمة لديك مقيدة بشدة.
أنت بحاجة إلى مهلة أقصر لإطلاق منتجك.
حدد الحقن عالي الضغط عندما تتوافق متطلباتك مع هذه العوامل:
يتميز المكون بجدران رفيعة للغاية وتفاصيل تجميلية معقدة.
أنت تحتاج إلى شكل قريب من الشبكة مباشرة من القالب لتجنب العمل باستخدام الحاسب الآلي.
تتجاوز متطلبات الإنتاج الخاصة بك بسهولة 10000 وحدة سنويًا.
إن تقليل سعر القطعة الواحدة هو توجيهك المالي الأساسي.
لا تنهي قرارك بناءً على التقديرات الداخلية فقط. ونحن نوصي بشدة بإجراء مراجعة رسمية لسوق دبي المالي. كن شريكًا مع مسبك يوفر إمكانات الجاذبية والضغط العالي. وهذا يضمن حصولك على نصيحة غير متحيزة بشأن اختيار العملية. اطلب منهم تقديم توزيع رسمي لعائد استثمار الأدوات لكلتا الطريقتين. يزيل هذا النهج المبني على البيانات العاطفة من استراتيجية الشراء الخاصة بك.
إن اختيار أفضل عملية صب هي معادلة رياضية وهندسية صارمة. إنها ليست مسألة تفضيل شخصي أبدًا. يجب عليك مواءمة استثمارك في الأدوات مباشرةً مع توقعات الحجم والمتطلبات الميكانيكية.
إن الإفراط في الاستثمار في القوالب المعقدة في وقت مبكر جدًا من دورة حياة المنتج يؤدي إلى تدمير عائد الاستثمار. على العكس من ذلك، فإن قلة الاستثمار في الأدوات اللازمة للأجزاء كبيرة الحجم وذات الجدران الرقيقة ستؤدي إلى إعاقة هوامش وحدتك على المدى الطويل. يجب عليك ربط الإبرة بعناية بين CapEx والكفاءة التشغيلية.
نحن نشجعك على اتخاذ إجراءات فورية. أرسل ملفات CAD ثلاثية الأبعاد الخاصة بك إلى شريك تصنيع مؤهل اليوم. اطلب تحليلًا مقارنًا للتكلفة وجدولًا تفصيليًا لاستهلاك الأدوات. دع البيانات تملي عملية الإنتاج الناجحة التالية.
ج: بشكل عام، لا. يتطلب صب القالب الدائم تفاوتات أكثر سخاءً. ونظرًا لأن الجاذبية توفر قوة أقل، فإن المعدن لا يكرر القالب بشكل مثالي. سوف تحتاج غالبًا إلى تصنيع CNC ثانوي لأسطح التزاوج الحرجة والثقوب الملولبة.
ج: تنبع التكلفة مباشرة من المواد الخام وتعقيد التصنيع. يجب عليك استخدام الفولاذ عالي الجودة لأداة H13. علاوة على ذلك، تتطلب المعالجة الحرارية الصارمة للقالب وقنوات التبريد الداخلية المعقدة هندسة واسعة النطاق وتصنيع الآلات الدقيقة EDM.
ج: لا. تختلف زوايا المسودة، واستراتيجيات البوابات، وقواعد سمك الجدار بشكل كبير. تسمح طرق الضغط العالي بجدران أرق ومسودات أكثر إحكامًا. يتطلب صب الجاذبية جدرانًا موحدة وتيارات سخية لمنع عيوب الانكماش.
ج: يعتبر صب الرمل بمثابة الخيار المثالي لعمليات التشغيل ذات الحجم المنخفض للغاية، أو النماذج الأولية السريعة، أو المكونات الضخمة. ومع ذلك، فهو يفتقر إلى التشطيب السطحي الممتاز، والتفاوتات الصارمة، وقابلية إعادة استخدام القالب التي توفرها الأدوات المعدنية الدائمة.
