
Просмотры: 0 Автор: Редактор сайта Время публикации: 8 октября 2026 г. Происхождение: Сайт


Выбор метода литья металла часто создает значительные трудности для бизнеса. Вы должны тщательно сбалансировать высокие первоначальные капитальные затраты с долгосрочным снижением удельных затрат. Это решение формирует как ваш непосредственный бюджет, так и будущую прибыльность. Это руководство предоставляет группам закупок и инженерам-механикам прозрачную структуру, основанную на показателях. Мы поможем вам оценить литье в постоянные формы наряду с альтернативами высокого давления.
Ни один из процессов не имеет универсального превосходства над другим. Правильный выбор зависит исключительно от объема вашего производства, требований к механическим нагрузкам и приемлемых сроков выполнения заказа. Объективный подход к этому выбору избавит вас от дорогостоящих узких мест на производстве. Читайте дальше, чтобы узнать, как именно оценить ваш следующий производственный цикл. Вы узнаете, как оценить варианты инструментов и выбрать лучший процесс литья для вашего применения.
Инвестиции в оснастку: формы для литья под высоким давлением требуют значительно более высоких первоначальных инвестиций из-за сложных требований к закаленной стали, тогда как постоянные формы менее капиталоемки.
Пороговые значения объема: литье в постоянные формы обычно экономически эффективно при тиражах от 1000 до 10 000 единиц, тогда как литье под давлением становится финансово выгодным при тиражах более 10 000 единиц.
Целостность детали: детали, изготовленные в постоянной форме, обычно имеют меньшую газовую пористость и могут подвергаться структурной термообработке (например, T6), в отличие от стандартных деталей, отлитых под давлением.
Скорость цикла: литье под давлением обеспечивает непревзойденное время цикла и возможность изготовления более тонких стенок, что снижает стоимость детали при больших объемах производства.
Понимание того, как расплавленный металл попадает в полость, открывает фундаментальные различия между этими процессами. Динамика жидкости во время наполнения определяет окончательные механические свойства ваших деталей. Давайте внимательно рассмотрим оба метода.
В этом процессе операторы заливают расплавленный металл в многоразовую металлическую форму. Они полностью полагаются на гравитацию или очень низкое давление для заполнения полости. Этот простой подход дает удивительно надежные результаты. Вы избегаете насилия при высокоскоростном впрыске. В этом процессе предпочтение отдается простым литниковым системам и во многом зависит от стратегического размещения стояков.
Более медленное заполнение способствует очень выгодной динамике охлаждения. Жидкий металл плавно поступает в форму. Этот спокойный поток сводит к минимуму турбулентность. Следовательно, вы достигаете гораздо более плотной микроструктуры. Операторы также могут легче контролировать направленное затвердевание. Они наносят локальное охлаждающее или изолирующее покрытие на определенные участки формы. Это гарантирует правильную подачу самых толстых срезов перед замораживанием.
Процессы высокого давления используют радикально иной подход. Машины нагнетают расплавленный металл в герметичную полость штампа под экстремальным давлением. Давление впрыска часто превышает 1500 фунтов на квадратный дюйм. Скорость плунжера измеряется в миллисекундах. Этот метод грубой силы гарантирует, что металл достигнет каждого конца сложной полости перед затвердеванием.
Быстрое затвердевание позволяет сократить время цикла. Вы можете производить детали с поразительной скоростью. Однако такая скорость сопряжена со значительными рисками. Турбулентный поток задерживает воздух внутри полости. Вентиляционные отверстия часто замерзают раньше, чем выходят все газы. Этот захваченный воздух создает внутреннюю пористость. Хотя внешняя оболочка остается невероятно плотной, внутренней структуре может не хватать целостности, свойственной деталям, отлитым под действием силы тяжести.
Решения по инструментам доминируют в вашем первоначальном производственном бюджете. Вы должны понимать конкретные факторы затрат, стоящие за каждым типом пресс-формы, чтобы оправдать свои капитальные затраты.
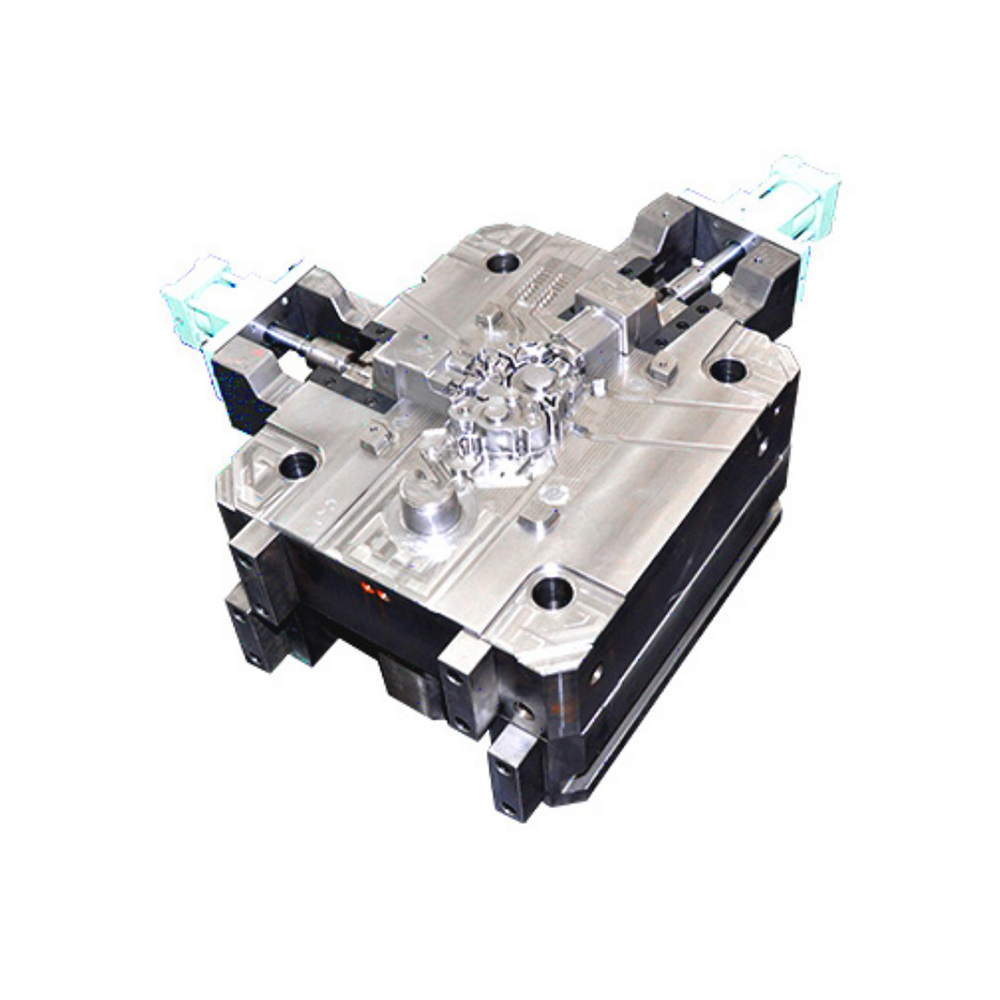
Производство надежных Формы для литья под давлением требуют материалов премиум-класса. Производители инструментов обычно используют закаленные инструментальные стали, такие как H13. Эти блоки должны выдерживать сильный термический удар и огромное давление впрыска. Процесс обработки требует усилий. Для резки закаленной стали требуется медленное и точное фрезерование с ЧПУ и электроэрозионная обработка (EDM). Кроме того, инженерам приходится проектировать сложные затворные системы, переливные колодцы и внутренние каналы охлаждения. Все эти требования увеличивают первоначальную стоимость.
Постоянные формы представляют собой более экономичную альтернативу. Литейные предприятия обычно изготавливают их из чугуна или графита. Эти материалы режутся легко и быстро. Конструкции пресс-форм остаются относительно простыми. Им не хватает сложных линий охлаждения и уплотнений высокого давления, необходимых в других местах. Следовательно, первоначальные затраты на оснастку обычно снижаются на 30–50 %. Это сокращение высвобождает капитал для других этапов проекта.
Формы со временем разрушаются. Скорость деградации зависит от термических и физических нагрузок, которым они подвергаются. Штампы высокого давления испытывают сильную термическую усталость. Быстрый цикл впрыска горячего алюминия и последующей промывки холодной водой по внутренним линиям приводит к образованию микроскопических поверхностных трещин. Инженеры называют это «тепловой проверкой». В течение сотен тысяч циклов сталь также страдает от вымывания — эрозии, вызванной высокоскоростным потоком металла.
Постоянные формы подвергаются гораздо меньшему физическому стрессу. Гравитационная заливка аккуратно вводит расплавленный металл. Отсутствие высокой скорости предотвращает вымывание. Вы достигаете очень стабильной продолжительности жизни. Однако необходимо учитывать пропускную способность. Более медленное время цикла означает, что вы получаете меньшую общую производительность на пресс-форму за смену. Вам может понадобиться несколько форм, чтобы обеспечить ежедневную производительность одной машины высокого давления.
Время выхода на рынок часто определяет успех бизнеса. Вы должны сформулировать свое решение об инструментах с учетом сроков выполнения заказа. Механические цеха могут резать и проверять постоянные формы на несколько недель быстрее, чем сложные штампы высокого давления. Если вам нужно быстро запустить продукт, гравитационное литье дает явное преимущество в графике. Вы избегаете длительных циклов термообработки, необходимых для инструментальных сталей премиум-класса.
Объем определяет жизнеспособность. Вы не можете выбрать процесс литья, не рассчитав точку безубыточности. Мы рекомендуем структурированный подход к амортизации для оценки финансовой осуществимости.
Вы должны рассчитать амортизированную стоимость оснастки, добавленную к вашим затратам на материалы и рабочую силу на единицу продукции. Следуйте этой схеме, чтобы оценить свой масштаб:
Выделите общие первоначальные капитальные затраты на пресс-форму.
Оцените ожидаемый объем производства за весь срок службы.
Разделите стоимость оснастки на ожидаемый объем (амортизированная стоимость за единицу).
Добавьте указанную сдельную цену (которая включает в себя труд, машинное время и материал).
Сравните эту объединенную фигуру при разных методах литья.
Литье в постоянные формы доминирует в сегменте изделий с низким и средним объемом. Мы определяем этот диапазон как от 1000 до 10 000 единиц. Меньшая нагрузка на инструмент быстро компенсирует более медленное время цикла и немного более высокие удельные затраты. Вы достигнете прибыльности гораздо быстрее.
Наоборот, Литье под давлением прекрасно масштабируется для больших объемов производства. Как только вы превысите 10 000 единиц, математика изменится. Значительное сокращение времени цикла резко снижает цену за штуку. Процессы под высоким давлением также дают формы, близкие к чистым. Это исключает дорогостоящую вторичную обработку на станках с ЧПУ. Эта экономия на эксплуатации быстро компенсирует первоначальные затраты на дорогостоящие инструменты.
Каждое производственное решение несет в себе риск. Чрезмерная капитализация инструментов высокого давления для непроверенного продукта представляет собой серьезную финансовую опасность. Если продукт потерпит неудачу на рынке, вы не сможете окупить огромные инвестиции в пресс-формы. С другой стороны, опора на медленный гравитационный процесс во время резкого скачка спроса создает узкие места. Вы рискуете столкнуться с дефицитом и потерей дохода. Вы должны точно прогнозировать спрос, чтобы сбалансировать эти риски масштабируемости.
Инженеры глубоко заботятся о механических свойствах. То, как деталь ведет себя под нагрузкой, определяет ее пригодность для применения в конструкциях. Вы должны понимать, как динамика охлаждения влияет на целостность детали.
Отливки в постоянных формах часто достигают более высокого предела прочности на разрыв и превосходной пластичности. Гравитационная заливка минимизирует турбулентность. Этот спокойный поток предотвращает появление оксидных включений и сохраняет металл чистым. Более медленная скорость охлаждения позволяет зернам образовывать плотную однородную микроструктуру.
Что еще более важно, вы можете безопасно подвергать термообработке детали, отлитые под действием силы тяжести. Инженеры часто указывают закалку Т6 для алюминиевых деталей. Это включает термообработку на раствор, закалку и искусственное старение. Этот процесс максимизирует механические свойства сплава, что делает его идеальным для компонентов подвески или несущих кронштейнов.
Впрыск под высоким давлением по своей сути приводит к образованию захваченного газа. Огромная скорость плунжера заставляет воздух проникать в металл, прежде чем он сможет выйти наружу. Это создает внутреннюю пористость. Хотя современные литейные заводы используют переливы, чтобы смягчить это явление, остаются микроскопические пустоты.
Этот захваченный газ имеет серьезные последствия. Стандартные детали высокого давления обычно не могут подвергаться структурной термообработке. Если нагреть их до высоких температур, захваченные газы расширятся. Это расширение вызывает сильное вздутие поверхности и структурную деформацию. По той же причине вы также не сможете легко сварить эти детали. Если вы не инвестируете в специализированные вакуумные машины, применение конструкций с высокими нагрузками останется сложной задачей.
Впрыск под высоким давлением позволяет добиться жестких допусков. Огромные силы зажима и давление впрыска идеально воспроизводят детали пресс-формы. Вы можете легко отливать сложную геометрию и ультратонкие стенки толщиной до 1,5 мм. Это значительно снижает потребность в механической обработке с ЧПУ после литья. Детали часто появляются готовыми к сборке или основному покрытию поверхности.
На следующей диаграмме показано, как эти два метода сравниваются по ключевым инженерным аспектам.
Атрибут |
Постоянная форма (гравитация) |
Инъекция под высоким давлением |
|---|---|---|
Минимальная толщина стенки |
Обычно 3,0 мм+ |
До 1,5 мм |
Термическая обработка (например, Т6) |
Отличный |
В целом плохое (риск возникновения пузырей) |
Внутренняя пористость |
Очень низкий |
От умеренного до высокого |
Отделка поверхности вне формы |
Хороший (слегка текстурированный) |
Отлично (гладко) |
Размерные допуски |
Умеренный (требуется механическая обработка) |
Плотный (форма, близкая к сетке) |
Переход от 3D-модели CAD к физической детали требует жесткого контроля. Игнорирование ограничений, специфичных для процесса, гарантирует неудачу. Вы должны адаптировать свой дизайн к выбранному вами методу производства.
Инженеры часто допускают ошибку, используя одинаковые файлы САПР для разных методов литья. Вы не можете этого сделать. Вы должны соблюдать правила DFM, специфичные для процесса.
Углы уклона: для выброса деталей, находящихся под высоким давлением, требуется уклон в 1-2 градуса. Детали, отлитые под действием силы тяжести, часто требуют 3-5 градусов из-за более медленного охлаждения и большей усадки вокруг сердечников.
Толщина стенок: Гравитационное литье требует равномерных переходов стенок во избежание усадочных пустот. Инъекция под высоким давлением лучше переносит различные стенки, но может привести к деформации, если ее не сбалансировать.
Скорость усадки: необходимо рассчитать точную скорость усадки сплава. Неспособность учесть усадку приводит к выходу за пределы допуска.
Вы должны внедрить строгие протоколы проверок. Методы проверки различаются в зависимости от используемого процесса.
Для деталей, находящихся под высоким давлением, сосредоточьтесь на внутренних дефектах. Вам следует обязать проведение рентгеновского контроля для проверки внутренней пористости, особенно вблизи путей критической нагрузки. Если деталь служит корпусом для жидкости, выполните автоматическое испытание на утечку. Захваченный воздух часто образует пути утечки.
Для постоянных деталей пресс-формы обратите внимание на целостность поверхности и консистенцию заполнения. Вам следует использовать пенетрантное тестирование. Этот метод позволяет выявить микроскопические трещины на поверхности, вызванные неравномерным охлаждением. Кроме того, проверьте вес заполнения, чтобы убедиться, что стояки обеспечивают достаточную подачу отливки.
Оба процесса превосходны при использовании стандартных алюминиевых и цинковых сплавов. Однако определенные сплавы работают лучше в определенных средах. Алюминиевые сплавы с высоким содержанием кремния (например, A380) обеспечивают невероятную текучесть. Они остаются бесспорными чемпионами впрыска под высоким давлением. И наоборот, сплавы, предназначенные для высокой пластичности и термической обработки (например, A356), исключительно хорошо работают в гравитационных условиях.
Теперь у вас есть технические данные. Мы должны объединить это в практические критерии. Используйте следующую схему, чтобы составить список вашего производственного подхода.
Выбирайте постоянные формы с гравитационной подачей, если ваш проект соответствует этим условиям:
Деталь требует высокой структурной целостности и герметичности.
Вам необходимо выполнить структурную термообработку Т6.
Ваши годовые объемы производства остаются предсказуемыми и не превышают 10 000 единиц.
Ваш первоначальный бюджет капитальных вложений сильно ограничен.
Вам нужно более короткое время для запуска вашего продукта.
Выбирайте впрыск под высоким давлением, если ваши требования соответствуют следующим факторам:
Компонент имеет ультратонкие стенки и сложные косметические детали.
Вам нужна почти чистая форма прямо из формы, чтобы избежать работы с ЧПУ.
Ваши производственные потребности легко превысят 10 000 единиц в год.
Минимизация цены за деталь — ваша основная финансовая директива.
Не принимайте окончательное решение, основываясь исключительно на внутренних оценках. Мы настоятельно рекомендуем провести официальную проверку DFM. Сотрудничайте с литейным заводом, который предлагает возможности как гравитации, так и высокого давления. Это гарантирует, что вы получите объективные рекомендации по выбору процесса. Потребуйте от них предоставить формальную разбивку окупаемости инвестиций в оба метода. Такой подход, основанный на данных, исключает эмоции из вашей стратегии закупок.
Выбор лучшего процесса литья — это строгое математическое и инженерное уравнение. Это никогда не является вопросом личных предпочтений. Вы должны согласовать свои инвестиции в оснастку с вашими ожиданиями по объему и механическими требованиями.
Чрезмерные инвестиции в сложные формы на слишком ранних этапах жизненного цикла продукта уничтожают окупаемость инвестиций. И наоборот, недостаточные инвестиции в оснастку для крупногабаритных тонкостенных деталей в долгосрочной перспективе нанесут ущерб рентабельности вашего подразделения. Вы должны тщательно балансировать между капитальными затратами и операционной эффективностью.
Мы призываем вас принять незамедлительные меры. Отправьте файлы 3D CAD квалифицированному партнеру-производителю уже сегодня. Запросите сравнительный анализ затрат и подробный график амортизации инструмента. Позвольте данным определять ваш следующий успешный производственный цикл.
О: В целом нет. Литье в постоянную форму требует более жестких допусков. Поскольку гравитация создает меньшую силу, металл не полностью повторяет форму. Вам часто потребуется вторичная обработка на станке с ЧПУ критических сопрягаемых поверхностей и резьбовых отверстий.
Ответ: Расходы напрямую зависят от сырья и сложности обработки. Вам необходимо использовать инструментальную сталь премиум-класса H13. Кроме того, строгая термообработка штампа и сложные внутренние каналы охлаждения требуют обширных инженерных разработок и точной электроэрозионной обработки.
Ответ: Нет. Углы уклона, стратегии литников и правила толщины стен существенно различаются. Методы высокого давления позволяют сделать стенки более тонкими и тягу более плотными. Гравитационная заливка требует ровных стенок и значительной тяги для предотвращения усадочных дефектов.
Ответ: Литье в песчаные формы является идеальным выбором для сверхмалых объемов производства, быстрого прототипирования или изготовления массивных компонентов. Однако ему не хватает превосходного качества поверхности, жестких допусков и возможности повторного использования формы, обеспечиваемых постоянными металлическими инструментами.
