
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-08 Origine : Site


Le choix d’une méthode de moulage du métal crée souvent des frictions importantes pour les entreprises. Vous devez soigneusement équilibrer les dépenses en capital initiales élevées et les réductions des coûts unitaires à long terme. Cette décision façonne à la fois votre budget immédiat et votre rentabilité future. Ce guide fournit aux équipes d'approvisionnement et aux ingénieurs en mécanique un cadre transparent et basé sur des mesures. Nous vous aiderons à évaluer le moulage en moule permanent ainsi que les alternatives à haute pression.
Aucun des deux processus n’a de supériorité universelle sur l’autre. Le bon choix dépend strictement de votre volume de production, des exigences en matière de contraintes mécaniques et des délais de livraison acceptables. Aborder ce choix de manière objective vous évite des goulots d’étranglement coûteux en matière de fabrication. Poursuivez votre lecture pour découvrir exactement comment évaluer votre prochain cycle de production. Vous apprendrez à évaluer les options d'outillage et à spécifier le meilleur processus de moulage pour votre application.
Investissement en outillage : les moules de moulage sous pression à haute pression nécessitent un investissement initial beaucoup plus élevé en raison des exigences complexes en matière d'acier trempé, tandis que les moules permanents nécessitent moins de capitaux.
Seuils de volume : le moulage en moule permanent est généralement rentable pour des séries de 1 000 à 10 000 unités, tandis que le moulage sous pression devient financièrement viable au-dessus de 10 000 unités et plus.
Intégrité des pièces : les pièces de moule permanentes souffrent généralement de moins de porosité aux gaz et peuvent subir des traitements thermiques structurels (par exemple, T6), contrairement aux pièces moulées sous pression standard.
Vitesse de cycle : le moulage sous pression offre des temps de cycle inégalés et des capacités de parois plus fines, réduisant ainsi le coût par pièce à des volumes élevés.
Comprendre comment le métal en fusion pénètre dans une cavité révèle les différences fondamentales entre ces processus. La dynamique des fluides lors du remplissage dicte les propriétés mécaniques finales de vos pièces. Examinons de près les deux méthodes.
Dans ce processus, les opérateurs versent le métal en fusion dans un moule métallique réutilisable. Ils dépendent entièrement de la gravité ou d’une très faible pression pour remplir la cavité. Cette approche simple donne des résultats étonnamment robustes. Vous évitez la violence de l'injection à haut débit. Le processus privilégie les systèmes de porte simples et repose fortement sur le placement stratégique des colonnes montantes.
Un remplissage plus lent favorise une dynamique de refroidissement très bénéfique. Le métal liquide pénètre dans le moule en douceur. Cet écoulement calme minimise les turbulences. Par conséquent, vous obtenez une microstructure beaucoup plus dense. Les opérateurs peuvent également contrôler plus facilement la solidification directionnelle. Ils appliquent des revêtements de refroidissement ou isolants localisés sur des zones de moule spécifiques. Cela garantit que les sections les plus épaisses se nourrissent correctement avant la congélation.
Les processus à haute pression adoptent une approche radicalement différente. Les machines forcent le métal en fusion dans une cavité scellée sous une pression extrême. Les pressions d’injection dépassent souvent 1 500 psi. Les vitesses du bélier fonctionnent en millisecondes. Cette méthode de force brute garantit que le métal atteint chaque extrémité d'une cavité complexe avant de se solidifier.
La solidification rapide permet des temps de cycle extrêmement rapides. Vous pouvez produire des pièces à une vitesse étonnante. Cependant, cette vitesse introduit des risques importants. L’écoulement turbulent emprisonne l’air à l’intérieur de la cavité. Les évents gèlent souvent avant que tous les gaz ne s’échappent. Cet air emprisonné crée une porosité interne. Même si la peau extérieure reste incroyablement dense, la structure interne peut manquer de l'intégrité des pièces coulées par gravité.
Les décisions en matière d'outillage dominent votre budget de fabrication initial. Vous devez comprendre les facteurs de coûts spécifiques à chaque type de moule pour justifier vos dépenses en capital.
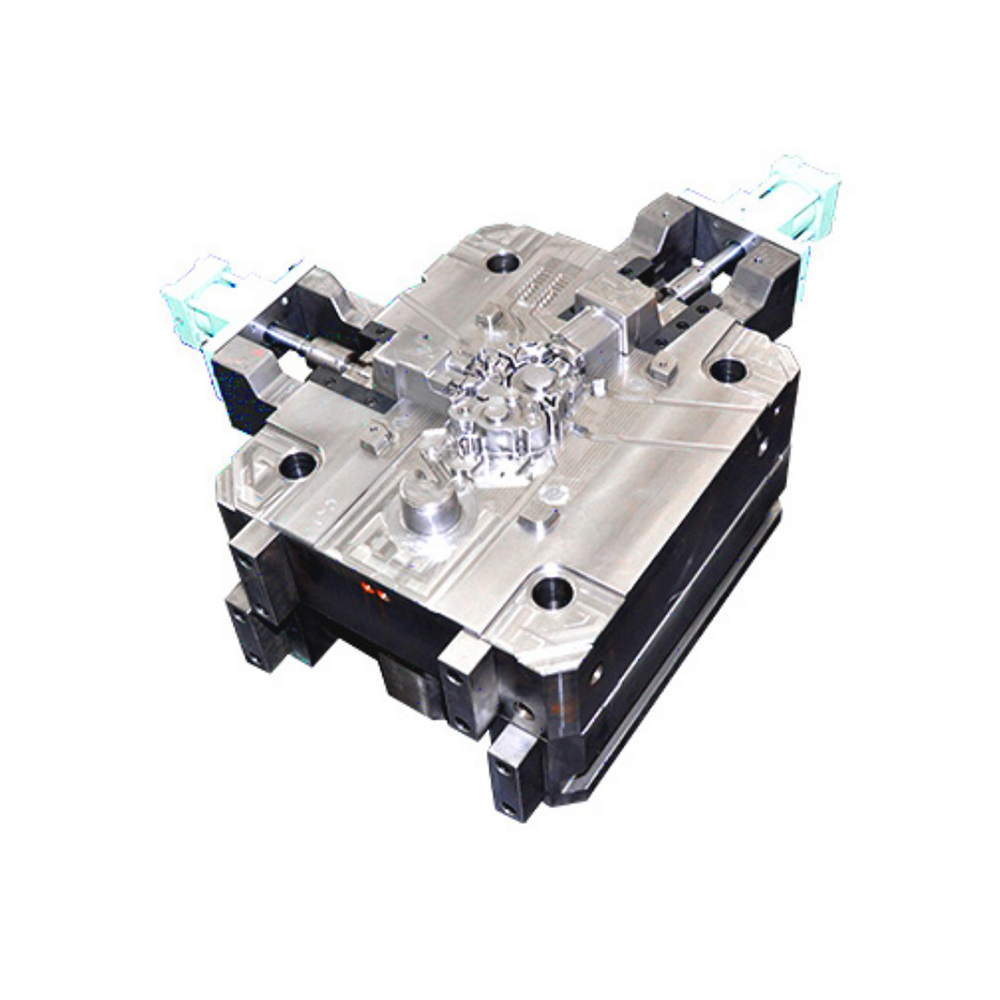
Produire de manière fiable Les moules de moulage sous pression nécessitent des matériaux de qualité supérieure. Les outilleurs utilisent généralement des aciers à outils trempés comme le H13. Ces blocs doivent résister à des chocs thermiques sévères et à d’immenses pressions d’injection. Le processus d'usinage est exigeant. Cela nécessite un fraisage CNC lent et précis et un usinage par électroérosion (EDM) pour couper l'acier trempé. De plus, les ingénieurs doivent concevoir des systèmes de contrôle complexes, des puits de trop-plein et des canaux de refroidissement internes. Toutes ces exigences aggravent le coût initial.
Les moules permanents offrent une alternative plus économique. Les fonderies les usinent généralement à partir de fonte ou de graphite. Ces matériaux se coupent facilement et rapidement. Les conceptions des moules restent relativement simples. Il leur manque les conduites de refroidissement élaborées et les joints haute pression requis ailleurs. Par conséquent, vous constatez généralement une réduction de 30 à 50 % des coûts d’outillage initiaux. Cette réduction libère du capital pour d'autres phases du projet.
Les moisissures se dégradent avec le temps. Le taux de dégradation dépend des contraintes thermiques et physiques qu'ils subissent. Les matrices haute pression subissent une fatigue thermique sévère. Le cycle rapide d’injection d’aluminium chaud puis de rinçage d’eau froide à travers les conduites internes crée des fissures microscopiques en surface. Les ingénieurs appellent cela « contrôle thermique ». Au cours de centaines de milliers de cycles, l'acier souffre également d'un lessivage, c'est-à-dire d'une érosion causée par l'écoulement du métal à grande vitesse.
Les moisissures permanentes sont confrontées à beaucoup moins de stress physique. La coulée par gravité introduit doucement le métal en fusion. L'absence de vitesse élevée empêche le lessivage. Vous obtenez une durée de vie très stable. Cependant, vous devez tenir compte du débit. Des temps de cycle plus lents signifient que vous obtenez une production globale moindre par moule et par équipe. Vous pourriez avoir besoin de plusieurs moules pour correspondre à la production quotidienne d’une seule machine à haute pression.
Le délai de mise sur le marché dicte souvent le succès d'une entreprise. Vous devez cadrer votre décision d’outillage en fonction des délais de livraison. Les ateliers d'usinage peuvent découper et valider des moules permanents des semaines plus rapidement que les matrices haute pression complexes. Si vous devez lancer un produit rapidement, le casting par gravité offre un avantage certain en matière de calendrier. Vous évitez les longs cycles de traitement thermique requis pour les aciers à outils haut de gamme.
Le volume dicte la viabilité. Vous ne pouvez pas sélectionner un processus de coulée sans calculer votre seuil de rentabilité. Nous recommandons une approche d’amortissement structuré pour évaluer la faisabilité financière.
Vous devez calculer le coût amorti de l’outillage ajouté à vos dépenses unitaires en matériaux et en main-d’œuvre. Suivez ce cadre pour évaluer votre échelle :
Isolez la dépense d’investissement initiale totale pour le moule.
Estimez votre volume de production attendu sur toute la durée de vie.
Divisez le coût de l'outillage par le volume attendu (coût amorti par unité).
Ajoutez le prix à la pièce indiqué (qui comprend la main-d'œuvre, le temps machine et le matériel).
Comparez ce chiffre combiné selon différentes méthodes de moulage.
Le moulage en moule permanent domine la tranche des volumes faibles à moyens. Nous définissons cette plage entre 1 000 et 10 000 unités. La moindre charge d'outillage compense rapidement les temps de cycle plus lents et les coûts unitaires légèrement plus élevés. Vous atteignez la rentabilité beaucoup plus rapidement.
Inversement, Le moulage sous pression s'adapte parfaitement aux tirages à grand volume. Une fois que vous dépassez 10 000 unités, les calculs changent. La réduction massive du temps de cycle fait baisser considérablement votre prix à la pièce. Les processus à haute pression donnent également des formes proches du résultat net. Cela élimine l’usinage CNC secondaire coûteux. Ces économies opérationnelles compensent rapidement les coûts initiaux coûteux d’outillage.
Chaque décision de fabrication comporte des risques. La surcapitalisation en outillage haute pression pour un produit non éprouvé représente un risque financier majeur. Si le produit échoue sur le marché, vous ne pourrez pas récupérer l’investissement massif en moule. D’un autre côté, s’appuyer sur un processus gravitationnel lent lors d’un pic massif de demande crée des goulots d’étranglement. Vous risquez des ruptures de stock et des pertes de revenus. Vous devez prévoir avec précision la demande pour équilibrer ces risques d’évolutivité.
Les ingénieurs se soucient profondément des propriétés mécaniques. La façon dont une pièce se comporte sous contrainte dicte son adéquation aux applications structurelles. Vous devez comprendre comment la dynamique du refroidissement affecte l’intégrité des pièces.
Les pièces moulées permanentes atteignent souvent une résistance à la traction ultime plus élevée et une excellente ductilité. La coulée par gravité minimise les turbulences. Ce flux calme évite les inclusions d’oxydes et maintient le métal pur. La vitesse de refroidissement plus lente permet aux grains de former une microstructure dense et uniforme.
Plus important encore, vous pouvez traiter thermiquement en toute sécurité les pièces coulées par gravité. Les ingénieurs spécifient fréquemment la trempe T6 pour les pièces en aluminium. Cela implique un traitement thermique en solution, une trempe et un vieillissement artificiel. Le processus maximise les propriétés mécaniques de l'alliage, le rendant idéal pour les composants de suspension ou les supports porteurs.
L’injection à haute pression provoque intrinsèquement le gaz piégé. La vitesse même du bélier force l’air à pénétrer dans le métal avant qu’il ne puisse s’évacuer. Cela crée une porosité interne. Même si les fonderies modernes utilisent des trop-pleins pour atténuer ce phénomène, des vides microscopiques subsistent.
Ce gaz piégé a de graves conséquences. Les pièces haute pression standard ne peuvent généralement pas subir de traitement thermique structurel. Si vous les chauffez à des températures élevées, les gaz piégés se dilatent. Cette expansion provoque de graves cloques en surface et une distorsion structurelle. Vous ne pouvez pas non plus souder facilement ces pièces pour la même raison. À moins d’investir dans des machines spécialisées assistées par le vide, les applications structurelles soumises à de fortes contraintes restent un défi.
L’injection haute pression excelle dans l’obtention de tolérances serrées. Les forces de serrage et les pressions d'injection massives reproduisent parfaitement les détails du moule. Vous pouvez facilement couler des géométries complexes et des parois ultra fines jusqu'à 1,5 mm. Cela réduit considérablement vos besoins en usinage CNC post-coulée. Les pièces ressortent souvent prêtes à être assemblées ou à revêtir une surface de base.
Le tableau suivant illustre la comparaison de ces deux méthodes dans les principales dimensions d'ingénierie.
Attribut |
Moule permanent (gravité) |
Injection haute pression |
|---|---|---|
Épaisseur de paroi minimale |
Généralement 3,0 mm+ |
Jusqu'à 1,5 mm |
Traitement thermique (par exemple, T6) |
Excellent |
Généralement médiocre (risque de cloques) |
Porosité interne |
Très faible |
Modéré à élevé |
Finition de surface hors moule |
Bon (légèrement texturé) |
Excellent (lisse) |
Tolérances dimensionnelles |
Modéré (nécessite un usinage) |
Serré (forme proche du filet) |
La transition d'un modèle CAO 3D à une pièce physique nécessite une surveillance rigoureuse. Ignorer les contraintes spécifiques au processus garantit l’échec. Vous devez adapter votre conception à la méthode de fabrication choisie.
Les ingénieurs commettent souvent l’erreur d’utiliser des fichiers CAO identiques pour différentes méthodes de coulée. Vous ne pouvez pas faire ça. Vous devez respecter les règles DFM spécifiques au processus.
Angles de dépouille : les pièces sous haute pression nécessitent 1 à 2 degrés de dépouille pour l'éjection. Les pièces moulées par gravité ont souvent besoin de 3 à 5 degrés en raison d'un refroidissement plus lent et d'un retrait plus important autour des noyaux.
Épaisseur de paroi : le moulage par gravité exige des transitions de paroi uniformes pour éviter les vides de retrait. L'injection haute pression tolère mieux les parois variées mais risque de se déformer si elle n'est pas équilibrée.
Taux de retrait : vous devez calculer les taux de retrait exacts de l’alliage. Ne pas tenir compte du retrait entraîne des caractéristiques hors tolérance.
Vous devez mettre en œuvre des protocoles d’inspection rigoureux. Les méthodes d'inspection varient en fonction du processus utilisé.
Pour les pièces sous haute pression, concentrez-vous sur les défauts internes. Vous devez imposer des inspections aux rayons X pour vérifier la porosité interne, en particulier à proximité des chemins de charge critiques. Si la pièce sert de boîtier de fluide, effectuez un test de fuite automatisé. L’air emprisonné se connecte souvent pour former des chemins de fuite.
Pour les pièces de moule permanentes, concentrez-vous sur l’intégrité de la surface et la cohérence du remplissage. Vous devez utiliser un test par ressuage. Cette méthode met en évidence les fissures microscopiques de surface causées par un refroidissement irrégulier. De plus, vérifiez le poids de remplissage pour vous assurer que les colonnes montantes alimentent correctement le moulage.
Les deux procédés excellent avec les alliages standards d’aluminium et de zinc. Cependant, certains alliages fonctionnent mieux dans des environnements spécifiques. Les alliages d'aluminium à haute teneur en silicium (comme l'A380) offrent une fluidité incroyable. Ils restent les champions incontestés de l’injection haute pression. À l’inverse, les alliages conçus pour une ductilité élevée et un traitement thermique (comme l’A356) fonctionnent exceptionnellement bien dans les applications gravitationnelles.
Vous disposez désormais des données techniques. Nous devons consolider cela dans des critères concrets. Utilisez le cadre suivant pour présélectionner votre approche de fabrication.
Optez pour des moules permanents alimentés par gravité lorsque votre projet répond à ces conditions :
La pièce nécessite une intégrité structurelle et une étanchéité à la pression élevées.
Vous devez effectuer un traitement thermique structurel T6.
Vos volumes de production annuels restent prévisibles et restent inférieurs à 10 000 unités.
Votre budget de dépenses en capital initial est fortement limité.
Vous avez besoin d’un délai plus court pour lancer votre produit.
Sélectionnez l’injection haute pression lorsque vos exigences correspondent à ces facteurs :
Le composant présente des parois ultra fines et des détails cosmétiques complexes.
Vous avez besoin d'une forme proche du résultat dès la sortie du moule pour éviter le travail CNC.
Vos demandes de production dépassent facilement les 10 000 unités par an.
Minimiser le prix pièce par pièce est votre principale directive financière.
Ne finalisez pas votre décision sur la seule base d’estimations internes. Nous recommandons fortement de procéder à un examen formel du DFM. Associez-vous à une fonderie qui offre à la fois des capacités de gravité et de haute pression. Cela garantit que vous recevez des conseils impartiaux en matière de sélection de processus. Exigez-leur de fournir une ventilation formelle du retour sur investissement de l’outillage pour les deux méthodes. Cette approche basée sur les données supprime l'émotion de votre stratégie d'approvisionnement.
Le choix du meilleur procédé de coulée est une équation mathématique et technique stricte. Ce n'est jamais une question de préférence personnelle. Vous devez aligner votre investissement en outillage directement sur vos attentes en matière de volume et vos exigences mécaniques.
Surinvestir dans des moules complexes trop tôt dans le cycle de vie d'un produit détruit votre retour sur investissement. À l’inverse, sous-investir dans l’outillage pour les pièces en grand volume et à parois minces paralysera vos marges unitaires à long terme. Vous devez enfiler soigneusement l’aiguille entre les dépenses d’investissement et l’efficacité opérationnelle.
Nous vous encourageons à agir immédiatement. Soumettez dès aujourd’hui vos fichiers CAO 3D à un partenaire de fabrication qualifié. Demandez une analyse comparative des coûts et un calendrier d’amortissement détaillé des outillages. Laissez les données dicter votre prochain cycle de production réussi.
R : En général, non. Le moulage en moule permanent nécessite des tolérances plus généreuses. Parce que la gravité fournit moins de force, le métal ne reproduit pas parfaitement le moule. Vous aurez souvent besoin d'un usinage CNC secondaire pour les surfaces de contact critiques et les trous filetés.
R : La dépense découle directement de la complexité des matières premières et de l’usinage. Vous devez utiliser de l’acier à outils H13 de qualité supérieure. De plus, le traitement thermique rigoureux de la matrice et les canaux de refroidissement internes complexes nécessitent une ingénierie approfondie et un usinage EDM précis.
R : Non. Les angles de dépouille, les stratégies de déclenchement et les règles d'épaisseur de paroi diffèrent considérablement. Les méthodes à haute pression permettent des murs plus minces et des courants d’air plus serrés. Le coulage par gravité nécessite des parois uniformes et des courants d’air généreux pour éviter les défauts de retrait.
R : Le moulage au sable constitue le choix idéal pour les tirages à très faible volume, le prototypage rapide ou les composants massifs. Cependant, il lui manque l'excellent état de surface, les tolérances serrées et la réutilisation des moules fournis par l'outillage métallique permanent.
