
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-08 Origen: Sitio


La selección de un método de fundición de metales a menudo crea importantes fricciones para las empresas. Debe equilibrar cuidadosamente los altos gastos de capital iniciales con las reducciones de costos unitarios a largo plazo. Esta decisión da forma tanto a su presupuesto inmediato como a su rentabilidad futura. Esta guía proporciona a los equipos de adquisiciones y a los ingenieros mecánicos un marco transparente basado en métricas. Le ayudaremos a evaluar la fundición en molde permanente junto con alternativas de alta presión.
Ninguno de los procesos tiene superioridad universal sobre el otro. La elección correcta depende estrictamente de su volumen de producción, los requisitos de tensión mecánica y los plazos de entrega aceptables. Abordar esta elección de forma objetiva le evitará costosos cuellos de botella en la fabricación. Continúe leyendo para descubrir exactamente cómo evaluar su próxima producción. Aprenderá cómo evaluar las opciones de herramientas y especificar el mejor proceso de fundición para su aplicación.
Inversión en herramientas: los moldes de fundición a presión de alta presión requieren una inversión inicial significativamente mayor debido a los complejos requisitos del acero endurecido, mientras que los moldes permanentes requieren menos capital.
Umbrales de volumen: la fundición en molde permanente suele ser rentable para tiradas de 1000 a 10 000 unidades, mientras que la fundición a presión se vuelve financieramente viable por encima de 10 000 unidades.
Integridad de las piezas: Las piezas de moldes permanentes generalmente sufren de menos porosidad del gas y pueden someterse a tratamientos térmicos estructurales (por ejemplo, T6), a diferencia de las piezas de fundición a presión estándar.
Velocidad del ciclo: la fundición a presión ofrece tiempos de ciclo incomparables y capacidades de paredes más delgadas, lo que reduce el costo por pieza en grandes volúmenes.
Comprender cómo entra el metal fundido en una cavidad revela las diferencias fundamentales entre estos procesos. La dinámica de fluidos durante el llenado dicta las propiedades mecánicas finales de sus piezas. Examinemos ambos métodos de cerca.
En este proceso, los operadores vierten metal fundido en un molde metálico reutilizable. Dependen completamente de la gravedad o de una presión muy baja para llenar la cavidad. Este enfoque simple produce resultados sorprendentemente sólidos. Evitas la violencia de la inyección a alta velocidad. El proceso favorece sistemas de compuertas simples y depende en gran medida de la ubicación estratégica de los elevadores.
Un llenado más lento promueve una dinámica de enfriamiento altamente beneficiosa. El metal líquido entra suavemente en el molde. Este flujo tranquilo minimiza las turbulencias. En consecuencia, se consigue una microestructura mucho más densa. Los operadores también pueden controlar la solidificación direccional más fácilmente. Aplican recubrimientos aislantes o de enfriamiento localizados en áreas específicas del molde. Esto garantiza que las secciones más gruesas se alimenten correctamente antes de congelarlas.
Los procesos de alta presión adoptan un enfoque radicalmente diferente. Las máquinas fuerzan el metal fundido a entrar en una cavidad sellada del troquel bajo una presión extrema. Las presiones de inyección a menudo superan los 1500 psi. Las velocidades del ariete operan en milisegundos. Este método de fuerza bruta garantiza que el metal llegue a todos los extremos de una cavidad compleja antes de solidificarse.
La solidificación rápida permite tiempos de ciclo extremadamente rápidos. Puede producir piezas a un ritmo asombroso. Sin embargo, esta velocidad introduce riesgos importantes. El flujo turbulento atrapa aire dentro de la cavidad. Los respiraderos a menudo se congelan antes de que escapen todos los gases. Este aire atrapado crea porosidad interna. Si bien la piel exterior sigue siendo increíblemente densa, la estructura interna puede carecer de la integridad que se encuentra en las piezas vertidas por gravedad.
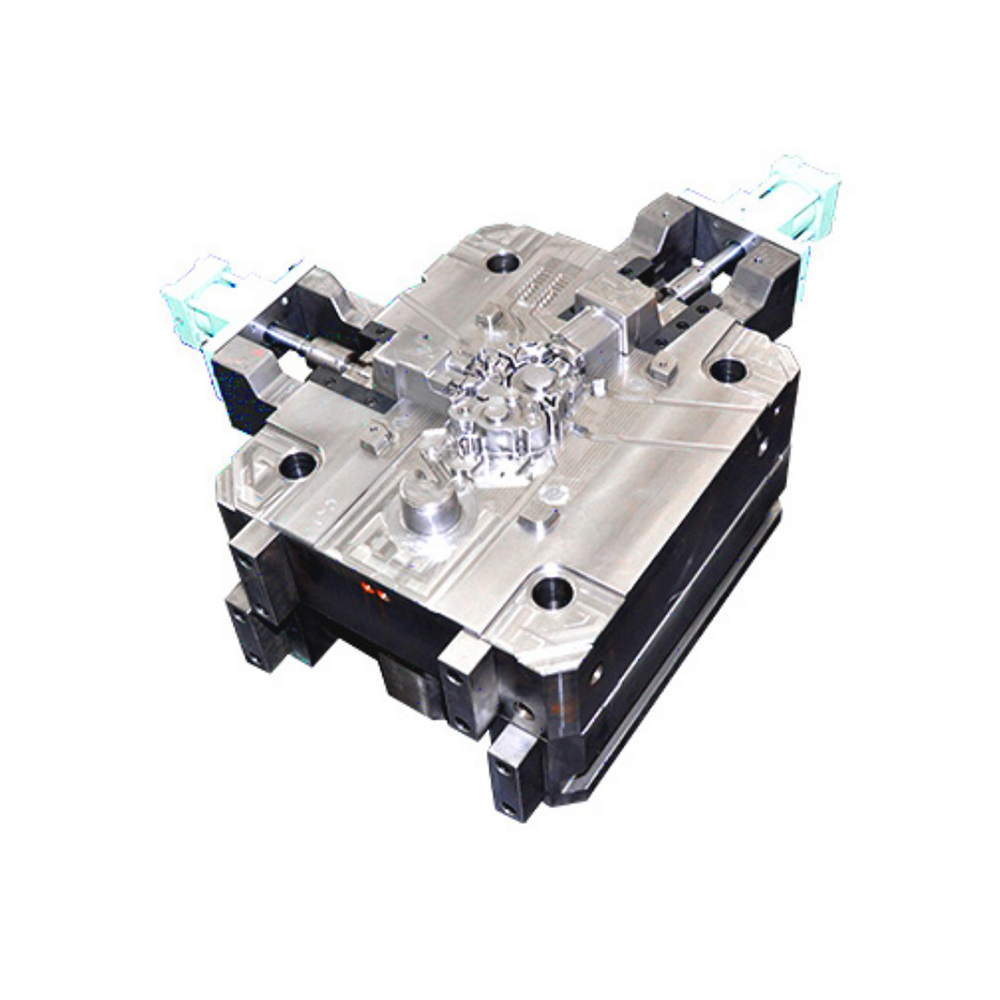
Las decisiones sobre herramientas dominan su presupuesto de fabricación inicial. Debe comprender los factores de costos específicos detrás de cada tipo de molde para justificar su gasto de capital.
Produciendo confiable Los moldes de fundición a presión requieren materiales de primera calidad. Los fabricantes de herramientas suelen utilizar aceros para herramientas endurecidos como el H13. Estos bloques deben soportar severos choques térmicos e inmensas presiones de inyección. El proceso de mecanizado es exigente. Requiere fresado CNC lento y preciso y mecanizado por descarga eléctrica (EDM) para cortar el acero endurecido. Además, los ingenieros deben diseñar complejos sistemas de compuertas, pozos de desbordamiento y canales de enfriamiento internos. Todos estos requisitos agravan el costo inicial.
Los moldes permanentes ofrecen una alternativa más económica. Las fundiciones suelen mecanizarlos a partir de hierro fundido o grafito. Estos materiales se cortan fácil y rápidamente. Los diseños de los moldes siguen siendo relativamente simples. Carecen de las elaboradas líneas de enfriamiento y los sellos de alta presión que se requieren en otros lugares. En consecuencia, normalmente verá costos de herramientas iniciales entre un 30% y un 50% más bajos. Esta reducción libera capital para otras fases del proyecto.
Los mohos se degradan con el tiempo. La tasa de degradación depende de las tensiones térmicas y físicas que soportan. Los troqueles de alta presión experimentan una fatiga térmica severa. El rápido ciclo de inyectar aluminio caliente y luego hacer correr agua fría a través de las líneas internas crea grietas superficiales microscópicas. Los ingenieros llaman a esto 'comprobación de calor'. A lo largo de cientos de miles de ciclos, el acero también sufre lavado: erosión causada por el flujo de metal a alta velocidad.
Los moldes permanentes enfrentan mucho menos estrés físico. El vertido por gravedad introduce suavemente el metal fundido. La ausencia de alta velocidad evita el lavado. Se consigue una vida útil muy estable. Sin embargo, debe considerar el rendimiento. Los tiempos de ciclo más lentos significan que se obtiene una menor producción general por molde y por turno. Es posible que necesite varios moldes para igualar la producción diaria de una sola máquina de alta presión.
El tiempo de comercialización suele determinar el éxito empresarial. Debe enmarcar su decisión sobre las herramientas en torno a los plazos de entrega. Los talleres mecánicos pueden cortar y validar moldes permanentes semanas más rápido que matrices complejas de alta presión. Si necesita lanzar un producto rápidamente, la fundición por gravedad proporciona una clara ventaja en el cronograma. Evita los largos ciclos de tratamiento térmico necesarios para los aceros para herramientas de primera calidad.
El volumen dicta la viabilidad. No puede seleccionar un proceso de fundición sin calcular su punto de equilibrio. Recomendamos un enfoque de amortización estructurada para evaluar la viabilidad financiera.
Debe calcular el costo amortizado de herramientas agregado a sus gastos unitarios de material y mano de obra. Siga este marco para evaluar su escala:
Aísle el gasto de capital inicial total para el molde.
Calcule el volumen de producción esperado durante su vida útil.
Divida el costo de herramientas por el volumen esperado (Costo amortizado por unidad).
Agregue el precio por pieza cotizado (que incluye mano de obra, tiempo de máquina y material).
Compare esta cifra combinada con diferentes métodos de lanzamiento.
La fundición en molde permanente domina el segmento de volumen bajo a medio. Definimos este rango como de 1.000 a 10.000 unidades. La menor carga de herramientas compensa rápidamente los tiempos de ciclo más lentos y los costos unitarios ligeramente más altos. Alcanza la rentabilidad mucho más rápido.
En cambio, Die Casting escala maravillosamente para tiradas de gran volumen. Una vez que superas las 10.000 unidades, las matemáticas cambian. La enorme reducción del tiempo de ciclo reduce drásticamente el precio por pieza. Los procesos de alta presión también producen formas casi netas. Esto elimina el costoso mecanizado CNC secundario. Estos ahorros operativos compensan rápidamente los costosos costos iniciales de las herramientas.
Every manufacturing decision carries risk. La sobrecapitalización de herramientas de alta presión para un producto no probado representa un riesgo financiero importante. Si el producto fracasa en el mercado, no se podrá recuperar la enorme inversión en moldes. Por otro lado, depender de un proceso de gravedad lento durante un pico masivo de demanda crea cuellos de botella. Corre el riesgo de desabastecimiento y pérdida de ingresos. Debe pronosticar con precisión la demanda para equilibrar estos riesgos de escalabilidad.
Los ingenieros se preocupan profundamente por las propiedades mecánicas. El comportamiento de una pieza bajo tensión dicta su idoneidad para aplicaciones estructurales. Debe comprender cómo la dinámica de enfriamiento afecta la integridad de la pieza.
Las piezas fundidas en molde permanente a menudo logran una mayor resistencia a la tracción y una excelente ductilidad. El vertido por gravedad minimiza las turbulencias. Este flujo tranquilo previene las inclusiones de óxido y mantiene puro el metal. La velocidad de enfriamiento más lenta permite que los granos formen una microestructura densa y uniforme.
Más importante aún, puede tratar térmicamente piezas fundidas por gravedad de forma segura. Los ingenieros suelen especificar el temple T6 para piezas de aluminio. Esto implica tratamiento térmico en solución, enfriamiento y envejecimiento artificial. El proceso maximiza las propiedades mecánicas de la aleación, haciéndola ideal para componentes de suspensión o soportes de carga.
La inyección a alta presión provoca inherentemente gas atrapado. La gran velocidad del ariete fuerza el aire hacia el metal antes de que pueda salir. This creates internal porosity. Si bien las fundiciones modernas utilizan desbordamientos para mitigar esto, persisten vacíos microscópicos.
Este gas atrapado tiene graves consecuencias. Las piezas estándar de alta presión normalmente no pueden someterse a un tratamiento térmico estructural. Si los calientas a altas temperaturas, los gases atrapados se expanden. Esta expansión provoca graves ampollas en la superficie y distorsión estructural. Tampoco es posible soldar fácilmente estas piezas por el mismo motivo. A menos que invierta en máquinas especializadas asistidas por vacío, las aplicaciones estructurales de alto estrés siguen siendo un desafío.
La inyección de alta presión destaca por lograr tolerancias estrictas. Las enormes fuerzas de sujeción y presiones de inyección reproducen perfectamente los detalles del molde. Puede fundir fácilmente geometrías complejas y paredes ultrafinas de hasta 1,5 mm. Esto reduce drásticamente la necesidad de mecanizado CNC posfundido. Las piezas suelen salir listas para el montaje o el recubrimiento superficial básico.
El siguiente cuadro ilustra cómo se comparan estos dos métodos en dimensiones clave de ingeniería.
Atributo |
Molde permanente (gravedad) |
Inyección de alta presión |
|---|---|---|
Espesor mínimo de pared |
Normalmente 3,0 mm+ |
Hasta 1,5 mm |
Excelente |
||
Porosidad interna |
Muy bajo |
Moderado a alto |
Bueno (ligeramente texturizado) |
Excelente (Suave) |
|
Tolerancias dimensionales |
Moderado (Requiere mecanizado) |
Apretado (forma casi neta) |
La transición de un modelo CAD 3D a una pieza física requiere una supervisión estricta. Ignorar las restricciones específicas del proceso garantiza el fracaso. Debes adaptar tu diseño al método de fabricación elegido.
Los ingenieros suelen cometer el error de utilizar archivos CAD idénticos para diferentes métodos de fundición. No puedes hacer esto. You must respect process-specific DFM rules.
Ángulos de tiro: Las piezas de alta presión requieren de 1 a 2 grados de tiro para ser expulsadas. Las piezas fundidas por gravedad a menudo necesitan entre 3 y 5 grados debido a un enfriamiento más lento y una mayor contracción alrededor de los núcleos.
Espesor de la pared: La fundición por gravedad exige transiciones de pared uniformes para evitar huecos por contracción. La inyección de alta presión tolera mejor las paredes variadas, pero corre el riesgo de deformarse si no está equilibrada.
Tasas de contracción: Debe calcular las tasas de contracción exactas de la aleación. No adaptarse a la contracción da como resultado características fuera de tolerancia.
Debe implementar rigurosos protocolos de inspección. Los métodos de inspección varían según el proceso utilizado.
Para piezas de alta presión, céntrese en los defectos internos. Debe exigir inspecciones por rayos X para verificar la porosidad interna, especialmente cerca de rutas de carga críticas. Si la pieza sirve como alojamiento de fluido, realice una prueba de fugas automatizada. El aire atrapado a menudo se conecta para formar vías de fuga.
Para piezas de molde permanentes, céntrese en la integridad de la superficie y la consistencia del relleno. Debe utilizar pruebas de tintes penetrantes. Este método resalta las grietas superficiales microscópicas causadas por un enfriamiento desigual. Además, verifique el peso del relleno para asegurarse de que las bandas alimenten la pieza fundida adecuadamente.
Ambos procesos destacan con aleaciones estándar de aluminio y zinc. Sin embargo, aleaciones específicas funcionan mejor en entornos específicos. Las aleaciones de aluminio con alto contenido de silicio (como el A380) ofrecen una fluidez increíble. Siguen siendo los campeones indiscutibles de la inyección de alta presión. Por el contrario, las aleaciones diseñadas para alta ductilidad y tratamiento térmico (como el A356) funcionan excepcionalmente bien en aplicaciones por gravedad.
Ya tienes los datos técnicos. Debemos consolidar esto en criterios viables. Utilice el siguiente marco para seleccionar su enfoque de fabricación.
Opte por moldes permanentes alimentados por gravedad cuando su proyecto cumpla estas condiciones:
La pieza requiere una alta integridad estructural y estanqueidad a la presión.
Es necesario realizar un tratamiento térmico estructural T6.
Sus volúmenes de producción anual siguen siendo predecibles y se mantienen por debajo de las 10.000 unidades.
Su presupuesto inicial para gastos de capital está muy limitado.
Necesita un plazo de entrega más corto para lanzar su producto.
Seleccione la inyección de alta presión cuando sus requisitos se alineen con estos factores:
El componente presenta paredes ultrafinas y detalles cosméticos intrincados.
Necesita una forma casi neta recién salida del molde para evitar el trabajo CNC.
Sus demandas de producción superan fácilmente las 10.000 unidades al año.
Minimizar el precio por pieza es su principal directriz financiera.
No finalice su decisión basándose únicamente en estimaciones internas. Recomendamos encarecidamente realizar una revisión formal del DFM. Asóciese con una fundición que ofrezca capacidades tanto de gravedad como de alta presión. Esto garantiza que reciba asesoramiento imparcial sobre la selección de procesos. Exígales que proporcionen un desglose formal del ROI de las herramientas para ambos métodos. Este enfoque basado en datos elimina la emoción de su estrategia de adquisiciones.
Elegir el mejor proceso de fundición es una estricta ecuación matemática y de ingeniería. Nunca es una cuestión de preferencia personal. Debe alinear su inversión en herramientas directamente con sus expectativas de volumen y requisitos mecánicos.
Invertir demasiado en moldes complejos demasiado pronto en el ciclo de vida de un producto destruye el retorno de la inversión. Por el contrario, una inversión insuficiente en herramientas para piezas de paredes delgadas y de gran volumen afectará sus márgenes unitarios a largo plazo. Debe enhebrar la aguja con cuidado entre CapEx y eficiencia operativa.
Le animamos a tomar medidas inmediatas. Envíe sus archivos CAD 3D a un socio de fabricación calificado hoy. Solicite un análisis comparativo de costos y un cronograma detallado de amortización de herramientas. Deje que los datos dicten su próxima producción exitosa.
R: Generalmente no. La fundición en molde permanente requiere tolerancias más generosas. Debido a que la gravedad proporciona menos fuerza, el metal no replica perfectamente el molde. A menudo necesitará mecanizado CNC secundario para superficies de contacto críticas y orificios roscados.
R: El gasto surge directamente de la materia prima y la complejidad del mecanizado. Debe utilizar acero para herramientas H13 de primera calidad. Además, el riguroso tratamiento térmico de la matriz y los complejos canales de refrigeración internos requieren una ingeniería exhaustiva y un mecanizado por electroerosión preciso.
R: No. Los ángulos de salida, las estrategias de compuerta y las reglas de espesor de pared difieren significativamente. Los métodos de alta presión permiten paredes más delgadas y corrientes de aire más estrechas. El vertido por gravedad requiere paredes uniformes y corrientes de aire generosas para evitar defectos de contracción.
R: La fundición en arena es la opción ideal para tiradas de volumen ultrabajo, creación rápida de prototipos o componentes masivos. Sin embargo, carece del excelente acabado superficial, las estrictas tolerancias y la reutilización del molde que ofrecen las herramientas metálicas permanentes.
