


تمثل الأدوات إنفاقًا رأسماليًا كبيرًا في التصنيع الصناعي الحديث. عندما تحدث أعطال غير متوقعة في القالب، فإنها تؤدي إلى أكثر بكثير من تكاليف الاستبدال الباهظة. إنها تعطل جداول الإنتاج الصارمة وتؤثر بشدة على جودة الجزء النهائي. يعد التآكل الطبيعي عند نهاية العمر جزءًا متوقعًا من دورة التصنيع. ومع ذلك، ينبع الضرر المبكر عادة من متغيرات العملية غير المنضبطة، أو سوء تصميم الأدوات، أو الإهمال التشغيلي. يجب عليك التمييز بين التدهور الطبيعي والفشل الذي يمكن الوقاية منه تمامًا لحماية استثماراتك. في هذا الدليل الشامل، سنقوم بتزويد فرق الهندسة والمشتريات بإطار عمل قائم على الأدلة. سوف تكتشف كيفية تحديد الأسباب الجذرية المميزة لتدهور العفن بشكل فعال. علاوة على ذلك، سنساعدك على تقييم المخاطر التشغيلية الخفية على أرض المصنع. وأخيرًا، سوف تتعلم كيفية تقييم شركاء التصنيع المحتملين بناءً على قدراتهم في إدارة الأدوات.
يمثل التعب الحراري (فحص الحرارة) والتآكل غالبية حالات فشل قوالب الصب المبكرة.
يعمل الصب بالقالب عالي الضغط (HPDC) على تسريع التآكل من خلال سرعات البوابة العالية والتجويف، مما يتطلب تخفيفًا متخصصًا.
يرتبط عمر القالب بشكل مباشر بالإدارة الحرارية الاستباقية، وإجراءات التشغيل القياسية الخاصة بالتسخين المسبق، والمعالجات السطحية المتقدمة.
عند تقييم بائعي قوالب الصب، يعد ضمان الأدوات وبروتوكولات الصيانة التنبؤية ودقة محاكاة التدفق الأولية من معايير القائمة المختصرة الحاسمة.
يهاجم الإجهاد الحراري الدوري الأدوات باستمرار أثناء عمليات الإنتاج النشطة. يقوم المعدن المنصهر بتسخين سطح التجويف بسرعة عند الحقن. وبعد ذلك مباشرة، تعمل خطوط التبريد الداخلية على تبريد الفولاذ بقوة. هذا التقلب الشديد في درجات الحرارة يجبر المعدن على التمدد والانكماش إلى ما لا نهاية. تتشكل الشقوق الصغيرة حتمًا على طول سطح القالب. مع مرور الوقت، فإنها تنتشر بشكل أعمق في الكتلة الأساسية. يشير المهندسون إلى شبكة الشقوق هذه على أنها فحص الحرارة. إذا لم يتم التحقق منه، فإنه يترك نتوءات مرتفعة على أجزاء القالب. يجب عليك إدارة التدرجات الحرارية بشكل فعال لتأخير هذا التعب الذي لا مفر منه.
تعمل السبائك المنصهرة عالية السرعة مثل نفث الماء الكاشط داخل الأداة. إنه يغسل ماديًا مادة الأداة عند الاصطدام. يحدث هذا التآكل عادةً بالقرب من البوابات وأقسام الجري الضيقة حيث تبلغ السرعات ذروتها. يقدم التجويف قوة مدمرة بنفس القدر. تؤدي التغيرات السريعة في الضغط إلى تكوين فقاعات بخار داخل تيار المعدن السائل. تنهار هذه الفقاعات بعنف على جدار القالب في مناطق الضغط الحرجة. موجات الصدمة الناتجة تحفر السطح الفولاذي. على مدى آلاف الدورات، يغير التآكل والتجويف الأبعاد الحرجة بما يتجاوز التفاوتات المقبولة.
غالبًا ما تتفاعل السبائك المنصهرة كيميائيًا مع أدوات الفولاذ العارية. تشتهر سبائك الألومنيوم بشكل خاص بهذا السلوك العدواني. عندما يرتبط الألومنيوم السائل بإحكام بجدار التجويف، يحدث اللحام. هذه الرابطة المعدنية تضر بسطح الأداة بالكامل. يصبح إخراج الجزء صعبًا للغاية. قد تثقب دبابيس الإخراج عبر الجزء، أو يتمزق السطح عند الفتح. ستفقد وقتًا ثمينًا في الإنتاج عند التوقف لتلميع المناطق المتضررة. قوالب الصب تكون معرضة بشكل خاص للحام إذا استخدم المشغلون مادة تشحيم غير كافية.
في بعض الأحيان، يؤدي عطل ميكانيكي كارثي إلى تدمير الأداة على الفور. يؤدي التكسير الإجمالي إلى تقسيم كتلة القالب بالكامل. وينتج هذا غالبًا عن قوى القفل المفرطة التي تطبقها مكبس الحقن. كما أن المعالجة الحرارية غير المناسبة تجعل فولاذ الأداة هشًا. إذا تخطي الفنيون خطوات التقسية الحرجة، تنخفض متانة التأثير بشكل ملحوظ. يمكن للصدمة الحرارية المفاجئة الناتجة عن البداية الباردة أن تكسر بسهولة دبوسًا هشًا. يؤدي التكسير الإجمالي إلى توقف الإنتاج على الفور. يجب عليك التأكد من اختيار الفولاذ المناسب والمعالجة الحرارية الصارمة لمنع هذه الكوارث المفاجئة.
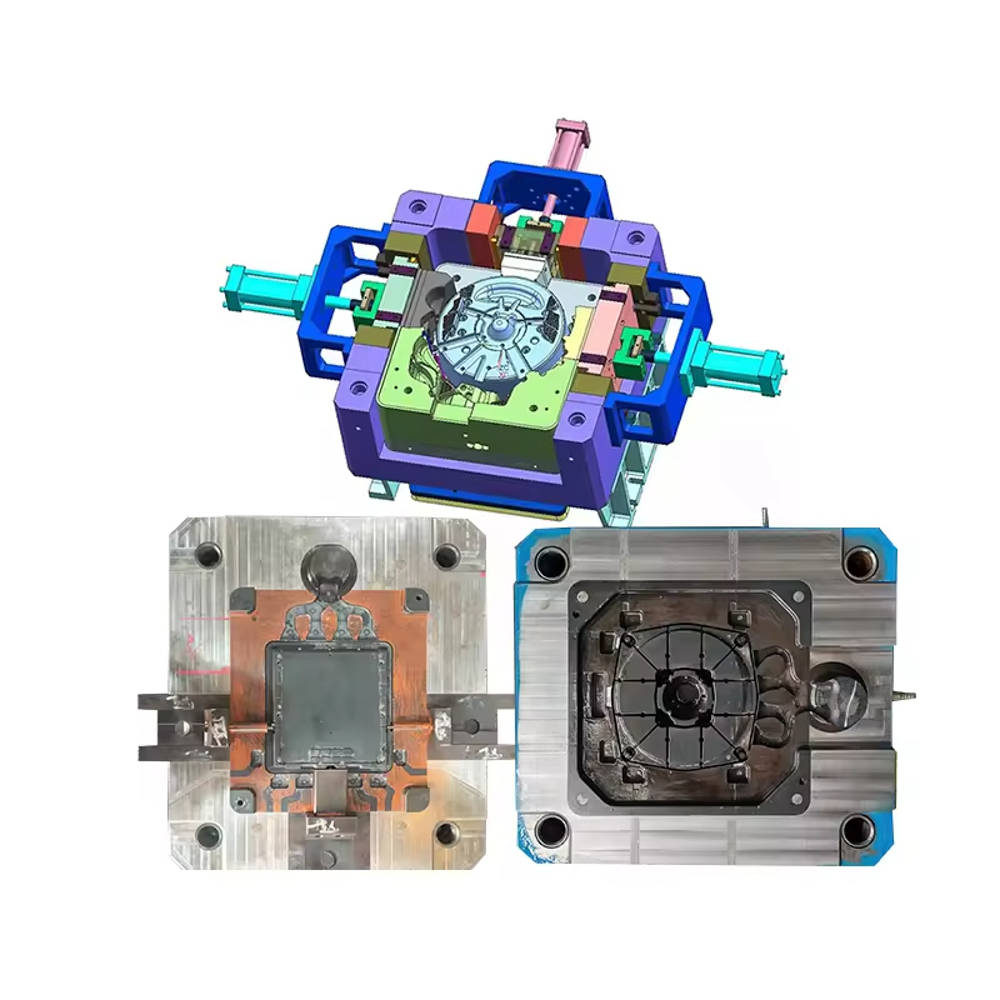
يؤدي التحكم السيئ في درجة الحرارة إلى تدمير الأدوات بشكل أسرع من أي عامل تشغيلي آخر. تؤدي قنوات التبريد سيئة التصميم إلى حدوث اختلالات حرارية شديدة. ترتفع درجة حرارة بعض المناطق بشكل خطير بينما تظل مناطق أخرى باردة جدًا. يؤدي هذا التوزيع غير المتساوي لدرجة الحرارة إلى تسريع التعب الموضعي بسرعة. يعد التسخين المسبق غير الكافي قبل بدء الإنتاج أمرًا خطيرًا بنفس القدر. يؤدي ضرب الفولاذ البارد بمعدن منصهر شديد السخونة إلى حدوث صدمة حرارية هائلة. يجب على المشغلين تسخين الأداة إلى درجة حرارة التشغيل الخاصة بها أولاً. ناجح يعتمد Die Casting بشكل كامل على الحفاظ على توازن حراري عالي الاستقرار.
إن دفع الآلات إلى ما هو أبعد من الحدود الآمنة يؤدي إلى تدهور الأدوات بسرعة. تؤدي سرعات الحقن المفرطة إلى دفع المعدن السائل إلى التجويف بعنف شديد. وهذا يزيد بشكل كبير من التآكل بالقرب من بوابات العداء. تتسبب ضغوط التعبئة غير المتوازنة في حدوث طفرات موضعية في التآكل. في بعض الأحيان، يزيد المشغلون الضغط لإصلاح تسديدة قصيرة. ومع ذلك، فإن هذا يؤدي إلى زيادة الضغط على التجويف ويجبر المعدن على تشكيل خطوط فراق دقيقة. يجب عليك تحسين ملف تعريف اللقطة الخاص بك بعناية. تحافظ المعلمات التشغيلية المتوازنة على الأداة مع تحقيق كثافة جزء مقبولة.
يؤثر التركيب الكيميائي لمصهورتك بشكل مباشر على طول عمر الأداة. تؤدي التغيرات في درجة حرارة الذوبان إلى تغيير سيولة السبائك وطبيعتها العدوانية. يهاجم المعدن الساخن بشكل مفرط فولاذ الأداة كيميائيًا بشكل أسرع. علاوة على ذلك، تسبب شوائب السبائك مشاكل خطيرة أثناء الإنتاج. على سبيل المثال، انخفاض محتوى الحديد في سبائك الألومنيوم يزيد بشكل كبير من احتمالية اللحام. يحاول المصهور سحب الحديد مباشرة من قالب الفولاذ. إن الحفاظ على رقابة معدنية صارمة على الفرن الخاص بك يمنع هذا الهجوم الكيميائي غير المرغوب فيه.
إن قطع الزوايا على أداة الفولاذ يضمن الفشل المبكر. يؤدي استخدام أشكال مختلفة من الفولاذ من الدرجة الأدنى إلى الإضرار بالسلامة الهيكلية منذ اليوم الأول. يتطلب الفولاذ القياسي H13 تزويرًا وتلطيفًا دقيقًا. المعالجة الحرارية غير المناسبة تترك الضغوط الداخلية محاصرة داخل الكتلة الفولاذية. وهذا يقلل بشكل كبير من صلابة التأثير الكلي. يمكنك توفير المال في البداية على الفولاذ الرخيص. ومع ذلك، فإن الأداة سوف تتصدع بشكل أسرع بكثير في ظل ضغوط الإنتاج العالية. حدد دائمًا الفولاذ المعتمد عالي الجودة واطلب وثائق المعالجة الحرارية الفراغية المناسبة.
تتطلب عمليات الضغط العالي أوقات دورة سريعة بشكل لا يصدق لتبقى مربحة. تتطلب هذه الدورات السريعة سرعات حقن قصوى. ونتيجة لذلك، يؤثر المعدن السائل على جدران التجويف بطاقة حركية هائلة. وهذا يخلق مناطق تآكل موضعية مكثفة بالقرب من البوابات والعدائين. يتعرض الفولاذ المقابل للبوابة مباشرة لانتهاكات شديدة. يحدث الغسيل بشكل أسرع بكثير في هذه المناطق عالية التأثير. يجب على المهندسين تصميم أقسام فولاذية أكثر سمكًا أو استخدام كتل إدراج قابلة للاستبدال في نقاط الضعف المحددة هذه.
تعمل ضغوط الحقن العالية على دفع المعدن السائل بسهولة بين نصفي القالب. نحن نسمي هذه الطبقة الرقيقة من الوميض المعدني المتسرب. يؤدي الفلاش إلى إتلاف خطوط الفصل الدقيقة بمرور الوقت. علاوة على ذلك، يغير الوميض إجمالي مساحة السطح تحت الضغط. يؤدي هذا إلى الضغط الزائد على قضبان ربط الماكينة والأداة أثناء التثبيت. تكافح الصحافة لإبقاء القالب مغلقًا. يؤدي الضغط المتكرر على الفلاش المتصلب إلى سحق أسطح خط الفراق بالكامل.
يؤدي عدم كفاية التهوية إلى حدوث ضرر مخفي داخل التجويف. عندما يندفع المعدن إلى الداخل، فإنه يضغط الهواء المحيط بالداخل. إذا لم يتمكن هذا الغاز من الهروب، فإنه يسخن على الفور. تخلق هذه الغازات المحاصرة انفجارات صغيرة موضعية على الجدار الفولاذي. تؤدي هذه الظاهرة إلى تدهور سطح التجويف جسديًا بمرور الوقت. فهو يخلق حفرًا صغيرة تنمو في النهاية إلى عيوب تجميلية أكبر. تعمل أنظمة التفريغ المناسبة وفتحات التبريد الموضوعة بشكل استراتيجي على التخلص من انحباس الغاز المدمر.
يمكنك حماية الأسطح المعرضة للخطر باستخدام هندسة الأسطح المتقدمة. يؤدي تطبيق طبقات ترسيب البخار الفيزيائي (PVD) إلى إطالة عمر الأدوات بشكل كبير. تعمل معالجات النيترة أو النيتروكربنة على تقوية الطبقة الفولاذية الخارجية. تخلق هذه العمليات حاجزًا ماديًا قويًا ضد اللحام والصدمات الحرارية. إنها تمنع السبائك المنصهرة من لمس الفولاذ العاري مباشرة. في حين تضيف الطلاءات تكاليف أولية أولية، إلا أنها توفر عائدًا هائلاً على الاستثمار. إنها تقلل بشكل كبير من وقت توقف التلميع وتؤخر تكوين فحص الحرارة.
تتطلب الإدارة الحرارية الإستراتيجية تصميمات تبريد محسنة للغاية. غالبًا ما تفوت قنوات التبريد التقليدية ذات الخط المستقيم النقاط الساخنة الحرجة. اليوم، يستخدم المهندسون تقنيات التبريد المتوافقة. يستخدمون الطباعة المعدنية ثلاثية الأبعاد لبناء خطوط تبريد تحتضن محيط التجويف بشكل مثالي. هذا يلغي النقاط الساخنة الحرارية تماما. التبريد الموحد يمنع التوسع والانكماش غير المتكافئ. فهو يخفف بشكل مباشر السبب الرئيسي للتعب الحراري. تحافظ القنوات الموضوعة بشكل صحيح على الأداة بأكملها في درجة حرارة تشغيل آمنة وثابتة.
المتطلبات التشغيلية الأساسية غير قابلة للتفاوض بشأن عمر الأداة الطويل. يجب أن يتبع فريقك إجراءات التسخين المسبق الإلزامية قبل كل جولة. ضرب الفولاذ البارد بالمعدن السائل ممنوع منعا باتا. يجب على الفنيين تطبيق مواد التشحيم بدقة وبشكل موحد. يؤدي الرش الزائد إلى تبريد الأداة أكثر من اللازم، بينما يؤدي الرش الزائد إلى لحام الأداة. علاوة على ذلك، يجب على المشغلين التحكم في معدلات التبريد بعناية أثناء عمليات إيقاف التشغيل. يؤدي التبريد السريع للأداة الساخنة إلى انكماش مفاجئ وتشقق كبير. تعمل إجراءات التشغيل القياسية الصارمة على حماية أصول الأدوات الخاصة بك يوميًا.
لا يمكنك تشغيل أداة حتى تنكسر. الصيانة التنبؤية المنتظمة ضرورية للغاية. يجب على المهندسين جدولة فترات تخفيف الضغط بشكل منتظم. يؤدي تسخين الأداة في الفرن إلى إطلاق الضغوط التشغيلية المتراكمة. يزيل التنظيف بالموجات فوق الصوتية الترسبات الصلبة من قنوات التبريد المخفية. تساعد عمليات فحص الأبعاد الروتينية في اكتشاف الكسور الدقيقة قبل حدوث فشل كارثي. نوصي بتتبع كل نشاط صيانة بعناية للتنبؤ بنهاية العمر الافتراضي بدقة.
الجدول: فترات الصيانة التنبؤية الموصى بها
نشاط الصيانة |
التردد (عدد اللقطات) |
الغرض الأساسي |
|---|---|---|
الفحص البصري والتلميع |
كل 10.000 طلقة |
قم بإزالة اللحام البسيط وتحقق من فحص الحرارة المبكر. |
إزالة الترسبات من قناة التبريد |
كل 25000 طلقة |
استعادة معدلات نقل الحرارة المثالية داخل الأداة. |
تخفيف التوتر (تلطيف) |
كل 50.000 طلقة |
استرخاء التوتر الفولاذي الداخلي لمنع التشقق الإجمالي. |
أداة هدم كاملة |
كل 100.000 طلقة |
استبدل المسامير البالية، وافحص الكتل الأساسية، وقياس الأبعاد. |
البائع المختص يثبت هندسته قبل قطع الفولاذ. يجب عليك تقييم ما إذا كانوا يستخدمون برنامج تحليل تدفق القالب مقدمًا. أدوات مثل MAGMASOFT تتنبأ بالسلوك الحراري بدقة. إنها تحاكي نمط التعبئة الدقيق للمعدن السائل. يتيح ذلك للمهندسين تحسين تصميم البوابة ومواضع التهوية افتراضيًا. إن التقاط النقاط الساخنة الحرارية أثناء مرحلة التصميم للتصنيع (DFM) يوفر آلاف الدولارات لاحقًا. أصر على رؤية تقارير المحاكاة هذه قبل الموافقة على إنشاء الأداة.
يجب أن تحدد اتفاقيات مستوى الخدمة (SLAs) بوضوح طول عمر الأدوات. حدد بالضبط ما الذي يشكل 'عدد التسديدات المضمونة' في عقدهم. يجب عليك توضيح من يتحمل تكلفة الصيانة الروتينية. حدد الجهة التي تدفع مقابل الاستبدال الكامل في حالة فشل الأداة قبل الأوان. يتحمل البائعون الشفافون مسؤولية الأدوات التي يقومون بتشغيلها. إنهم لا يختبئون وراء بنود غامضة. اتفاقية مستوى الخدمة الواضحة تحمي كلا من المشتري والشركة المصنعة من النزاعات غير المتوقعة.
يربط المصنعون من الدرجة الأولى جودة الجزء مباشرة بصحة الأداة. إنهم يربطون معدلات العيوب المتزايدة بمشغلات الصيانة الخاصة بهم. على سبيل المثال، يشير زيادة الفلاش إلى تآكل خط الفراق. يشير الانجراف الأبعاد إلى تآكل الدبوس الأساسي. عندما تشير مراقبة الجودة إلى هذه المشكلات، يجب أن تتدخل فرق الصيانة على الفور. قم بتقييم مدى سهولة مشاركة البائع لهذه البيانات عبر الأقسام. ستعمل أرضية المتجر المنفصلة على تشغيل أداة تحلل حتى تنتج أجزاء خردة بالكامل.
أنت بحاجة إلى نهج منظم لتقييم الشركاء المحتملين. استخدم قائمة المراجعة المنطقية هذه لتدقيق قدرات إدارة الأدوات الخاصة بهم بدقة:
اطلب إثباتًا لسجلات الصيانة المنتظمة لتخفيف الضغط للمشاريع النشطة.
تحقق من درجات الفولاذ القياسية للأدوات واطلب شهادات المواد.
قم بمراجعة تقنية تطبيق التشحيم الخاص بهم للتأكد من الاتساق والأتمتة.
قم بمراجعة بروتوكولات معالجة المياه الخاصة بهم لضمان بقاء خطوط التبريد نظيفة.
تحقق من قدرات الإصلاح الداخلية لديهم، بما في ذلك اللحام والتصنيع باستخدام الحاسب الآلي.
من غير المرجح أن يقوم البائعون الذين يجتازون قائمة المراجعة هذه بإتلاف أصول الأدوات الخاصة بك قبل الأوان.
نادرًا ما يكون تلف قالب الصب أمرًا عشوائيًا. إنه أمر يمكن التنبؤ به إلى حد كبير ويمكن الوقاية منه تمامًا من خلال الهندسة الصارمة. من خلال التحكم في معلمات العملية وفرض الصيانة الصارمة، يمكنك إطالة عمر الأدوات بشكل كبير. يجب عليك التحول من عقلية 'أقل تكلفة للأدوات مقدمًا'. وبدلاً من ذلك، ركز بشكل كامل على القيمة طويلة المدى والموثوقية التشغيلية. غالبًا ما تؤدي الأدوات الرخيصة إلى فترات توقف هائلة وإصلاحات متكررة. يؤدي أخذ الصيانة الروتينية في الاعتبار ووقت التشغيل المضمون إلى تحقيق نتائج مالية أفضل بكثير. نحن نشجعك على التصرف بشكل استباقي بناءً على هذه الأفكار. اطلب اتفاقيات مستوى الخدمة التفصيلية للصيانة من الموردين المحتملين. اطلب منهم إجراء تدقيق شامل في سوق دبي المالي على تصميمات الأجزاء الحالية لديك. التحقق من صحة خبرتهم في إدارة القوالب قبل التوقيع على أي عقود إنتاج.
ج: قالب صب الألومنيوم القياسي يدوم عادةً ما بين 50.000 و100.000 طلقة. ومع ذلك، يختلف هذا العمر الافتراضي بشكل كبير بناءً على هندسة الأجزاء وجودة الفولاذ وإجراءات الصيانة. يمكن أن يتجاوز الفولاذ H13 عالي الجودة مع المعالجة السطحية المناسبة 100000 طلقة، بينما تتحلل الأشكال الهندسية المعقدة ذات الجدران الرقيقة بشكل أسرع.
ج: نعم، يمكن تلميع فحص الحرارة البسيط مؤقتًا. بالنسبة للشقوق العميقة، يمكن للفنيين لحام المنطقة المصابة وإعادة تشكيلها. ومع ذلك، هذه إصلاحات مؤقتة. بمجرد أن يصل الفولاذ إلى حد التعب الحراري، سيعود فحص الحرارة بسرعة، مما يجعل استبدال الأداة بالكامل أمرًا لا مفر منه.
ج: يعمل التسخين المسبق على تقليل دلتا درجة الحرارة القصوى بين فولاذ الأداة المحيطة والمعدن المنصهر الوارد. إذا اصطدمت السبيكة المنصهرة بالفولاذ البارد، فإنها تسبب صدمة حرارية شديدة. يمنع التسخين المسبق بشكل صارم التشقق الإجمالي المبكر ويقلل من التعب الحراري المبكر.
ج: يعتمد هذا على اتفاقية مستوى الخدمة (SLA). عادةً ما تقوم الشركة المصنعة بتغطية أعمال الصيانة والإصلاحات الروتينية خلال فترة حياة اللقطة المضمونة. بمجرد أن تتجاوز الأداة عمرها التعاقدي، يدفع العميل عادةً مقابل القالب البديل. قم دائمًا بتحديد هذه المصطلحات قبل بدء الإنتاج.
