
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-29 Origen: Sitio


Las herramientas representan un importante gasto de capital en la fabricación industrial moderna. Cuando ocurren fallas inesperadas en el molde, generan mucho más que generar altos costos de reemplazo. Interrumpen los estrictos programas de producción y comprometen gravemente la calidad de la pieza final. El desgaste normal al final de su vida útil es una parte esperada del ciclo de fabricación. Sin embargo, los daños prematuros suelen deberse a variables de proceso no controladas, un diseño deficiente de las herramientas o negligencia operativa. Debe distinguir entre degradación natural y fallas completamente evitables para proteger sus inversiones. En esta guía completa, equiparemos a los equipos de ingeniería y adquisiciones con un marco basado en evidencia. Descubrirá cómo identificar eficazmente las distintas causas fundamentales de la degradación del moho. Además, lo ayudaremos a evaluar los riesgos operativos ocultos en la fábrica. Finalmente, aprenderá a evaluar a posibles socios de fabricación en función de sus capacidades de gestión de herramientas.
La fatiga térmica (comprobación del calor) y la erosión representan la mayoría de las fallas prematuras de los moldes de fundición a presión.
La fundición a presión a alta presión (HPDC) acelera el desgaste a través de altas velocidades de compuerta y cavitación, lo que requiere una mitigación especializada.
La vida útil del molde está directamente relacionada con la gestión térmica proactiva, el estricto cumplimiento de los POE de precalentamiento y los tratamientos superficiales avanzados.
Al evaluar proveedores de fundición a presión, la garantía de sus herramientas, los protocolos de mantenimiento predictivo y la precisión de la simulación de flujo inicial son criterios de selección críticos.
El estrés térmico cíclico ataca constantemente a las herramientas durante los ciclos de producción activos. El metal fundido calienta rápidamente la superficie de la cavidad tras la inyección. Inmediatamente después, las líneas de enfriamiento internas enfrían agresivamente el acero. Esta fluctuación extrema de temperatura obliga al metal a expandirse y contraerse sin cesar. Inevitablemente se forman microfisuras a lo largo de la superficie del troquel. Con el tiempo, se propagan más profundamente en el bloque central. Los ingenieros se refieren a esta red de grietas como control de calor. Si no se controla, deja crestas elevadas en las piezas fundidas. Debes gestionar activamente los gradientes térmicos para retrasar esta fatiga inevitable.
La aleación fundida de alta velocidad actúa como un chorro de agua abrasivo dentro de la herramienta. Físicamente elimina el material de la herramienta al impactar. Esta erosión generalmente ocurre cerca de las puertas y secciones estrechas de los corredores donde las velocidades alcanzan su punto máximo. La cavitación presenta una fuerza igualmente destructiva. Los cambios rápidos de presión hacen que se formen burbujas de vapor dentro de la corriente de metal líquido. Estas burbujas colapsan violentamente contra la pared del molde en zonas de presión críticas. Las ondas de choque resultantes pican la superficie del acero. A lo largo de miles de ciclos, la erosión y la cavitación alteran dimensiones críticas más allá de las tolerancias aceptables.
Las aleaciones fundidas a menudo reaccionan químicamente con el acero para herramientas desnudo. Las aleaciones de aluminio son especialmente conocidas por este comportamiento agresivo. Cuando el aluminio líquido se adhiere firmemente a la pared de la cavidad, se produce soldadura. Esta unión metalúrgica compromete por completo la superficie de la herramienta. La expulsión de piezas se vuelve increíblemente difícil. Los pasadores de expulsión pueden perforar la pieza o la superficie se desprende al abrirla. Se pierde un valioso tiempo de producción al detenerse a pulir las zonas afectadas. Los moldes de fundición a presión son especialmente vulnerables a la soldadura si los operadores no aplican suficiente lubricante al molde.
A veces, una falla mecánica catastrófica destruye una herramienta instantáneamente. El agrietamiento grave divide el bloque del molde por completo. Esto suele deberse a fuerzas de bloqueo excesivas aplicadas por la prensa de inyección. Un tratamiento térmico inadecuado también deja el acero para herramientas quebradizo. Si los técnicos omiten pasos críticos de templado, la resistencia al impacto disminuye significativamente. Un choque térmico repentino debido a un arranque en frío puede romper fácilmente un pasador del núcleo quebradizo. El craqueo bruto detiene la producción inmediatamente. Debe garantizar una selección adecuada del acero y un tratamiento térmico riguroso para evitar estos desastres repentinos.
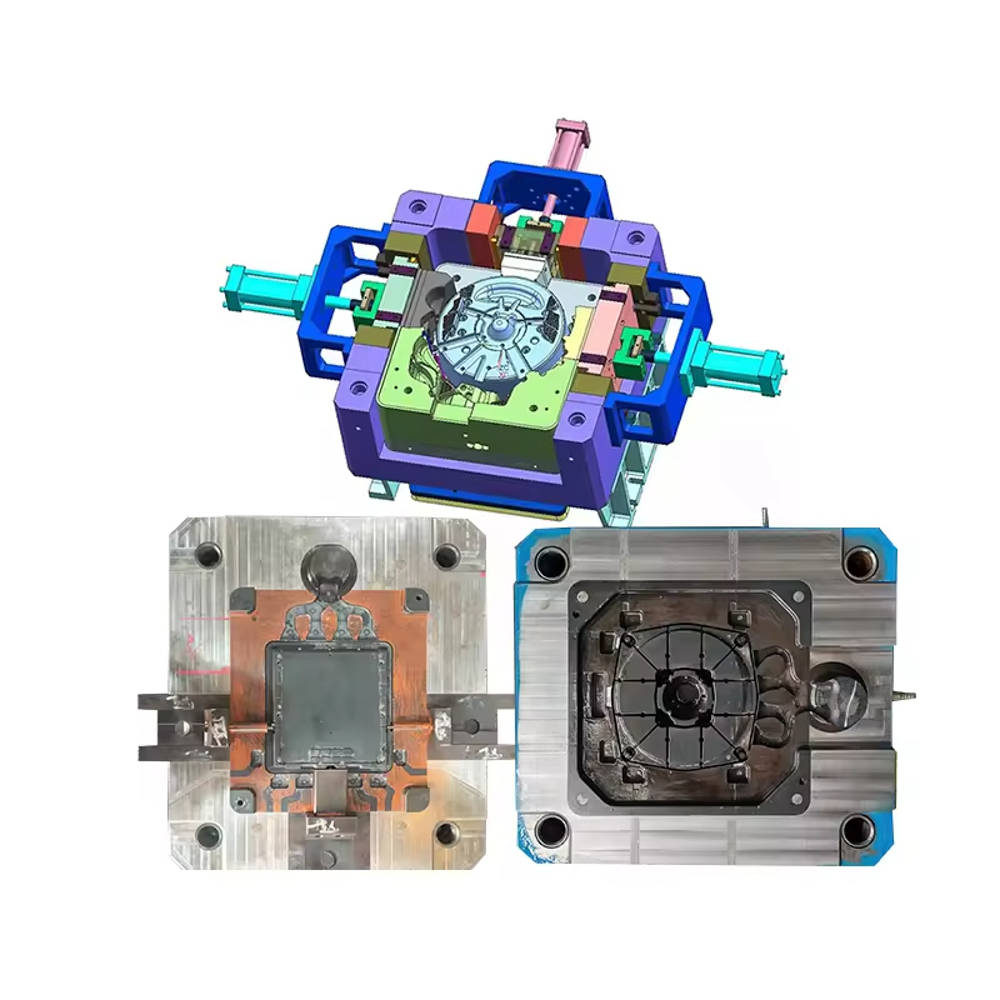
Un control deficiente de la temperatura arruina las herramientas más rápido que cualquier otro factor operativo. Los canales de refrigeración mal diseñados crean graves desequilibrios térmicos. Ciertas áreas se sobrecalientan peligrosamente mientras que otras permanecen demasiado frías. Esta distribución desigual de la temperatura acelera rápidamente la fatiga localizada. Un precalentamiento insuficiente antes de un ciclo de producción es igualmente peligroso. Golpear acero frío con metal fundido sobrecalentado provoca un choque térmico masivo. Los operadores primero deben calentar la herramienta a su temperatura de funcionamiento. Exitoso La fundición a presión se basa completamente en mantener un equilibrio térmico altamente estable.
Empujar las máquinas más allá de los límites seguros degrada las herramientas rápidamente. Las velocidades de inyección excesivas fuerzan el metal líquido a entrar en la cavidad con demasiada violencia. Esto aumenta drásticamente la erosión cerca de las puertas de los corredores. Las presiones de llenado desequilibradas provocan picos de desgaste localizados. A veces, los operadores aumentan la presión para arreglar un tiro corto. Sin embargo, esto sobrepresuriza la cavidad y fuerza al metal a formar líneas de separación delicadas. Debes optimizar tu perfil de tiro con cuidado. Los parámetros operativos equilibrados preservan la herramienta y al mismo tiempo logran una densidad de piezas aceptable.
La composición química de la masa fundida afecta directamente la longevidad de la herramienta. Las variaciones en la temperatura de fusión cambian la fluidez y la naturaleza agresiva de la aleación. El metal excesivamente caliente ataca químicamente al acero para herramientas más rápido. Además, las impurezas de la aleación causan graves problemas durante la producción. Por ejemplo, el bajo contenido de hierro en las aleaciones de aluminio aumenta drásticamente la probabilidad de soldadura. La masa fundida intenta extraer el hierro directamente del acero del molde. Mantener un estricto control metalúrgico sobre su horno previene este ataque químico no deseado.
Cortar esquinas en el acero para herramientas garantiza fallas prematuras. El uso de variaciones de acero de calidad inferior compromete la integridad estructural desde el primer día. El acero H13 estándar requiere un forjado y templado precisos. Un tratamiento térmico inadecuado deja tensiones internas atrapadas dentro del bloque de acero. Esto reduce drásticamente la resistencia al impacto general. Es posible que al principio ahorres dinero en acero barato. Sin embargo, la herramienta se agrietará mucho antes bajo altas tensiones de producción. Especifique siempre acero certificado de primera calidad y exija la documentación adecuada sobre el tratamiento térmico al vacío.
Los procesos de alta presión exigen tiempos de ciclo increíblemente rápidos para seguir siendo rentables. Estos ciclos rápidos requieren velocidades de inyección extremas. En consecuencia, el metal líquido impacta las paredes de la cavidad con una inmensa energía cinética. Esto crea zonas de desgaste intenso y localizado cerca de las puertas y corredores. El acero justo enfrente de la puerta sufre graves abusos. El lavado ocurre mucho más rápido en estas áreas de alto impacto. Los ingenieros deben diseñar secciones de acero más gruesas o utilizar bloques de inserción reemplazables en estos puntos de vulnerabilidad específicos.
Las altas presiones de inyección fuerzan fácilmente el metal líquido entre las mitades del troquel. A esta fina capa de metal que se ha escapado la llamamos tapajuntas. Flash daña físicamente las delicadas líneas de separación con el tiempo. Además, el tapajuntas altera la superficie total bajo presión. Esto sobrecarga los tirantes de la máquina y la herramienta durante la sujeción. La prensa lucha por mantener cerrado el molde. La aplicación repetida de medidas drásticas sobre las rebabas endurecidas aplasta por completo las superficies de la línea de separación.
Una ventilación inadecuada provoca daños ocultos dentro de la cavidad. A medida que el metal entra, comprime el aire ambiente del interior. Si este gas no puede escapar, se sobrecalienta instantáneamente. Estos gases atrapados crean microexplosiones localizadas contra la pared de acero. Este fenómeno degrada físicamente la superficie de la cavidad con el tiempo. Crea pequeños hoyos que eventualmente se convierten en defectos cosméticos más grandes. Los sistemas de vacío adecuados y las rejillas de ventilación estratégicamente ubicadas eliminan este destructivo atrapamiento de gas.
Puede proteger superficies vulnerables utilizando ingeniería de superficies avanzada. La aplicación de recubrimientos de deposición física de vapor (PVD) prolonga significativamente la vida útil de las herramientas. Los tratamientos de nitruración o nitrocarburación endurecen la capa exterior de acero. Estos procesos crean una barrera física robusta contra la soldadura y el choque térmico. Evitan que la aleación fundida toque directamente el acero desnudo. Si bien los recubrimientos añaden costos iniciales, ofrecen un enorme retorno de la inversión. Reducen drásticamente el tiempo de inactividad del pulido y retrasan la formación de fisuras por calor.
La gestión térmica estratégica requiere diseños de refrigeración altamente optimizados. Los canales de refrigeración tradicionales en línea recta a menudo pasan por alto puntos calientes críticos. Hoy en día, los ingenieros utilizan técnicas de enfriamiento conforme. Utilizan impresión de metal 3D para construir líneas de enfriamiento que se adaptan perfectamente a los contornos de la cavidad. Esto elimina por completo los puntos calientes térmicos. El enfriamiento uniforme evita la expansión y contracción desigual. Mitiga directamente la causa principal de la fatiga térmica. Los canales colocados correctamente mantienen toda la herramienta a una temperatura de funcionamiento segura y constante.
Los requisitos operativos básicos no son negociables para una larga vida útil de la herramienta. Tu equipo debe seguir rutinas obligatorias de precalentamiento antes de cada carrera. Está estrictamente prohibido golpear acero frío con metal líquido. Los técnicos deben aplicar lubricantes para matrices de manera precisa y uniforme. Una pulverización excesiva enfría demasiado la herramienta, mientras que una pulverización insuficiente invita a soldar. Además, los operadores deben controlar cuidadosamente las tasas de enfriamiento durante las paradas. Enfriar rápidamente una herramienta caliente provoca una contracción repentina y un agrietamiento grave. Unos procedimientos operativos estándar estrictos protegen sus activos de herramientas a diario.
No se puede ejecutar una herramienta hasta que se rompa. El mantenimiento predictivo regular es absolutamente esencial. Los ingenieros deben programar intervalos regulares de templado para aliviar el estrés. Calentar la herramienta en un horno libera tensiones operativas acumuladas. La limpieza ultrasónica elimina las incrustaciones duras de los canales de enfriamiento ocultos. Las inspecciones dimensionales de rutina ayudan a detectar microfracturas antes de que ocurra una falla catastrófica. Recomendamos realizar un seguimiento diligente de cada actividad de mantenimiento para pronosticar con precisión el final de su vida útil.
Tabla: Intervalos de mantenimiento predictivo recomendados
Actividad de mantenimiento |
Frecuencia (recuento de disparos) |
Propósito principal |
|---|---|---|
Inspección visual y pulido |
Cada 10.000 disparos |
Retire las soldaduras menores y verifique si hay una comprobación temprana del calor. |
Descalcificación del canal de refrigeración |
Cada 25.000 disparos |
Restaure las tasas óptimas de transferencia de calor dentro de la herramienta. |
Alivio del estrés (templado) |
Cada 50.000 disparos |
Relaje la tensión interna del acero para evitar grietas graves. |
Desmontaje completo de herramientas |
Cada 100.000 disparos |
Reemplace los pasadores desgastados, inspeccione los bloques centrales y mida las dimensiones. |
Un proveedor competente demuestra su ingeniería antes de cortar acero. Debe evaluar si utilizan software de análisis de flujo de molde desde el principio. Herramientas como MAGMASOFT predicen el comportamiento térmico con precisión. Simulan el patrón de llenado exacto del metal líquido. Esto permite a los ingenieros optimizar virtualmente el diseño de puertas y la ubicación de las ventilaciones. La detección de puntos calientes térmicos durante la fase de Diseño para Fabricación (DFM) ahorra miles de dólares más adelante. Insista en ver estos informes de simulación antes de aprobar la creación de herramientas.
Los acuerdos de nivel de servicio (SLA) deben definir claramente la longevidad de las herramientas. Determine exactamente qué constituye un 'recuento de tiros garantizado' en su contrato. Debe aclarar quién corre con el coste del mantenimiento rutinario. Describa quién paga el reemplazo completo si la herramienta falla prematuramente. Los proveedores transparentes asumen la responsabilidad de las herramientas que utilizan. No se esconden detrás de vagas cláusulas de desgaste. Un SLA claro protege tanto al comprador como al fabricante de disputas inesperadas.
Los fabricantes de primer nivel vinculan la calidad de las piezas directamente con el estado de las herramientas. Conectan las crecientes tasas de defectos con sus factores desencadenantes de mantenimiento. Por ejemplo, un aumento de la rebaba indica desgaste de la línea de separación. La deriva dimensional indica erosión del pasador del núcleo. Cuando el control de calidad detecta estos problemas, los equipos de mantenimiento deben intervenir inmediatamente. Evalúe la facilidad con la que el proveedor comparte estos datos entre departamentos. Un taller desconectado utilizará una herramienta degradante hasta que produzca piezas enteramente de desecho.
Necesita un enfoque estructurado para evaluar a los posibles socios. Utilice esta lista de verificación lógica para auditar minuciosamente sus capacidades de gestión de herramientas:
Exija pruebas de registros regulares de mantenimiento para aliviar el estrés de los proyectos activos.
Verifique sus grados estándar de acero para herramientas y solicite certificaciones de materiales.
Audite su tecnología de aplicación de lubricante para matrices para verificar su coherencia y automatización.
Revise sus protocolos de tratamiento de agua para garantizar que las líneas de enfriamiento se mantengan limpias.
Verifique sus capacidades de reparación internas, incluida la soldadura y el mecanizado CNC.
Es mucho menos probable que los proveedores que pasen esta lista de verificación arruinen sus activos de herramientas prematuramente.
Los daños en el molde de fundición a presión rara vez ocurren al azar. Es en gran medida predecible y totalmente prevenible mediante una ingeniería rigurosa. Al controlar los parámetros del proceso y aplicar un mantenimiento estricto, se prolonga significativamente la vida útil de las herramientas. Debe abandonar la mentalidad de 'menor costo inicial de herramientas'. En lugar de ello, céntrese completamente en el valor a largo plazo y la confiabilidad operativa. Las herramientas baratas a menudo resultan en tiempos de inactividad masivos y reparaciones frecuentes. Si se tiene en cuenta el mantenimiento de rutina y el tiempo de actividad garantizado, se obtienen resultados financieros mucho mejores. Le animamos a actuar de forma proactiva en función de estos conocimientos. Solicite SLA de mantenimiento detallados a sus posibles proveedores. Pídales una auditoría DFM integral de sus diseños de piezas actuales. Valide su experiencia en gestión de moldes antes de firmar cualquier contrato de producción.
R: Un molde de fundición a presión de aluminio estándar suele durar entre 50 000 y 100 000 disparos. Sin embargo, esta vida útil varía mucho según la geometría de la pieza, la calidad del acero y las rutinas de mantenimiento. El acero H13 de alta calidad con tratamientos superficiales adecuados puede superar los 100.000 disparos, mientras que las geometrías complejas con paredes delgadas se degradan más rápido.
R: Sí, se pueden pulir temporalmente pequeñas comprobaciones de calor. Para grietas más profundas, los técnicos pueden soldar y volver a mecanizar el área afectada. Sin embargo, estas son soluciones temporales. Una vez que el acero alcanza su límite de fatiga térmica, la degradación por calor volverá rápidamente, lo que hará inevitable el reemplazo completo de la herramienta.
R: El precalentamiento reduce el delta de temperatura extrema entre el acero para herramientas ambiental y el metal fundido entrante. Si la aleación fundida golpea el acero frío, se produce un choque térmico severo. El precalentamiento previene estrictamente el agrietamiento prematuro y reduce la fatiga térmica temprana.
R: Esto depende del Acuerdo de Nivel de Servicio (SLA). Normalmente, el fabricante cubre el mantenimiento y las reparaciones de rutina durante la vida útil garantizada del disparo. Una vez que la herramienta supera su vida útil contractual, el cliente suele pagar por un molde de repuesto. Defina siempre estos términos antes de que comience la producción.
