
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-29 Origine : Site


L’outillage représente une dépense d’investissement majeure dans la fabrication industrielle moderne. Lorsque des défaillances inattendues du moule se produisent, elles font bien plus qu’entraîner des coûts de remplacement élevés. Ils perturbent les calendriers de production stricts et compromettent gravement la qualité finale des pièces. L'usure normale en fin de vie est une partie attendue du cycle de fabrication. Cependant, les dommages prématurés proviennent généralement de variables de processus incontrôlées, d'une mauvaise conception des outils ou d'une négligence opérationnelle. Vous devez faire la distinction entre la dégradation naturelle et les défaillances totalement évitables pour protéger vos investissements. Dans ce guide complet, nous équiperons les équipes d’ingénierie et d’approvisionnement d’un cadre fondé sur des preuves. Vous découvrirez comment identifier efficacement les causes profondes distinctes de la dégradation des moisissures. De plus, nous vous aiderons à évaluer les risques opérationnels cachés dans l’usine. Enfin, vous apprendrez à évaluer les partenaires de fabrication potentiels en fonction de leurs capacités de gestion des outils.
La fatigue thermique (contrôle thermique) et l'érosion sont responsables de la majorité des défaillances prématurées des moules de coulée sous pression.
Le moulage sous pression à haute pression (HPDC) accélère l'usure en raison des vitesses de grille élevées et de la cavitation, nécessitant une atténuation spécialisée.
La durée de vie des moules est directement liée à une gestion thermique proactive, à des SOP de préchauffage strictement appliquées et à des traitements de surface avancés.
Lors de l'évaluation des fournisseurs de pièces moulées sous pression, la garantie de leurs outils, leurs protocoles de maintenance prédictive et la précision de la simulation de flux initial sont des critères de présélection essentiels.
Les contraintes thermiques cycliques agressent constamment les outils pendant les cycles de production actifs. Le métal en fusion chauffe rapidement la surface de la cavité lors de l'injection. Immédiatement après, des conduites de refroidissement internes refroidissent agressivement l’acier. Cette fluctuation extrême de température oblige le métal à se dilater et à se contracter sans cesse. Des microfissures se forment inévitablement le long de la surface de la matrice. Au fil du temps, ils se propagent plus profondément dans le bloc central. Les ingénieurs appellent ce réseau de fissures un contrôle thermique. Si cette option n'est pas cochée, elle laisse des crêtes surélevées sur vos pièces moulées. Il faut gérer activement les gradients thermiques pour retarder cette fatigue inévitable.
L'alliage fondu à grande vitesse agit comme un jet d'eau abrasif à l'intérieur de l'outil. Il élimine physiquement le matériau de l'outil lors de l'impact. Cette érosion se produit généralement près des portes et des sections de canalisations étroites où les vitesses culminent. La cavitation présente une force tout aussi destructrice. Des changements rapides de pression provoquent la formation de bulles de vapeur dans le flux de métal liquide. Ces bulles s'effondrent violemment contre la paroi du moule au niveau des zones de pression critiques. Les ondes de choc qui en résultent piquent la surface de l’acier. Au cours de milliers de cycles, l'érosion et la cavitation modifient les dimensions critiques au-delà des tolérances acceptables.
Les alliages fondus réagissent souvent chimiquement avec l’acier à outils nu. Les alliages d'aluminium sont particulièrement connus pour ce comportement agressif. Lorsque l’aluminium liquide adhère étroitement à la paroi de la cavité, une soudure se produit. Cette liaison métallurgique compromet entièrement la surface de l'outil. L'éjection des pièces devient incroyablement difficile. Les broches d'éjection peuvent percer la pièce ou la surface se déchirer lors de l'ouverture. Vous perdez un temps de production précieux en vous arrêtant pour polir les zones affectées. Les moules de moulage sous pression sont particulièrement vulnérables au soudage si les opérateurs appliquent un lubrifiant insuffisant.
Parfois, une panne mécanique catastrophique détruit instantanément un outil. Des fissures importantes divisent complètement le bloc de moule. Cela résulte souvent de forces de verrouillage excessives appliquées par la presse à injection. Un traitement thermique inapproprié rend également l’acier à outils fragile. Si les techniciens sautent les étapes critiques de trempe, la résistance aux chocs diminue considérablement. Un choc thermique soudain dû à un démarrage à froid peut facilement briser une tige fragile. Le craquage important arrête immédiatement la production. Vous devez veiller à une sélection appropriée de l’acier et à un traitement thermique rigoureux pour éviter ces catastrophes soudaines.
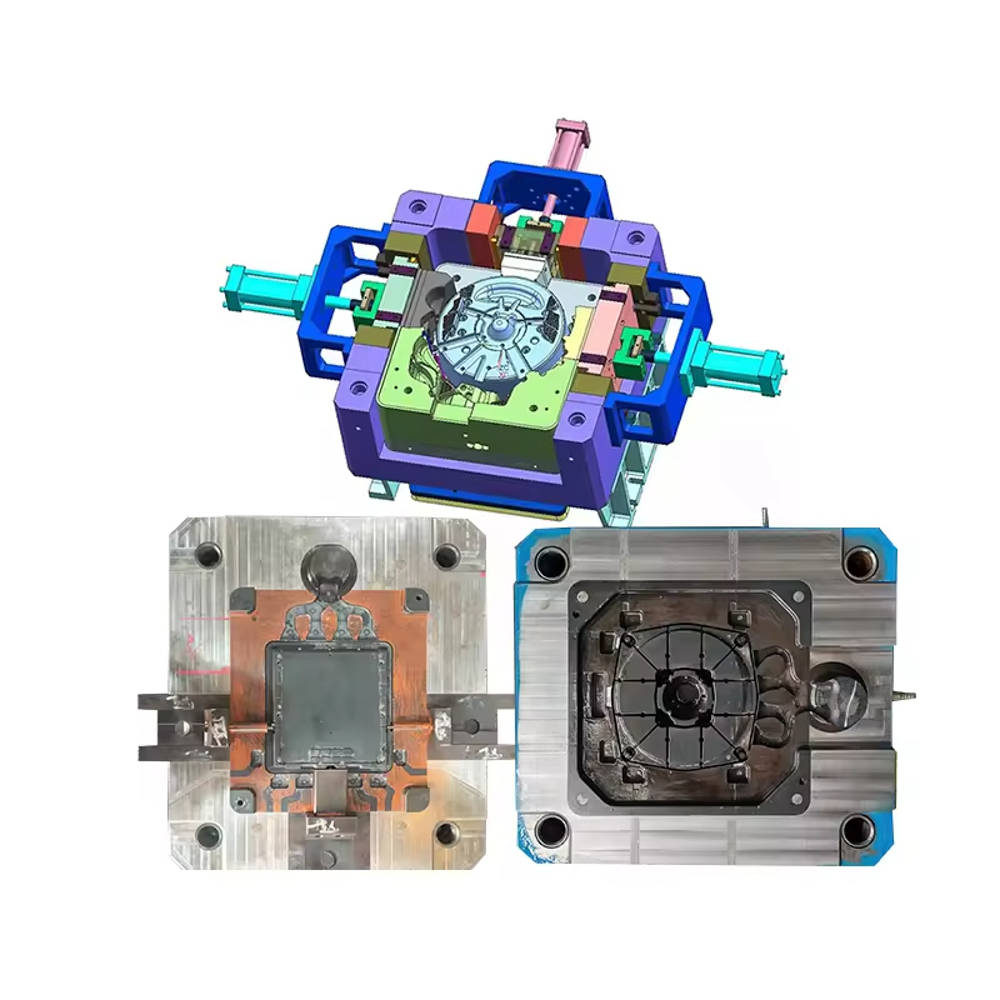
Un mauvais contrôle de la température détruit l’outillage plus rapidement que tout autre facteur opérationnel. Des canaux de refroidissement mal conçus créent de graves déséquilibres thermiques. Certaines zones surchauffent dangereusement tandis que d’autres restent trop froides. Cette répartition inégale de la température accélère rapidement la fatigue localisée. Un préchauffage insuffisant avant un cycle de production est tout aussi dangereux. Frapper de l'acier froid avec du métal en fusion surchauffé provoque un choc thermique massif. Les opérateurs doivent d'abord réchauffer l'outil à sa température de fonctionnement. Réussi Le moulage sous pression repose entièrement sur le maintien d’un équilibre thermique très stable.
Pousser les machines au-delà des limites de sécurité dégrade rapidement l’outillage. Des vitesses d'injection excessives poussent le métal liquide dans la cavité de manière trop violente. Cela augmente considérablement l’érosion à proximité des portes des canaux. Des pressions de remplissage déséquilibrées provoquent des pics d’usure localisés. Parfois, les opérateurs augmentent la pression pour corriger un tir court. Cependant, cela provoque une surpression dans la cavité et force le métal à pénétrer dans des lignes de joint délicates. Vous devez optimiser soigneusement votre profil de prise de vue. Des paramètres opérationnels équilibrés préservent l’outil tout en atteignant une densité de pièces acceptable.
La composition chimique de votre fonte a un impact direct sur la longévité de l’outil. Les variations de température de fusion modifient la fluidité et la nature agressive de l'alliage. Le métal excessivement chaud attaque chimiquement l’acier à outils plus rapidement. De plus, les impuretés de l’alliage causent de graves problèmes lors de la production. Par exemple, la faible teneur en fer des alliages d’aluminium augmente considérablement les risques de soudure. La fonte essaie d'extraire le fer directement de l'acier du moule. Le maintien d’un contrôle métallurgique strict sur votre four évite cette attaque chimique indésirable.
Couper les coins de l'acier à outils garantit une défaillance prématurée. L’utilisation de variantes d’acier de qualité inférieure compromet l’intégrité structurelle dès le premier jour. L’acier standard H13 nécessite un forgeage et un revenu précis. Un traitement thermique inapproprié laisse des contraintes internes emprisonnées dans le bloc d'acier. Cela réduit considérablement la résistance globale aux chocs. Vous pourriez économiser de l’argent au départ sur de l’acier bon marché. Cependant, l'outil se fissurera beaucoup plus rapidement sous des contraintes de production élevées. Spécifiez toujours un acier certifié de première qualité et exigez une documentation appropriée sur le traitement thermique sous vide.
Les processus à haute pression exigent des temps de cycle incroyablement rapides pour rester rentables. Ces cycles rapides nécessitent des vitesses d'injection extrêmes. Par conséquent, le métal liquide impacte les parois de la cavité avec une immense énergie cinétique. Cela crée des zones d'usure intenses et localisées à proximité des portes et des glissières. L’acier juste en face du portail subit de graves abus. Le lessivage se produit beaucoup plus rapidement dans ces zones à fort impact. Les ingénieurs doivent concevoir des sections en acier plus épaisses ou utiliser des blocs d'insertion remplaçables à ces points de vulnérabilité spécifiques.
Des pressions d'injection élevées forcent facilement le métal liquide entre les moitiés de matrice. Nous appelons cette fine couche de solin métallique échappé. Flash endommage physiquement les lignes de séparation délicates au fil du temps. De plus, le solin modifie la surface totale sous pression. Cela sollicite excessivement les tirants de la machine et l'outil lors du serrage. La presse peine à maintenir le moule fermé. Le serrage répété des bavures durcies écrase entièrement les surfaces des lignes de joint.
Une ventilation inadéquate provoque des dommages cachés à l’intérieur de la cavité. Lorsque le métal s’engouffre à l’intérieur, il comprime l’air ambiant à l’intérieur. Si ce gaz ne peut pas s’échapper, il surchauffe instantanément. Ces gaz piégés créent des micro-explosions localisées contre la paroi en acier. Ce phénomène dégrade physiquement la surface de la cavité au fil du temps. Cela crée de minuscules creux qui finissent par se transformer en défauts cosmétiques plus importants. Des systèmes de vide appropriés et des évents de refroidissement stratégiquement placés éliminent ce piégeage de gaz destructeur.
Vous pouvez protéger les surfaces vulnérables grâce à une ingénierie de surface avancée. L’application de revêtements par dépôt physique en phase vapeur (PVD) prolonge considérablement la durée de vie des outils. Les traitements de nitruration ou de nitrocarburation durcissent la couche externe d'acier. Ces processus créent une barrière physique robuste contre la soudure et les chocs thermiques. Ils empêchent l’alliage fondu de toucher directement l’acier nu. Même si les revêtements augmentent les coûts initiaux, ils offrent un retour sur investissement massif. Ils réduisent considérablement les temps d’arrêt du polissage et retardent la formation de contrôles thermiques.
La gestion thermique stratégique nécessite des conceptions de refroidissement hautement optimisées. Les canaux de refroidissement traditionnels en ligne droite passent souvent à côté des points chauds critiques. Aujourd'hui, les ingénieurs utilisent des techniques de refroidissement conformes. Ils utilisent l’impression 3D métallique pour créer des lignes de refroidissement qui épousent parfaitement les contours de la cavité. Cela élimine complètement les points chauds thermiques. Un refroidissement uniforme empêche une expansion et une contraction inégales. Il atténue directement la principale cause de fatigue thermique. Des canaux correctement placés maintiennent l’ensemble de l’outil à une température de fonctionnement sûre et stable.
Les exigences opérationnelles de base ne sont pas négociables pour une longue durée de vie des outils. Votre équipe doit suivre des routines de préchauffage obligatoires avant chaque course. Il est strictement interdit de frapper de l'acier froid avec du métal liquide. Les techniciens doivent appliquer les lubrifiants pour matrices avec précision et uniformité. Une pulvérisation excessive refroidit trop l'outil, tandis qu'une pulvérisation insuffisante favorise la soudure. De plus, les opérateurs doivent contrôler soigneusement les taux de refroidissement pendant les arrêts. Le refroidissement rapide d'un outil chaud provoque une contraction soudaine et des fissures grossières. Des SOP strictes protègent quotidiennement vos actifs d’outillage.
Vous ne pouvez pas exécuter un outil jusqu'à ce qu'il tombe en panne. Une maintenance prédictive régulière est absolument essentielle. Les ingénieurs doivent planifier des intervalles de revenu réguliers pour soulager les contraintes. Chauffer l’outil dans un four libère les contraintes opérationnelles accumulées. Le nettoyage par ultrasons élimine le tartre dur des canaux de refroidissement cachés. Les inspections dimensionnelles de routine aident à détecter les micro-fractures avant qu'une défaillance catastrophique ne se produise. Nous vous recommandons de suivre avec diligence chaque activité de maintenance afin de prévoir avec précision la fin de vie.
Tableau : Intervalles de maintenance prédictive recommandés
Activité d'entretien |
Fréquence (nombre de tirs) |
Objectif principal |
|---|---|---|
Inspection visuelle et polissage |
Tous les 10 000 tirs |
Retirez les soudures mineures et vérifiez la vérification précoce de la chaleur. |
Détartrage des canaux de refroidissement |
Tous les 25 000 tirs |
Restaurez des taux de transfert de chaleur optimaux à l’intérieur de l’outil. |
Soulagement du stress (tempérament) |
Tous les 50 000 tirs |
Détendez la tension interne de l’acier pour éviter les fissures grossières. |
Démontage complet de l'outil |
Tous les 100 000 tirs |
Remplacez les broches usées, inspectez les blocs de base et mesurez les dimensions. |
Un fournisseur compétent prouve son ingénierie avant de couper l’acier. Vous devez évaluer dès le départ s’ils utilisent un logiciel d’analyse de flux de moule. Des outils comme MAGMASOFT prédisent le comportement thermique avec précision. Ils simulent le modèle de remplissage exact du métal liquide. Cela permet aux ingénieurs d’optimiser virtuellement la conception des portes et l’emplacement des évents. La détection des points chauds thermiques pendant la phase de conception pour la fabrication (DFM) permet d'économiser des milliers de dollars plus tard. Insistez pour consulter ces rapports de simulation avant d’approuver la construction d’outils.
Les accords de niveau de service (SLA) doivent définir clairement la longévité des outils. Déterminez exactement ce qui constitue un « nombre de tirs garanti » dans leur contrat. Vous devez préciser qui supporte le coût de l’entretien courant. Indiquez qui paie pour le remplacement complet en cas de panne prématurée de l'outil. Les fournisseurs transparents assument la responsabilité des outils qu’ils utilisent. Ils ne se cachent pas derrière de vagues clauses d’usure. Un SLA clair protège à la fois l’acheteur et le fabricant des litiges inattendus.
Les fabricants de premier plan associent directement la qualité des pièces à la santé des outils. Ils relient l’augmentation des taux de défauts à leurs déclencheurs de maintenance. Par exemple, un clignotement accru indique une usure du plan de joint. La dérive dimensionnelle signale l’érosion des broches centrales. Lorsque le contrôle qualité signale ces problèmes, les équipes de maintenance doivent intervenir immédiatement. Évaluez la manière dont le fournisseur partage ces données de manière transparente entre les services. Un atelier déconnecté fera fonctionner un outil dégradant jusqu’à ce qu’il produise entièrement des pièces de rebut.
Vous avez besoin d’une approche structurée pour évaluer les partenaires potentiels. Utilisez cette liste de contrôle logique pour auditer minutieusement leurs capacités de gestion des outils :
Exigez une preuve de journaux d’entretien réguliers de soulagement du stress pour les projets actifs.
Vérifiez leurs qualités d'acier à outils standard et demandez des certifications de matériaux.
Auditez leur technologie d’application de lubrifiant sous pression pour en vérifier la cohérence et l’automatisation.
Passez en revue leurs protocoles de traitement de l’eau pour garantir que les conduites de refroidissement restent propres.
Vérifiez leurs capacités de réparation en interne, y compris le soudage et l'usinage CNC.
Les fournisseurs qui satisfont à cette liste de contrôle sont beaucoup moins susceptibles de ruiner prématurément vos outils.
Les dommages causés par les moules de moulage sous pression sont rarement le fruit du hasard. Il est largement prévisible et entièrement évitable grâce à une ingénierie rigoureuse. En contrôlant les paramètres du processus et en appliquant une maintenance stricte, vous prolongez considérablement la durée de vie des outils. Vous devez passer d’une mentalité de « coût d’outillage initial le plus bas ». Concentrez-vous plutôt entièrement sur la valeur à long terme et la fiabilité opérationnelle. Un outillage bon marché entraîne souvent des temps d'arrêt massifs et des réparations fréquentes. La prise en compte d’une maintenance de routine et d’une disponibilité garantie donne de bien meilleurs résultats financiers. Nous vous encourageons à agir de manière proactive en fonction de ces informations. Demandez des SLA de maintenance détaillés à vos fournisseurs potentiels. Demandez-leur un audit DFM complet sur vos conceptions de pièces actuelles. Validez leur expertise en matière de gestion des moules avant de signer un contrat de production.
R : Un moule de moulage sous pression en aluminium standard dure généralement entre 50 000 et 100 000 tirs. Cependant, cette durée de vie varie considérablement en fonction de la géométrie des pièces, de la qualité de l'acier et des routines de maintenance. L'acier H13 de haute qualité avec des traitements de surface appropriés peut dépasser 100 000 tirs, tandis que les géométries complexes aux parois minces se dégradent plus rapidement.
R : Oui, des vérifications thermiques mineures peuvent être temporairement supprimées. Pour les fissures plus profondes, les techniciens peuvent souder et réusiner la zone affectée. Cependant, ce sont des correctifs temporaires. Une fois que l’acier atteint sa limite de fatigue thermique, le contrôle thermique reviendra rapidement, rendant inévitable le remplacement complet de l’outil.
R : Le préchauffage réduit le delta de température extrême entre l'acier à outils ambiant et le métal en fusion entrant. Si un alliage fondu heurte de l’acier froid, cela provoque un choc thermique sévère. Le préchauffage empêche strictement les fissures grossières prématurées et réduit la fatigue thermique précoce.
R : Cela dépend du contrat de niveau de service (SLA). En règle générale, le fabricant couvre l’entretien et les réparations de routine pendant la durée de vie garantie du tir. Une fois que l’outil dépasse sa durée de vie contractuelle, le client paie généralement pour un moule de remplacement. Définissez toujours ces termes avant le début de la production.
