
Просмотры: 0 Автор: Редактор сайта Время публикации: 29.10.2026 Происхождение: Сайт


Оснастка представляет собой основные капитальные затраты в современном промышленном производстве. Когда происходят неожиданные поломки пресс-формы, они приводят к гораздо большему, чем просто высокие затраты на замену. Они нарушают строгие производственные графики и серьезно ухудшают качество конечной детали. Нормальный износ в конце срока службы является ожидаемой частью производственного цикла. Однако преждевременное повреждение обычно происходит из-за неконтролируемых переменных процесса, плохой конструкции инструмента или эксплуатационной халатности. Вы должны различать естественную деградацию и полностью предотвратимые неудачи в защите ваших инвестиций. В этом подробном руководстве мы предоставим командам инженеров и закупщиков научно обоснованную структуру. Вы узнаете, как эффективно определить основные причины разрушения плесени. Кроме того, мы поможем вам оценить скрытые операционные риски в цехах завода. Наконец, вы узнаете, как оценивать потенциальных партнеров-производителей на основе их возможностей в области управления инструментами.
Термическая усталость (тепловая проверка) и эрозия являются причиной большинства преждевременных отказов пресс-форм для литья под давлением.
Литье под высоким давлением (HPDC) ускоряет износ из-за высоких скоростей литника и кавитации, что требует специальных мер по смягчению последствий.
Срок службы пресс-формы напрямую зависит от превентивного управления температурным режимом, строгого соблюдения правил предварительного нагрева и передовой обработки поверхности.
При оценке поставщиков литья под давлением их гарантия на инструменты, протоколы профилактического обслуживания и точность первоначального моделирования потока являются важнейшими критериями отбора.
Циклическое термическое напряжение постоянно воздействует на инструмент во время активного производства. Расплавленный металл быстро нагревает поверхность полости при впрыске. Сразу после этого внутренние линии охлаждения активно охлаждают сталь. Эти резкие колебания температуры заставляют металл бесконечно расширяться и сжиматься. На поверхности штампа неизбежно образуются микротрещины. Со временем они распространяются глубже в основной блок. Инженеры называют эту сеть трещин термопроверкой. Если его не остановить, на отлитых деталях остаются выступы. Вы должны активно управлять температурными градиентами, чтобы отсрочить эту неизбежную усталость.
Высокоскоростной расплавленный сплав действует внутри инструмента как абразивная гидроабразивная струя. Он физически смывает материал инструмента при ударе. Эта эрозия обычно происходит возле ворот и узких участков желобов, где скорость достигает максимума. Кавитация представляет собой столь же разрушительную силу. Быстрые изменения давления приводят к образованию пузырьков пара в потоке жидкого металла. Эти пузырьки резко схлопываются о стенки формы в зонах критического давления. Возникающие в результате ударные волны разрушают стальную поверхность. За тысячи циклов эрозия и кавитация изменяют критические размеры за пределы допустимых допусков.
Расплавленные сплавы часто вступают в химическую реакцию с голой инструментальной сталью. Алюминиевые сплавы особенно известны своим агрессивным поведением. Когда жидкий алюминий плотно прилипает к стенке полости, происходит пайка. Эта металлургическая связь полностью разрушает поверхность инструмента. Извлечение детали становится невероятно трудным. Выталкивающие штифты могут пробить деталь, или поверхность оторвется при открытии. Вы теряете драгоценное производственное время, останавливаясь на полировке пораженных участков. Пресс-формы для литья под давлением особенно уязвимы для пайки, если операторы применяют недостаточно смазки для штампов.
Иногда катастрофическая механическая поломка мгновенно разрушает инструмент. Сильное растрескивание полностью разрушает блок формы. Это часто является результатом чрезмерного усилия запирания, приложенного литьевым прессом. Неправильная термическая обработка также делает инструментальную сталь хрупкой. Если технические специалисты пропускают критические этапы закалки, ударная вязкость значительно снижается. Внезапный термический удар при холодном запуске может легко сломать хрупкий стержень. Сильное растрескивание немедленно останавливает производство. Вы должны обеспечить правильный выбор стали и строгую термическую обработку, чтобы предотвратить эти внезапные катастрофы.
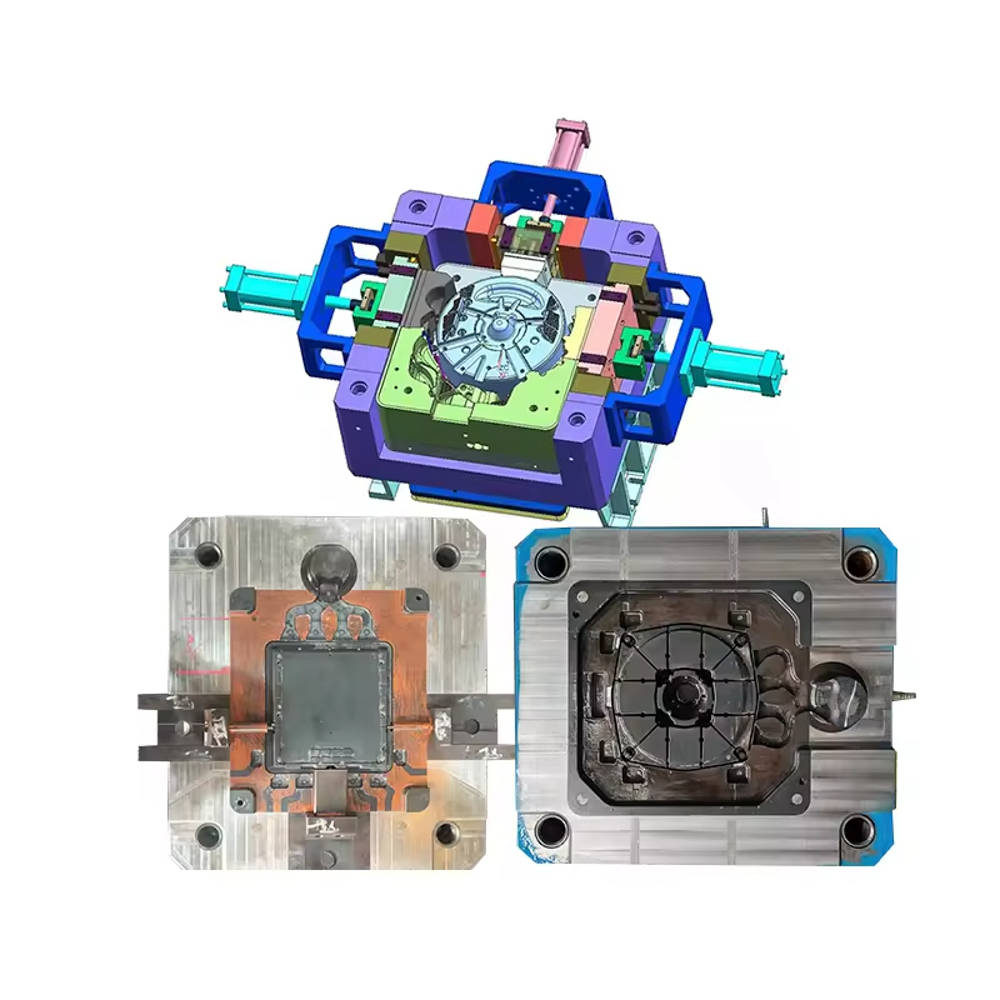
Плохой контроль температуры портит инструменты быстрее, чем любой другой эксплуатационный фактор. Плохо спроектированные каналы охлаждения создают серьезный тепловой дисбаланс. Некоторые области опасно перегреваются, в то время как другие остаются слишком прохладными. Такое неравномерное распределение температуры быстро ускоряет локализованную усталость. Недостаточный предварительный нагрев перед запуском производства также опасен. Удар холодной стали о перегретый расплавленный металл вызывает сильный тепловой удар. Операторы должны сначала прогреть инструмент до рабочей температуры. Успешный Литье под давлением полностью зависит от поддержания высокостабильного теплового равновесия.
Выход машин за пределы безопасных пределов быстро приводит к ухудшению качества инструментов. Чрезмерная скорость впрыска слишком сильно выталкивает жидкий металл в полость. Это резко увеличивает эрозию возле ворот бегуна. Несбалансированное давление наполнения вызывает локальные скачки износа. Иногда операторы усиливают давление, чтобы исправить короткий кадр. Однако это создает избыточное давление в полости и заставляет металл образовывать тонкие линии разъема. Вы должны тщательно оптимизировать профиль выстрела. Сбалансированные рабочие параметры сохраняют инструмент, обеспечивая при этом приемлемую плотность деталей.
Химический состав расплава напрямую влияет на долговечность инструмента. Изменения температуры расплава изменяют текучесть и агрессивность сплава. Чрезмерно горячий металл быстрее химически воздействует на инструментальную сталь. Кроме того, примеси сплавов вызывают серьезные проблемы во время производства. Например, низкое содержание железа в алюминиевых сплавах резко увеличивает вероятность пайки. Расплав пытается вытянуть железо прямо из стали литейной формы. Поддержание строгого металлургического контроля над вашей печью предотвращает нежелательное химическое воздействие.
Срезание углов инструментальной стали гарантирует преждевременный выход из строя. Использование стали более низкого качества с первого дня ставит под угрозу структурную целостность. Стандартная сталь H13 требует точной ковки и отпуска. Неправильная термическая обработка оставляет внутренние напряжения внутри стального блока. Это резко снижает общую ударную вязкость. Первоначально вы можете сэкономить на дешевой стали. Однако при высоких производственных нагрузках инструмент треснет гораздо раньше. Всегда указывайте сертифицированную сталь высшего сорта и требуйте соответствующую документацию по вакуумной термообработке.
Процессы под высоким давлением требуют невероятно быстрого времени цикла, чтобы оставаться прибыльными. Эти быстрые циклы требуют экстремальных скоростей впрыска. Следовательно, жидкий металл ударяется о стенки полости с огромной кинетической энергией. Это создает интенсивные, локализованные зоны износа возле ворот и полозьев. Сталь прямо напротив ворот подвергается серьезному насилию. В этих зонах высокого воздействия размывание происходит гораздо быстрее. Инженерам приходится проектировать более толстые стальные секции или использовать сменные вставные блоки в этих уязвимых точках.
Высокое давление впрыска легко проталкивает жидкий металл между половинками матрицы. Мы называем этот тонкий слой вытекшего металла. Вспышка со временем физически повреждает тонкие линии пробора. Кроме того, мигание изменяет общую площадь поверхности под давлением. Это создает чрезмерную нагрузку на стяжки станка и инструмент во время зажима. Пресса изо всех сил пытается сохранить форму закрытой. Многократные зажимы затвердевшей заусенцы полностью разрушают поверхности линии разъема.
Недостаточная вентиляция приводит к скрытым повреждениям внутри полости. Когда металл устремляется внутрь, он сжимает окружающий воздух внутри. Если этот газ не может выйти, он мгновенно перегревается. Эти захваченные газы создают локальные микровзрывы на стальной стене. Это явление физически ухудшает поверхность полости с течением времени. В результате образуются крошечные ямки, которые со временем перерастают в более крупные косметические дефекты. Надлежащие вакуумные системы и правильно расположенные охлаждающие вентиляционные отверстия устраняют это разрушительное удержание газа.
Вы можете защитить уязвимые поверхности, используя передовые технологии обработки поверхностей. Нанесение покрытий методом физического осаждения из паровой фазы (PVD) значительно продлевает срок службы инструмента. Обработка азотированием или нитроцементацией упрочняет внешний стальной слой. Эти процессы создают надежный физический барьер против пайки и термического удара. Они предотвращают непосредственное соприкосновение расплавленного сплава с голой сталью. Хотя покрытия увеличивают первоначальные затраты, они обеспечивают огромную отдачу от инвестиций. Они значительно сокращают время простоя полировки и задерживают формирование термопроверки.
Стратегическое управление температурным режимом требует высокооптимизированных систем охлаждения. Традиционные прямолинейные каналы охлаждения часто не пропускают критические горячие точки. Сегодня инженеры используют методы конформного охлаждения. Они используют 3D-печать металлом для создания линий охлаждения, которые идеально повторяют контуры полости. Это полностью исключает тепловые точки. Равномерное охлаждение предотвращает неравномерное расширение и сжатие. Это непосредственно смягчает основную причину термической усталости. Правильно расположенные каналы поддерживают безопасную и стабильную рабочую температуру всего инструмента.
Базовые эксплуатационные требования не подлежат обсуждению для обеспечения длительного срока службы инструмента. Ваша команда должна выполнять обязательные процедуры предварительного разогрева перед каждым забегом. Категорически запрещается попадание холодного оружия в жидкий металл. Техники должны наносить смазку штампов точно и равномерно. Чрезмерное распыление приводит к слишком сильному охлаждению инструмента, а недостаточное распыление приводит к пайке. Кроме того, операторы должны тщательно контролировать скорость охлаждения во время остановок. Быстрое охлаждение горячего инструмента приводит к внезапному сжатию и сильному растрескиванию. Строгие СОПы ежедневно защищают ваши инструментальные активы.
Вы не можете запустить инструмент, пока он не сломается. Регулярное профилактическое обслуживание абсолютно необходимо. Инженеры должны планировать регулярные интервалы отпуска для снятия напряжения. Нагрев инструмента в печи снимает накопившиеся эксплуатационные напряжения. Ультразвуковая очистка удаляет твердую накипь из скрытых каналов охлаждения. Регулярные проверки размеров помогают выявить микротрещины до того, как произойдет катастрофический отказ. Мы рекомендуем тщательно отслеживать каждое действие по техническому обслуживанию, чтобы точно прогнозировать окончание срока службы.
Таблица: Рекомендуемые интервалы профилактического технического обслуживания
Деятельность по техническому обслуживанию |
Частота (количество кадров) |
Основная цель |
|---|---|---|
Визуальный осмотр и полировка |
Каждые 10 000 выстрелов |
Удалите мелкие пайки и проверьте раннюю термопроверку. |
Очистка канала охлаждения от накипи |
Каждые 25 000 выстрелов |
Восстановите оптимальные показатели теплопередачи внутри инструмента. |
Снятие стресса (закаливание) |
Каждые 50 000 выстрелов |
Ослабьте внутреннее напряжение стали, чтобы предотвратить сильное растрескивание. |
Полный демонтаж инструмента |
Каждые 100 000 выстрелов |
Замените изношенные штифты, осмотрите стержневые блоки и измерьте размеры. |
Компетентный поставщик подтверждает свою инженерную подготовку, прежде чем резать сталь. Вы должны заранее оценить, используют ли они программное обеспечение для анализа текучести пресс-форм. Такие инструменты, как MAGMASOFT, точно прогнозируют температурное поведение. Они имитируют точную схему заполнения жидким металлом. Это позволяет инженерам виртуально оптимизировать конструкцию ворот и расположение вентиляционных отверстий. Обнаружение горячих точек на этапе проектирования для производства (DFM) позволяет впоследствии сэкономить тысячи долларов. Настаивайте на просмотре этих отчетов о моделировании, прежде чем утверждать сборки инструмента.
Соглашения об уровне обслуживания (SLA) должны четко определять долговечность инструментов. Определите в их контракте, что именно представляет собой «гарантированное количество выстрелов». Необходимо уточнить, кто несет расходы по текущему техническому обслуживанию. Опишите, кто платит за полную замену, если инструмент преждевременно выйдет из строя. Прозрачные поставщики берут на себя ответственность за инструменты, которые они используют. Они не прячутся за расплывчатыми положениями об износе. Четкое соглашение об уровне обслуживания защищает как покупателя, так и производителя от непредвиденных споров.
Производители высшего уровня напрямую связывают качество деталей с исправностью инструмента. Они связывают рост количества дефектов с причинами технического обслуживания. Например, повышенная вспышка указывает на износ линии разъема. Размерный дрейф сигнализирует об эрозии штифта сердечника. Когда контроль качества выявляет эти проблемы, группы технического обслуживания должны немедленно вмешаться. Оцените, насколько легко поставщик передает эти данные между отделами. В отключенном цехе будет работать разлагающийся инструмент до тех пор, пока не будут произведены полностью бракованные детали.
Вам необходим структурированный подход к оценке потенциальных партнеров. Используйте этот логический контрольный список для тщательной проверки своих возможностей управления инструментами:
Требуйте подтверждения регулярных журналов обслуживания для снятия стресса для активных проектов.
Проверьте стандартные марки инструментальной стали и запросите сертификаты на материалы.
Проверьте свою технологию нанесения смазки на штампы на предмет согласованности и автоматизации.
Просмотрите протоколы очистки воды, чтобы обеспечить чистоту линий охлаждения.
Проверьте их возможности собственного ремонта, включая сварку и обработку на станках с ЧПУ.
Поставщики, которые соответствуют этому контрольному списку, с гораздо меньшей вероятностью преждевременно испортят ваши инструменты.
Повреждение формы для литья под давлением редко является случайным явлением. Это в значительной степени предсказуемо и полностью предотвратимо благодаря тщательному проектированию. Контролируя параметры процесса и обеспечивая строгое техническое обслуживание, вы значительно продлеваете срок службы инструментов. Вы должны отказаться от мышления «наименьших первоначальных затрат на инструменты». Вместо этого сосредоточьтесь исключительно на долгосрочной ценности и эксплуатационной надежности. Дешевая оснастка часто приводит к массовым простоям и частым ремонтам. Если принять во внимание регулярное техническое обслуживание и гарантированное время безотказной работы, финансовые результаты будут гораздо лучше. Мы призываем вас активно действовать на основе этих идей. Запросите у потенциальных поставщиков подробные соглашения об уровне обслуживания. Попросите их провести комплексный аудит DFM ваших текущих конструкций деталей. Прежде чем подписывать какие-либо производственные контракты, проверьте их опыт управления пресс-формами.
Ответ: Стандартная алюминиевая форма для литья под давлением обычно выдерживает от 50 000 до 100 000 выстрелов. Однако этот срок службы сильно варьируется в зависимости от геометрии детали, качества стали и процедур технического обслуживания. Высококачественная сталь H13 при правильной обработке поверхности может выдержать более 100 000 выстрелов, а изделия сложной геометрии с тонкими стенками разрушаются быстрее.
О: Да, незначительную проверку тепла можно временно устранить. При более глубоких трещинах технические специалисты могут заварить и повторно обработать пораженный участок. Однако это временные исправления. Как только сталь достигнет предела термической усталости, термопроверка быстро возобновится, что сделает неизбежным полную замену инструмента.
Ответ: Предварительный нагрев уменьшает разницу температур между окружающей инструментальной сталью и поступающим расплавленным металлом. Если расплавленный сплав попадает на холодную сталь, это вызывает сильный тепловой удар. Предварительный нагрев строго предотвращает преждевременное растрескивание и снижает раннюю термическую усталость.
О: Это зависит от Соглашения об уровне обслуживания (SLA). Обычно производитель покрывает плановое техническое обслуживание и ремонт в течение гарантийного срока службы. Как только срок службы инструмента превышает договорной срок, клиент обычно платит за замену формы. Всегда уточняйте эти условия до начала производства.
