
Просмотры: 0 Автор: Редактор сайта Время публикации: 5 ноября 2026 г. Происхождение: Сайт


Самый высокий барьер для входа в металлургическое производство всегда сводится к одному критическому препятствию. Вы должны заранее обосновать огромные капитальные затраты, необходимые для первоначального оснащения. Инженеры сталкиваются с огромным давлением, чтобы получить правильные предварительные проекты с первого раза. Плохо оптимизированная геометрия деталей быстро приводит к преждевременному износу пресс-формы и неприемлемо высокому проценту дефектов. Они неизбежно вынуждают команды инженеров проводить дорогостоящие и трудоемкие модификации инструментов непосредственно перед запуском. Каждая незначительная геометрическая оплошность увеличивает ваши текущие производственные затраты в геометрической прогрессии. Применение строгих принципов проектирования для технологичности (DFM) на раннем этапе предотвращает эту дорогостоящую доработку и значительно оптимизирует время цикла. Это гарантирует предсказуемый переход от ранних прототипов к устойчивому крупносерийному производству. Теперь мы рассмотрим основные правила геометрии, динамику воздействия материалов и стратегии оценки поставщиков, чтобы оптимизировать вашу следующую крупную производственную инициативу.
Постоянная толщина стенок и соответствующие углы уклона являются основой для жизнеспособных форм для литья под давлением.
Термическая динамика и течение металла определяют целостность детали; Стратегическое использование ребер и радиусов предотвращает пористость и разрушение конструкции.
Выбор материала (алюминий, цинк, магний) напрямую влияет на необходимое давление впрыска, время цикла и общий срок службы форм для литья под давлением.
Выбор партнера-производителя требует оценки его собственных инструментов, протоколов обеспечения качества и рабочих процессов пересмотра.
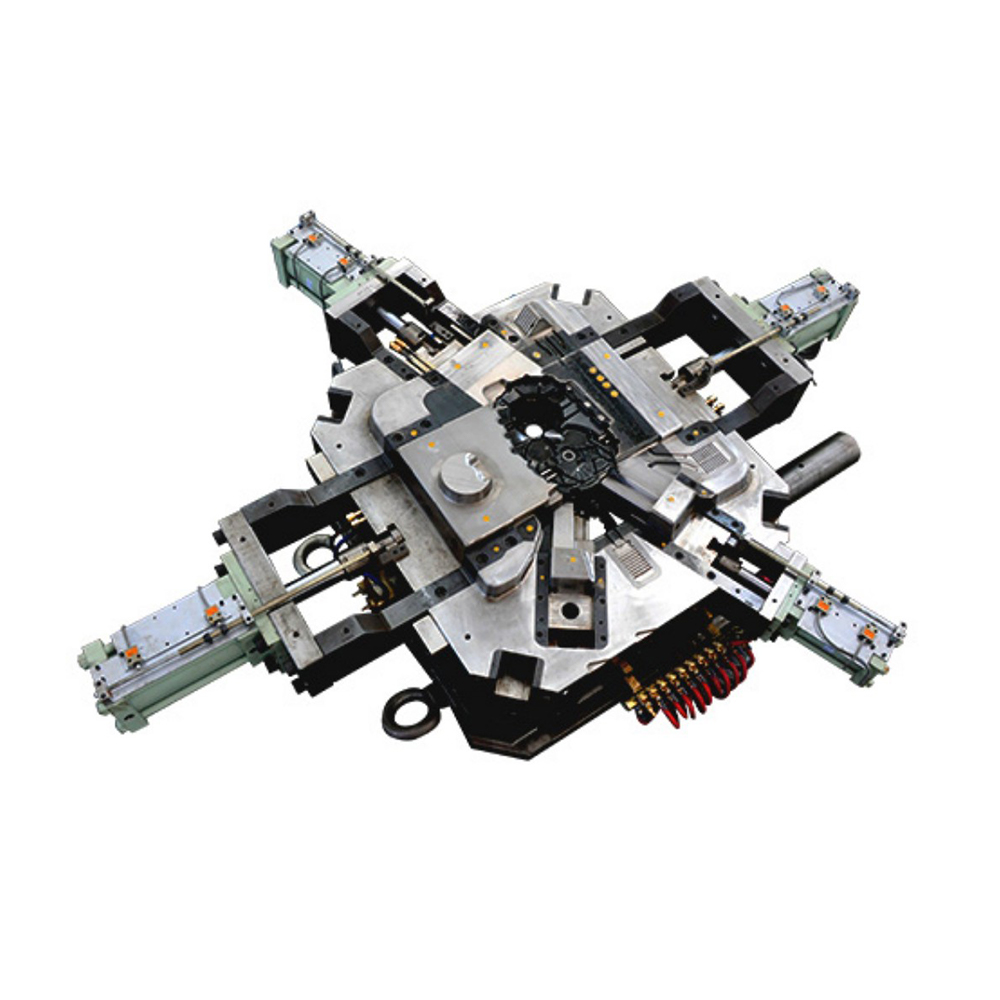
Геометрия диктует экономику производства. Детали сложной формы значительно увеличивают ваши первоначальные капитальные затраты (CapEx). Для подрезов и сложных линий разъема требуются специальные механические механизмы. Производители используют многоскользящие формы или боковые формы для формирования этих сложных деталей. Эти движущиеся компоненты экспоненциально увеличивают ваши затраты на инструменты. Простой инструмент с двумя пластинами стоит значительно дешевле, чем его сложный многоползуновый эквивалент. Более простая геометрия позволяет вашей команде по закупкам легко контролировать первоначальные бюджеты на инструменты. Кроме того, механические ползунки со временем изнашиваются. Они требуют точного выравнивания, чтобы предотвратить образование заусенцев вдоль линии разъема.
Время цикла напрямую влияет на рентабельность производства. Оптимальная конструкция детали значительно сокращает время охлаждения внутри полости. Более быстрое охлаждение позволяет операторам станков производить больше единиц продукции в час. Эта скорость напрямую снижает стоимость единицы продукции в массовом масштабе. Эффективное управление температурным режимом обеспечивает бесперебойную работу производства. Громоздкие конструкции удерживают тепло внутри стального сердечника. Это захваченное тепло заставляет литьевую машину остановиться. Он ждет полного затвердевания самой толстой металлической секции. Вы теряете ценные производственные секунды в течение каждого цикла.
Частота технического обслуживания определяет общий срок службы инструмента. Острые углы и чрезмерное давление впрыска ускоряют термическую усталость. Эта постоянная усталость часто проявляется в виде сильного перегрева вашего тела. Формы для литья под давлением . При термопроверке на поверхности инструментальной стали появляются микроскопические трещины. Эти мелкие трещины передаются непосредственно на отлитые детали, портя косметический вид. Создание более плавных переходов значительно продлевает срок службы пресс-формы. Это сокращает дорогостоящее время простоя при обслуживании. Регулярный ремонт полировки и сварки быстро истощает бюджет на техническое обслуживание при больших объемах работ.
Инженеры должны придерживаться строгих геометрических правил. Вы обеспечиваете предсказуемый поток металла, следуя установленным принципам DFM. Раннее соблюдение требований предотвращает серьезные производственные проблемы в дальнейшем.
Единообразие остается вашим наиболее важным базовым параметром. Стандартное практическое правило: поддерживайте постоянную толщину по всей детали. Такая консистенция обеспечивает равномерное охлаждение и текучесть металла по всей полости. Переходы между толстыми и тонкими срезами вызывают серьезные проблемы с качеством. Они вызывают неравномерную усадку во время фазы быстрого охлаждения. Эта локализованная усадка обычно приводит к короблению детали. Это также способствует образованию серьезных внутренних пустот. Тонкие срезы быстро замерзают внутри полости. Толстые секции остаются расплавленными гораздо дольше. Замерзающий металл вытягивает материал из еще расплавленных участков. Это сильное тянущее действие разрывает внутреннюю микроструктуру.
Вы должны спроектировать соответствующие углы уклона для всех вертикальных стен. Они по-прежнему совершенно необходимы для чистого выброса деталей. Правильная тяга предотвращает истирание полированных стальных поверхностей. Это полностью позволяет избежать серьезного повреждения вашего Формы для литья под давлением после выталкивания. Отраслевые стандарты обычно рекомендуют уклон от 1° до 3°. Точный угол сильно зависит от типа материала. Это также зависит от общей глубины полости формы. Внутренние стенки чрезвычайно плотно сжимают остывающую сталь. Металл естественным образом сжимается внутрь на внутренних штырях сердечника. Поэтому внутренние стены требуют значительно большего угла уклона, чем наружные стены.
Никогда не оставляйте острые внутренние углы под углом 90 градусов в окончательном файле САПР. Щедрые галтели активно смягчают экстремальные концентрации стресса. Они защищают как готовую отлитую деталь, так и саму дорогостоящую оснастку. Гладкие радиусы способствуют более плавному течению расплавленного металла. Жидкий металл агрессивно воздействует на острые стальные углы под высоким давлением. Это вызывает преждевременную эрозию и вымывание стали. Добавление радиусов мгновенно улучшает структурную целостность вашего продукта.
Особенность |
Стандартное руководство |
Основной риск несоблюдения требований |
|---|---|---|
Толщина стены |
1,5–3,0 мм (постоянный) |
Неравномерная усадка, сильное коробление, внутренние пустоты. |
Углы уклона (внешние) |
1° - 2° минимум |
Залипание детали, истирание поверхности, следы от штифта выталкивателя. |
Углы уклона (внутренние) |
2° - 3° минимум |
Застревание стержня, повреждение пресс-формы при выталкивании. |
Внутренние радиусы |
Мин. 1,0 мм (соответствует толщине стенки) |
Растрескивание под напряжением, турбулентное течение металла, эрозия штампа. |
Плохая геометрия практически гарантирует физические дефекты. Вы можете устранить большинство структурных дефектов, прежде чем резать сталь. Прогнозируемые корректировки конструкции экономят бесчисленное количество инженерных часов и предотвращают задержки запуска.
Области с тяжелыми массами легко улавливают охлаждающие газы. Они также страдают от сильной локализованной усадки. Захват газа приводит к появлению микроскопических пустот внутри готового компонента. Турбулентный поток металла буквально сворачивает воздух в расплавленную смесь. Усадочная пористость нарушает структурную целостность тяжелых секций. Для решения этой конкретной проблемы вам следует использовать стратегическое ядро. Удаление керна предполагает размещение постоянных стальных штифтов внутри полости. Эти штифты удаляют ненужную массу с толстых секций. Вы экономите объем материала, радикально улучшая плотность деталей. Вы избегаете ненужного добавления солидного объема.
Часто требуется дополнительная структурная целостность для удовлетворения требований к нагрузкам. Не добивайтесь этого, просто утолщая основные стены. Вместо этого вам следует добавить хорошо продуманные ребра и выступы. Ребра повышают жесткость конструкции без увеличения общего времени цикла. Вы должны внимательно следить за своими конкретными геометрическими пределами. Толщина ребра никогда не должна превышать 70-80% толщины прилегающей к нему стенки. Если он станет толще, вы неизбежно увидите видимые вмятины. Эти впадины полностью разрушают противоположную косметическую поверхность. Кроме того, вам следует пересекать ребра под разными углами. Избегайте создания массивных тепловых узлов, в которых одновременно пересекаются несколько тяжелых ребер.
Выбор сплава меняет все в вашей конкретной производственной среде. Свойства материала определяют тепловую динамику и необходимое оборудование. Они также точно определяют, как долго ваш инструмент выдержит сильное давление.
Алюминиевые сплавы (например, A380, A360): Алюминий обеспечивает невероятно высокую стабильность размеров. Он может похвастаться отличным соотношением прочности к весу и подходит для самых требовательных структурных применений. Инженеры широко используют A380 для сложных автомобильных и аэрокосмических компонентов. Однако это существенно влияет на вашу инструментальную среду. Алюминий требует прочной холодильной камеры литья под давлением . Процессы Более высокие температуры плавления подвергают стальные инструменты экстремальным тепловым нагрузкам. Этот постоянный термический удар разрушает формы гораздо быстрее, чем более мягкие сплавы. Вы должны заранее запланировать более частое обслуживание и замену инструментов.
Цинковые сплавы (например, Замак): Цинк обеспечивает поистине исключительную пластичность и ударопрочность. Это идеальный выбор для сложных тонкостенных конструкций. Цинк полностью зависит от эффективных процессов производства в горячей камере. Его значительно более низкая температура плавления дает огромное производственное преимущество. Эта более низкая рабочая температура значительно продлевает срок службы ваших форм. Это существенно снижает требования к текущему техническому обслуживанию инструмента. Вы также можете добиться гораздо более жестких механических допусков, используя стандартные сплавы Zamak.
Магний: Магний является самым легким из доступных конструкционных металлов. Он также обеспечивает превосходную обрабатываемость для операций вторичной постобработки. Однако магний требует узкоспециализированных протоколов обращения. Вы должны тщательно настроить параметры инструмента. По-прежнему жизненно важно контролировать его высокую реакционную способность и риски быстрого окисления. Магний невероятно быстро остывает внутри полости формы. Для полного заполнения сложных полостей до затвердевания требуется сверхвысокая скорость впрыска.
Вы не сможете создать безупречный дизайн продукта без высококвалифицированного поставщика. Выбор партнера абсолютно определяет ваш конечный производственный успех. Прежде чем выдавать заказы на поставку, вы должны тщательно проверить их технические возможности.
Всегда тщательно оценивайте внутреннюю инструментальную инфраструктуру поставщика. Опытные партнеры проектируют, обрабатывают и обслуживают свои формы полностью самостоятельно. Они используют собственные прецизионные фрезерные станки с ЧПУ и электроэрозионные станки. Эта внутренняя возможность обеспечивает строгую подотчетность поставщиков по всем направлениям. Это также гарантирует гораздо более быстрые циклы инженерных изменений. Если инструмент ломается или требует регулировки, его немедленно чинят на месте. Вам не придется неделями ждать, пока зарубежный производитель инструментов доставит запасные части.
Никогда не пропускайте предварительный анализ текучести пресс-формы. Ищите партнеров, активно использующих современное программное обеспечение для компьютерного моделирования. Они используют его для точного прогнозирования зон пористости высокого риска. Они оптимизируют точное размещение ворот и направляющих в цифровом виде. Эта критическая проверка происходит задолго до того, как начинают резать дорогую инструментальную сталь. Моделирование полностью исключает догадки из процесса проектирования. Он научно подтверждает ваш выбор DFM с использованием строгой термодинамической физики.
Проверьте их оборудование для физического контроля во время аудита вашего предприятия. Ищите автоматизированные координатно-измерительные машины (КИМ) на их заводе. Требуются возможности рентгеновского контроля для последовательной проверки скрытых внутренних пустот. Обеспечьте строгое соблюдение как минимум стандартов ISO 9001. Если применимо, спросите о конкретных стандартах соответствия требованиям IATF для аэрокосмической отрасли или автомобилестроения. Надежные системы качества активно предотвращают попадание дефектных деталей на линию окончательной сборки.
Надежные партнеры работают с полной инженерной прозрачностью. Они предоставляют очень подробный отчет об отзывах DFM вместе с ответом на запрос предложения. Они немедленно выявят потенциальные геометрические риски. Они обнаруживают производственные проблемы, спрятанные глубоко в исходных файлах САПР. Надежный поставщик мгновенно предлагает практические улучшения конструкции. Они никогда не цитируют слепо фундаментально ошибочный дизайн только для того, чтобы выиграть ваш первоначальный бизнес.
Успешное литье под давлением всегда требует тонкого инженерного баланса. Вы должны тщательно объединить жесткие требования к целостности конструкции с геометрией, удобной для формования. Игнорирование мелких деталей конструкции гарантирует серьезные задержки в производстве.
Проверьте свои текущие файлы САПР, чтобы обеспечить одинаковую толщину стенок и адекватные углы уклона.
Полностью исключите острые внутренние углы, создав большие радиусы для снятия напряжений.
Оптимизируйте выбор материала, исходя из целевого времени цикла и ожидаемого срока службы инструмента.
Заранее привлеките квалифицированного партнера-производителя для комплексной оценки DFM.
Завершите создание своих 3D-моделей, используя эти строгие принципы, уже сегодня. Профессиональная консультация по инструментам сегодня предотвращает невероятно дорогостоящие задержки завтра. Прочная геометрия создает высокорентабельную производственную основу.
Ответ: Срок службы инструмента существенно зависит от выбранного материала. Примерно 100 000 выстрелов для алюминия и до 1 000 000 выстрелов для цинка, в зависимости от качества стали литейной формы и графика технического обслуживания. Надлежащее управление температурным режимом и регулярное профилактическое обслуживание со временем значительно расширят эти базовые оценки.
Ответ: Да, но для них требуются скользящие стержни или вторичная механическая обработка, что увеличивает первоначальную стоимость и сложность форм для литья под давлением. Избегайте, если это возможно. Каждый движущийся ползунок увеличивает количество точек износа и продлевает необходимое время цикла, что снижает вашу прибыль.
Ответ: Обычно толщина от 1,5 до 2,0 мм для стандартного литья алюминия, хотя при использовании современных технологий можно добиться более тонких стенок в зависимости от размера детали и сплава. Превышение пределов ниже этого порога значительно увеличивает риск холодного закрытия и неполного заполнения полостей.
Ответ: Материалы для прототипирования ведут себя иначе, чем литые металлы. Проверка DFM необходима для корректировки допусков, добавления осадки и оптимизации термических реалий процесса литья под давлением. Вы не можете просто использовать файл прототипа САПР для производства инструментов под высоким давлением.
