
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-15 Origen: Sitio


Seleccionar el material ideal para sus herramientas rara vez es solo una formalidad técnica menor. Actúa como el factor principal detrás del costo unitario, el tiempo de inactividad inesperado y la consistencia de las piezas durante la fabricación de gran volumen. Los compradores suelen centrarse mucho en la aleación fundida final, como aluminio, zinc o magnesio. Sin embargo, el acero para herramientas subyacente en realidad dicta la escalabilidad y la viabilidad financiera de todo el proceso. Sin el acero adecuado, incluso el diseño más optimizado fallará prematuramente en la fábrica. Necesita un marco de evaluación sólido para seleccionar herramientas de alto rendimiento en función de las propiedades térmicas esenciales, la vida útil proyectada y la economía general del proyecto. En esta guía, exploraremos exactamente cómo las elecciones de materias primas impactan sus series de producción. Aprenderá a identificar los mejores grados de acero para aleaciones específicas y descubrirá los riesgos ocultos de los materiales de moldes no especificados.
El acero para herramientas de primera calidad se correlaciona directamente con una mayor vida útil del molde, lo que reduce el costo amortizado por pieza en la producción de gran volumen.
La resistencia a la fatiga térmica y la tenacidad son métricas de evaluación no negociables para minimizar la 'comprobación de calor' y el costoso tiempo de inactividad.
La elección del material del molde de fundición a presión debe alinearse específicamente con el punto de fusión y la corrosividad de la aleación fundida (por ejemplo, el aluminio requiere acero de mayor calidad que el zinc).
La evaluación de un socio fabricante requiere verificar su cumplimiento de estrictos estándares de certificación de acero y tratamiento térmico (por ejemplo, especificaciones NADCA).
Si especifica un material inferior para su Moldes de fundición a presión , el impacto financiero afecta a su operación casi de inmediato. El desgaste prematuro conduce directamente a la formación de rebabas a lo largo de las líneas de separación de las piezas. Luego deberá dedicar horas de trabajo adicionales a las operaciones de recorte secundarias. El tiempo de inactividad por mantenimiento no planificado también aumenta significativamente. Cada hora que su máquina permanece inactiva, sus costos generales se multiplican. Las herramientas deficientes se degradan rápidamente bajo presión. Esto obliga a sus técnicos a estar en un modo de resolución de problemas constante en lugar de una producción constante.
La inversión inicial en herramientas premium rinde enormemente gracias a las economías de escala. Supongamos que elige aceros para herramientas premium H13 o aceros patentados para sus troqueles. Al principio, la factura de las herramientas parece elevada. Sin embargo, esta inversión produce un costo por pieza exponencialmente menor en tiradas de 50.000 a 100.000 disparos. Las matemáticas se vuelven innegables una vez que se calcula el costo amortizado a lo largo de un ciclo de producción largo. Un troquel fabricado con materiales de primera calidad permanece en la prensa por más tiempo. Requiere menos intervenciones y produce piezas utilizables de forma consistente.
La estabilidad del material equivale a la previsibilidad del rendimiento. Usted confía en la precisión dimensional y el estricto cumplimiento de las tolerancias durante los procesos continuos. Esto es absolutamente fundamental para el cumplimiento en los sectores automovilístico y aeroespacial. El acero de primera calidad resiste la expansión térmica y los cambios estructurales. Por lo tanto, la pieza número 10.000 coincide perfectamente con la pieza número uno. Cuando sus herramientas mantienen su forma, su tasa de rechazo cae en picado. Puede enviar pedidos a tiempo con confianza.
El estándar de la industria sigue siendo el acero para herramientas H13. Ofrece un equilibrio altamente confiable entre dureza roja, tenacidad y resistencia a la fatiga térmica. Los fabricantes confían en él principalmente para operaciones estándar con aluminio y magnesio. Funciona de manera confiable bajo cargas térmicas típicas. El H13 domina el mercado porque responde excepcionalmente bien al tratamiento térmico. Obtiene una cavidad versátil y duradera capaz de manejar diseños de piezas moderadamente complejos.
Algunos proyectos exigen mucho más de las herramientas. Es posible que necesite Dievar u Orvar Supreme cuando las aplicaciones requieran una vida útil prolongada de las herramientas. Estos aceros de primera calidad destacan cuando se funden geometrías muy complejas. También ofrecen una resistencia superior al agrietamiento grave. Las variantes de alta aleación cuestan más inicialmente, pero soportan ciclos de estrés intensos mucho mejor que los grados estándar. Los recomendamos para componentes estructurales de automoción. Garantizan que el troquel sobreviva las presiones extremas necesarias para rellenar diseños de paredes delgadas.
Debemos establecer limitaciones claras con respecto a las opciones de nivel inferior. Utilice P20 y aceros similares de baja aleación sólo para aleaciones de bajo punto de fusión como el zinc. También funcionan adecuadamente para la creación de prototipos a corto plazo. Si intentas correr Fundición a presión para aluminio en una matriz P20, el calor destruirá la cavidad casi instantáneamente. Conocer estos límites materiales evita que el comprador se arrepienta gravemente. Debe hacer coincidir el grado del acero exactamente con las demandas térmicas de su aleación fundida específica.
Categoría de grado de acero |
Aleaciones fundidas primarias |
Ventajas clave |
Mejor escenario de aplicación |
|---|---|---|---|
Acero para herramientas H13 |
Aluminio, Magnesio |
Excelente resistencia a la fatiga térmica, tenacidad equilibrada. |
Tiradas de producción estándar de volumen medio a alto. |
Premium/alta aleación (p. ej., Dievar) |
Aluminio, aleaciones de alta temperatura |
Resistencia superior al agrietamiento grave y al agrietamiento por calor. |
Geometrías complejas, piezas estructurales, volumen ultraalto. |
P20 / Aleación inferior |
zinc, plomo |
Altamente mecanizable, menor coste de materia prima. |
Aleaciones de bajo punto de fusión o procesos rápidos de creación de prototipos. |
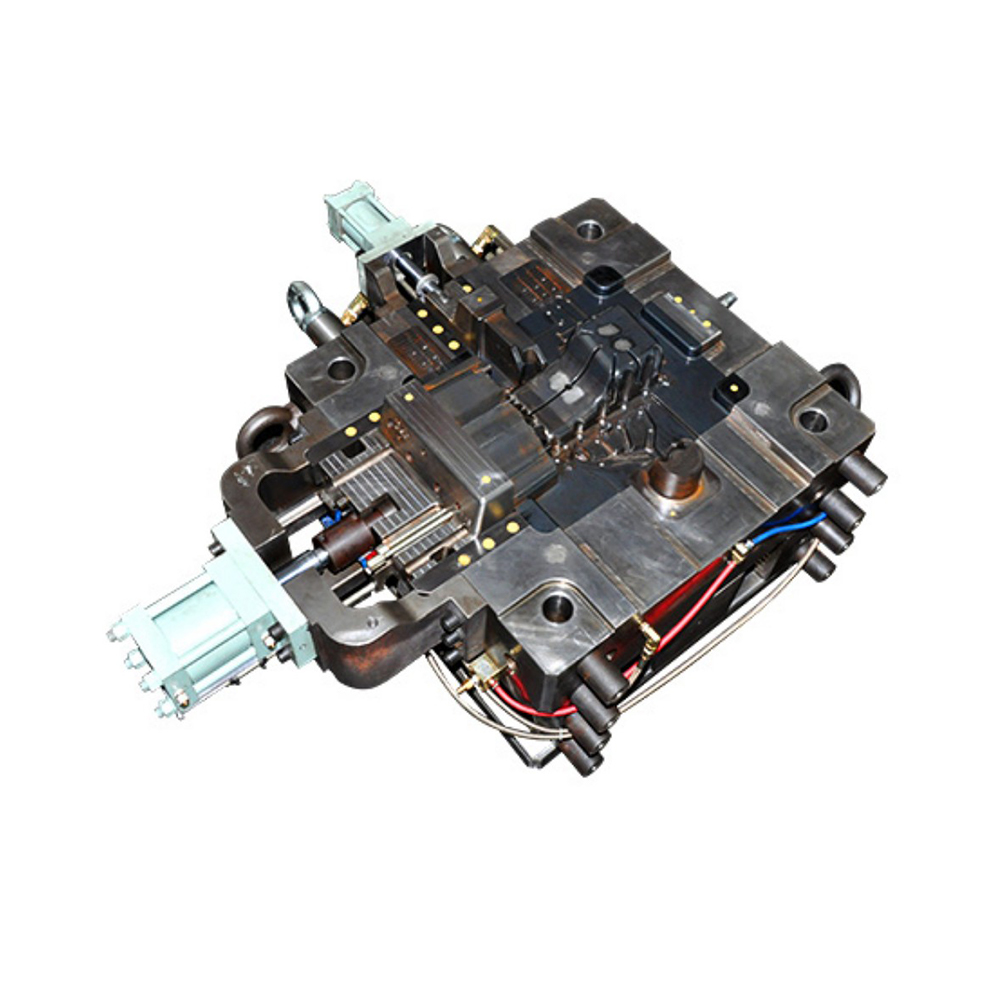
Estos moldes soportan choques térmicos continuos y severos. El metal fundido se dispara hacia la cavidad, aumentando la temperatura al instante. Inmediatamente después siguen pulverizaciones de enfriamiento rápido. Este ciclo provoca una violenta expansión y contracción a través de la superficie de la cavidad. Evaluamos la capacidad de un material para resistir las grietas resultantes de la red superficial, lo que comúnmente se conoce como 'comprobación por calor'. Un material de alta calidad absorbe este choque térmico de manera eficiente. Retrasa la aparición de estas microfisuras a lo largo de miles de ciclos de producción.
Para evaluar con precisión la resistencia a la fatiga térmica, los ingenieros suelen seguir pasos de diagnóstico específicos:
Analizar la pureza microestructural y las propiedades isotrópicas del acero en bruto.
Calcule el delta de temperatura esperado entre las fases de inyección y enfriamiento.
Revise los datos históricos de recuento de disparos para el grado de acero elegido bajo cargas térmicas similares.
Determine si el diseño del canal de enfriamiento soportará adecuadamente la tasa de transferencia térmica del acero.
El metal fundido ingresa a la cavidad bajo una presión de inyección extrema. El molde debe mantener la integridad estructural sin deformación alguna. Si el acero carece de límite elástico a alta temperatura, las paredes de la cavidad se doblarán o deformarán. Esto arruina directamente las dimensiones de su pieza. Necesita acero diseñado específicamente para mantener su forma rígida a temperaturas de funcionamiento superiores a 400 °C. Los aceros al carbono estándar se ablandan a estas temperaturas. Los aceros para herramientas de primera calidad mantienen su dureza precisamente cuando la presión alcanza su punto máximo.
El aluminio líquido actúa como un poderoso solvente. Interactúa química y físicamente con las paredes de la cavidad durante la inyección. Sin las precauciones adecuadas, el metal fundido literalmente se suelda al acero. Debe especificar aleaciones específicas para resistir esta agresiva erosión. También recomendamos encarecidamente tratamientos superficiales específicos. La nitruración crea una capa de barrera endurecida en la superficie de la cavidad. Esta barrera previene eficazmente la soldadura y prolonga espectacularmente la vida útil del troquel. Mantiene las superficies de la pieza lisas y limpias.
Incluso la mejor materia prima fallará sin un tratamiento térmico preciso. Debe verificar los protocolos certificados de tratamiento térmico al vacío. Un templado inadecuado deja el acero demasiado quebradizo o demasiado blando. A menudo vemos acero de primer nivel arruinado por completo debido a procesos de endurecimiento apresurados. El acero debe someterse a una austenización controlada, seguida de un enfriamiento rápido y múltiples ciclos de revenido. Pregunte siempre a su proveedor por sus tablas de procesamiento térmico. Esta documentación demuestra que manejaron correctamente la costosa materia prima.
A veces, el acero en bruto necesita ayuda adicional para sobrevivir en entornos hostiles. Especificamos recubrimientos de superficie adicionales para mejorar los beneficios básicos. La deposición física de vapor (PVD) o la nitruración especializada pueden mejorar drásticamente la resistencia al desgaste. Debe solicitar estos recubrimientos al fundir aleaciones altamente abrasivas. También ayudan a la hora de apuntar a recuentos de tiros ultra altos. La ingeniería de superficies proporciona un escudo crítico contra la fricción continua del metal inyectado. Reduce la frecuencia de pulidos necesarios.
Seamos perfectamente transparentes en cuanto al mantenimiento. Los materiales de primera calidad aún requieren cuidados de rutina para alcanzar su máxima vida útil. Si un proveedor afirma que un troquel no necesita mantenimiento, lo está engañando. Debe exigir un programa de mantenimiento estricto.
Programe procedimientos de rutina para aliviar el estrés cada 10 000 a 20 000 inyecciones.
Realice una limpieza ultrasónica periódica para eliminar los lubricantes y los residuos acumulados.
Inspeccione los canales de enfriamiento para detectar acumulación de sarro para mantener una transferencia térmica óptima.
Realice un micropulido para eliminar los primeros signos de soldadura antes de que empeoren.
Nunca asuma que está obteniendo acero para herramientas genuino de primera calidad por defecto. Siempre aconseje a su equipo de adquisiciones que solicite certificaciones de materiales. Algunos proveedores intentan sustituirlos por equivalentes de bajo costo para aumentar sus márgenes. Un informe de prueba de fábrica certificado demuestra que está obteniendo la química exacta por la que pagó. Verifica la presencia de elementos de aleación vitales como molibdeno y vanadio. El acero genuino garantiza un rendimiento predecible. El acero falsificado o de baja calidad introduce un riesgo enorme en su cadena de suministro.
Instruimos a los evaluadores para que busquen el cumplimiento estricto de los estándares industriales establecidos. La Asociación Norteamericana de Fundición a Presión (NADCA) establece aquí la referencia mundial. Sus especificaciones garantizan que el acero cumpla con los requisitos exactos de tenacidad y microestructura. Busque específicamente el cumplimiento de NADCA 207 o estándares internacionales equivalentes. Un proveedor que se adhiera a estas directrices demuestra una profunda competencia técnica. Entienden exactamente cómo la estructura metalúrgica determina el rendimiento final de las herramientas en el taller.
Necesita un marco claro para la rendición de cuentas en relación con los fracasos. Pregunte a los proveedores quién corre con el coste financiero de la reparación si el troquel falla prematuramente. Un socio fiable garantiza por adelantado un número de disparos específico. Si la herramienta se agrieta antes de alcanzar ese número, deberían cubrir el reemplazo o la reparación en su totalidad. Obtenga esta garantía por escrito antes de firmar el contrato. Las políticas de reemplazo claras protegen su inversión y mantienen seguro su cronograma de producción.
Los beneficios finales del proceso (velocidad rápida, alta precisión y bajo costo unitario) dependen completamente de la calidad de las herramientas. No se puede lograr la máxima eficiencia de fabricación utilizando acero de calidad inferior. Cada decisión tomada durante la fase de selección de materiales repercute en todo el ciclo de vida de producción. Las herramientas de alta calidad garantizan rendimientos predecibles y protegen sus márgenes de beneficio frente a tiempos de inactividad imprevistos.
Recomendamos encarecidamente a los responsables de la toma de decisiones que prioricen la longevidad de las herramientas sobre los costos de facturación iniciales al evaluar las cotizaciones de proyectos. Una herramienta más barata inevitablemente le costará mucho más en mantenimiento no planificado y piezas rechazadas. Evaluar a los proveedores en función de su cumplimiento de rigurosos estándares metalúrgicos.
Le animamos a enviar sus archivos CAD 3D a nuestro equipo de ingeniería hoy. Proporcionamos una revisión integral del Diseño para la Fabricación (DFM) y una consulta sobre herramientas completamente transparente. Permítanos ayudarle a seleccionar el grado de acero exacto necesario para maximizar su próxima producción de gran volumen.
R: La vida útil depende en gran medida de la aleación fundida y del mantenimiento de rutina. En el caso del aluminio, un troquel H13 en buen estado suele durar entre 80.000 y 120.000 disparos. Las aplicaciones de zinc funcionan mucho más frías, lo que permite que el mismo acero supere fácilmente el millón de inyecciones. Los tratamientos adecuados para aliviar el estrés a intervalos regulares maximizarán el recuento final de inyecciones.
R: El aluminio tiene un punto de fusión significativamente más alto y es altamente corrosivo para el acero. Esta naturaleza agresiva requiere aceros para herramientas de primera calidad y tratamientos térmicos al vacío avanzados. El zinc se funde a una temperatura más baja, lo que permite a los fabricantes utilizar aceros menos costosos y de menor aleación, como el P20, sin correr el riesgo de una degradación prematura de la cavidad.
R: Muchos problemas menores se pueden solucionar fácilmente. A menudo utilizamos soldadura láser o instalamos insertos de repuesto para desgaste localizado. Sin embargo, si se produce una fatiga térmica severa o un agrietamiento profundo y grave en el bloque principal, el reemplazo se convierte en la decisión comercial más segura. Parchar una herramienta muy degradada a menudo conduce a cambios dimensionales inaceptables.
