
Просмотры: 0 Автор: Редактор сайта Время публикации: 15.10.2026 Происхождение: Сайт


Выбор идеального материала для ваших инструментов редко бывает простой технической формальностью. Он действует как основной фактор, определяющий себестоимость единицы продукции, непредвиденные простои и стабильность деталей при крупносерийном производстве. Покупатели часто уделяют большое внимание конечному отлитому сплаву, например алюминию, цинку или магнию. Однако базовая инструментальная сталь фактически определяет масштабируемость и финансовую жизнеспособность всего процесса. Без подходящей стали даже самая оптимизированная конструкция преждевременно выйдет из строя в заводских условиях. Вам нужна надежная система оценки для выбора высокопроизводительного инструмента на основе основных тепловых свойств, прогнозируемого срока службы и общей экономики проекта. В этом руководстве мы подробно рассмотрим, как выбор сырья влияет на ваше производство. Вы научитесь определять лучшие марки стали для конкретных сплавов и раскрывать скрытые риски, связанные с нестандартными материалами форм.
Инструментальная сталь премиум-класса напрямую влияет на увеличение срока службы пресс-формы, снижая амортизированную стоимость детали при крупносерийном производстве.
Сопротивление термической усталости и прочность являются непреложными показателями оценки, позволяющими свести к минимуму «тепловую проверку» и дорогостоящие простои.
Выбор материала формы для литья под давлением должен учитывать температуру плавления и коррозионную активность литого сплава (например, для алюминия требуется сталь более высокого качества, чем для цинка).
Оценка партнера-производителя требует проверки его соблюдения строгих стандартов термообработки и сертификации стали (например, спецификаций NADCA).
Если вы указали некачественный материал для вашего Пресс-формы для литья под давлением , финансовые последствия практически сразу же отражаются на вашем производстве. Преждевременный износ приводит непосредственно к образованию заусенцев по линиям разъема детали. В этом случае вам придется потратить дополнительное рабочее время на вторичные операции по обрезке. Время незапланированных простоев при техническом обслуживании также значительно возрастает. Каждый час, когда ваша машина простаивает, ваши накладные расходы увеличиваются. Некачественный инструмент быстро разрушается под давлением. Это заставляет ваших технических специалистов работать в режиме постоянного устранения неполадок, а не в режиме стабильного производства.
Первоначальные инвестиции в инструменты премиум-класса окупаются за счет эффекта масштаба. Предположим, вы выбираете для своих штампов инструментальную сталь премиум-класса H13 или фирменную инструментальную сталь. На первый взгляд стоимость оснастки выглядит крутой. Однако эти инвестиции приводят к экспоненциальному снижению стоимости детали при тиражах от 50 000 до 100 000 выстрелов. Математические расчеты становятся неоспоримыми, как только вы рассчитаете амортизированную стоимость в течение длительного производственного цикла. Штамповка, изготовленная из высококачественных материалов, дольше остается в прессе. Он требует меньшего вмешательства и производит неизменно пригодные к использованию детали.
Стабильность материала означает предсказуемость выхода. Вы полагаетесь на точность размеров и строгое соблюдение допусков при непрерывной работе. Это абсолютно важно для соблюдения требований в автомобильной и аэрокосмической отраслях. Сталь премиум-класса устойчива к тепловому расширению и структурным смещениям. Таким образом, номер детали 10 000 идеально соответствует номеру первой детали. Когда ваш инструмент сохраняет свою форму, процент брака резко падает. Вы можете уверенно отправлять заказы вовремя.
Отраслевым стандартом остается инструментальная сталь H13. Он предлагает высоконадежный баланс красной твердости, ударной вязкости и сопротивления термической усталости. Производители полагаются на него в первую очередь при стандартных операциях с алюминием и магнием. Он надежно работает при типичных тепловых нагрузках. H13 доминирует на рынке, поскольку исключительно хорошо поддается термической обработке. Вы получаете универсальную и прочную полость, способную работать с деталями средней сложности.
Некоторые проекты требуют от инструментов гораздо большего. Вам могут понадобиться Dievar или Orvar Supreme, когда приложения требуют увеличенного срока службы инструментов. Эти стали премиум-класса отлично подходят для отливки изделий очень сложной геометрии. Они также обеспечивают превосходную устойчивость к сильному растрескиванию. Высоколегированные варианты изначально стоят дороже, но гораздо лучше выдерживают циклы интенсивных напряжений, чем стандартные сорта. Мы рекомендуем их для конструкционных автомобильных компонентов. Они гарантируют, что матрица выдержит экстремальное давление, необходимое для заполнения тонкостенных конструкций.
Мы должны установить четкие ограничения в отношении вариантов более низкого уровня. Используйте P20 и аналогичные низколегированные стали только для легкоплавких сплавов, таких как цинк. Они также подходят для краткосрочного прототипирования. Если вы попытаетесь запустить При литье алюминия в матрице P20 тепло практически мгновенно разрушает полость. Знание этих материальных ограничений предотвращает серьезные угрызения совести покупателя. Марку стали следует точно подобрать в соответствии с термическими требованиями вашего конкретного литейного сплава.
Категория стали |
Первичные литые сплавы |
Ключевые преимущества |
Лучший сценарий применения |
|---|---|---|---|
Инструментальная сталь H13 |
Алюминий, Магний |
Превосходное сопротивление термической усталости, сбалансированная прочность. |
Стандартные средние и большие объемы производства. |
Премиум/высоколегированный сплав (например, Диевар) |
Алюминий, жаропрочные сплавы |
Превосходная стойкость к сильному растрескиванию и термопроверке. |
Сложная геометрия, конструктивные детали, сверхбольшой объем. |
P20 / нижний сплав |
Цинк, Свинец |
Высокая обрабатываемость, низкая стоимость сырья. |
Легкоплавкие сплавы или быстрое прототипирование. |
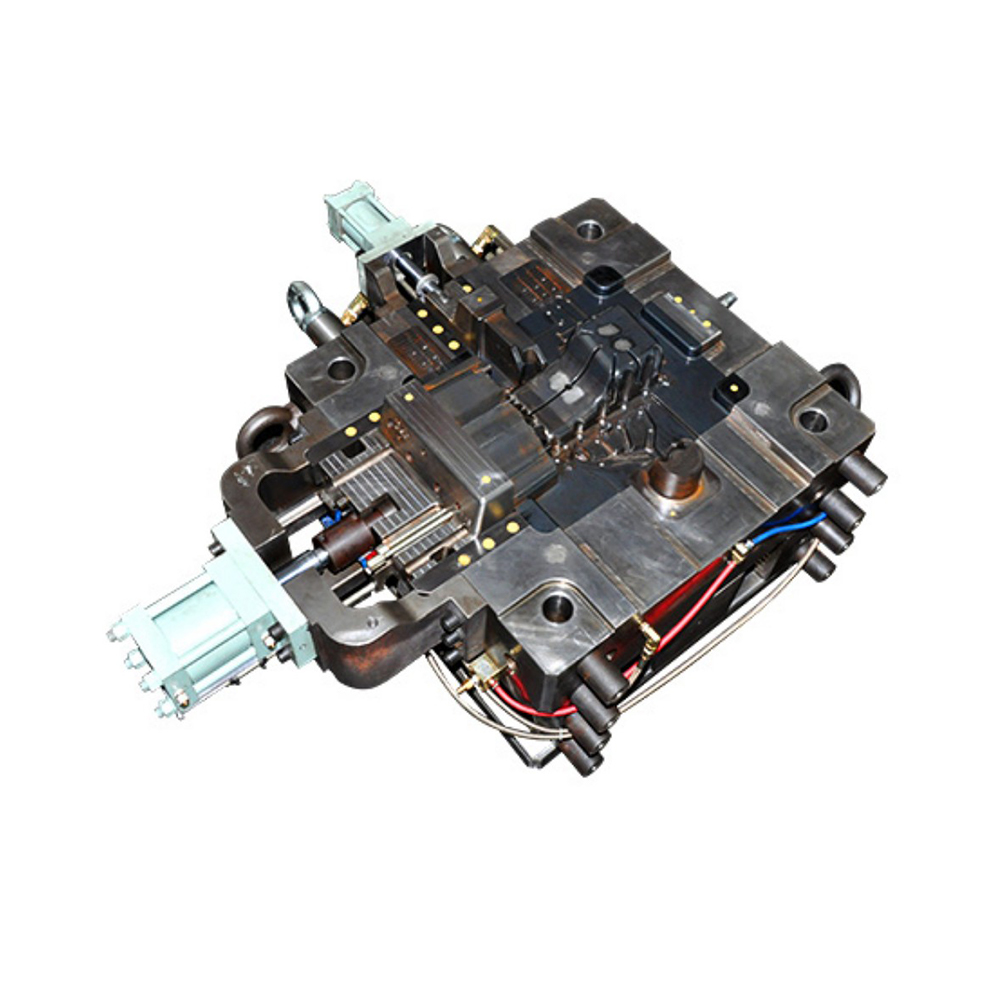
Эти формы выдерживают непрерывный и сильный термический удар. Расплавленный металл выстреливает в полость, мгновенно повышая температуру. Сразу после этого следуют быстрые охлаждающие спреи. Этот цикл вызывает резкое расширение и сжатие поверхности полости. Мы оцениваем способность материала противостоять образующимся поверхностным трещинам, широко известным как «тепловая проверка». Высококачественный материал эффективно поглощает этот тепловой удар. Это задерживает появление этих микротрещин на протяжении тысяч производственных циклов.
Чтобы точно оценить сопротивление термической усталости, инженеры обычно выполняют определенные диагностические шаги:
Анализируйте микроструктурную чистоту и изотропные свойства необработанной стали.
Рассчитайте ожидаемую разницу температур между фазами впрыска и закалки.
Просмотрите исторические данные по количеству выстрелов для выбранной марки стали при аналогичных термических нагрузках.
Определите, будет ли конструкция канала охлаждения адекватно поддерживать скорость теплопередачи стали.
Расплавленный металл поступает в полость под экстремальным давлением впрыска. Форма должна сохранять структурную целостность без какой-либо деформации. Если сталь не обладает пределом текучести при высоких температурах, стенки полости будут изгибаться или деформироваться. Это напрямую портит размеры вашей детали. Вам нужна сталь, специально разработанная для сохранения жесткой формы при рабочих температурах, превышающих 400°C. Стандартные углеродистые стали размягчаются при этих температурах. Инструментальные стали премиум-класса сохраняют свою твердость именно при пиках давления.
Жидкий алюминий действует как мощный растворитель. Он химически и физически взаимодействует со стенками полости во время инъекции. Без надлежащих мер предосторожности расплавленный металл буквально припаивается к стали. Вы должны указать специальные сплавы, чтобы противостоять этой агрессивной эрозии. Мы также настоятельно рекомендуем целенаправленную обработку поверхности. Азотирование создает упрочненный барьерный слой на поверхности полости. Этот барьер эффективно предотвращает пайку и значительно продлевает срок службы кристалла. Он сохраняет поверхности деталей гладкими и чистыми.
Даже самое лучшее сырье не будет работать без точной термической обработки. Вы должны проверить сертифицированные протоколы вакуумной термообработки. Неправильный отпуск делает сталь либо слишком хрупкой, либо слишком мягкой. Мы часто видим, как высококачественная сталь полностью разрушается в результате ускоренных процессов закалки. Сталь должна пройти контролируемую аустенизацию с последующей быстрой закалкой и многократным отпуском. Всегда спрашивайте у своего поставщика таблицы термической обработки. Эта документация доказывает, что они правильно обращались с дорогим сырьем.
Иногда необработанной стали требуется дополнительная помощь, чтобы выжить в суровых условиях. Мы указываем дополнительные покрытия поверхности для повышения базовых преимуществ. Физическое осаждение из паровой фазы (PVD) или специальное азотирование могут значительно улучшить износостойкость. Эти покрытия следует запрашивать при литье высокоабразивных сплавов. Они также помогают при стремлении к сверхвысокому количеству выстрелов. Технология поверхности обеспечивает критическую защиту от непрерывного трения впрыскиваемого металла. Это уменьшает частоту необходимых полировок.
Давайте будем абсолютно прозрачными в отношении технического обслуживания. Премиальные материалы по-прежнему требуют регулярного ухода для достижения максимального срока службы. Если поставщик утверждает, что штамп не требует обслуживания, он вводит вас в заблуждение. Вы должны установить строгий график технического обслуживания.
Планируйте регулярные процедуры по снятию стресса каждые 10 000–20 000 прививок.
Регулярно проводите ультразвуковую очистку для удаления скопившейся смазки и мусора.
Осмотрите каналы охлаждения на предмет образования накипи, чтобы обеспечить оптимальную теплопередачу.
Выполните микрополировку, чтобы удалить ранние признаки пайки, прежде чем они ухудшятся.
Никогда не думайте, что по умолчанию вы получаете настоящую инструментальную сталь премиум-класса. Всегда советуйте своему отделу закупок запрашивать сертификаты на материалы. Некоторые поставщики пытаются заменить недорогие аналоги, чтобы увеличить свою прибыль. Сертифицированный отчет о заводских испытаниях подтверждает, что вы получаете именно тот химикат, за который заплатили. Он проверяет наличие жизненно важных легирующих элементов, таких как молибден и ванадий. Натуральная сталь гарантирует предсказуемую производительность. Контрафактная или низкосортная сталь представляет собой огромный риск для вашей цепочки поставок.
Мы поручаем оценщикам следить за строгим соблюдением установленных отраслевых стандартов. Североамериканская ассоциация литья под давлением (NADCA) устанавливает здесь глобальный стандарт. Их характеристики гарантируют, что сталь соответствует точным требованиям по прочности и микроструктуре. Обратите особое внимание на соответствие NADCA 207 или эквивалентным международным стандартам. Поставщик, придерживающийся этих правил, демонстрирует глубокую техническую компетентность. Они точно понимают, как металлургическая структура определяет конечные характеристики оснастки в цехе.
Вам нужна четкая система ответственности за неудачи. Спросите поставщиков, кто несет финансовые расходы на ремонт, если матрица выйдет из строя раньше. Надежный партнер заранее гарантирует определенное количество выстрелов. Если инструмент треснет до достижения этого числа, они должны полностью покрыть замену или ремонт. Получите эту гарантию в письменной форме до подписания контракта. Четкие правила замены защищают ваши инвестиции и обеспечивают безопасность сроков производства.
Конечные преимущества этого процесса — высокая скорость, высокая точность и низкая себестоимость единицы продукции — полностью зависят от качества инструмента. Вы не можете достичь максимальной эффективности производства, используя некачественную сталь. Каждое решение, принятое на этапе выбора материала, отражается на протяжении всего жизненного цикла производства. Высококачественная оснастка обеспечивает предсказуемую производительность и защищает вашу прибыль от непредвиденных простоев.
Мы настоятельно рекомендуем лицам, принимающим решения, при оценке проектных предложений отдавать приоритет долговечности инструментов над первоначальными затратами по счетам. Более дешевый инструмент неизбежно обойдется вам гораздо дороже из-за незапланированного обслуживания и бракованных деталей. Оценивайте поставщиков на основе их соблюдения строгих металлургических стандартов.
Мы рекомендуем вам отправить файлы 3D CAD нашей команде инженеров сегодня. Мы предоставляем комплексную проверку «Проектирование для технологичности» (DFM) и полностью прозрачную консультацию по инструментам. Позвольте нам помочь вам выбрать именно ту марку стали, которая необходима для максимизации вашего следующего крупносерийного производства.
Ответ: Срок службы во многом зависит от литого сплава и регулярного технического обслуживания. Что касается алюминия, то хорошо обслуживаемая матрица H13 обычно выдерживает от 80 000 до 120 000 выстрелов. Применение цинка работает при гораздо более низких температурах, что позволяет одной и той же стали легко выдержать более миллиона выстрелов. Правильные процедуры по снятию стресса через регулярные промежутки времени позволят максимизировать количество окончательных прививок.
Ответ: Алюминий имеет значительно более высокую температуру плавления и очень агрессивен по отношению к стали. Этот агрессивный характер требует использования высококачественных инструментальных сталей и передовых технологий вакуумной термообработки. Цинк плавится при более низкой температуре, что позволяет производителям использовать менее дорогие низколегированные стали, такие как P20, без риска преждевременного разрушения полостей.
О: Многие мелкие проблемы можно легко устранить. Мы часто используем лазерную сварку или устанавливаем сменные вставки при локальном износе. Однако если на основном блоке возникает сильная термическая усталость или глубокие грубые трещины, замена становится более безопасным коммерческим решением. Исправление сильно изношенного инструмента часто приводит к неприемлемым изменениям размеров.
