
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-15 Origine : Site


Choisir le matériau idéal pour votre outillage n’est rarement qu’une formalité technique mineure. Il agit comme le principal facteur déterminant votre coût unitaire, les temps d'arrêt imprévus et la cohérence des pièces lors de la fabrication en grand volume. Les acheteurs se concentrent souvent fortement sur l’alliage final moulé, comme l’aluminium, le zinc ou le magnésium. Cependant, l’acier à outils sous-jacent dicte en réalité l’évolutivité et la viabilité financière de l’ensemble du processus. Sans l’acier approprié, même la conception la plus optimisée échouera prématurément dans l’usine. Vous avez besoin d'un cadre d'évaluation robuste pour sélectionner des outils hautes performances en fonction des propriétés thermiques essentielles, de la durée de vie projetée et de l'économie globale du projet. Dans ce guide, nous explorerons exactement l’impact des choix de matières premières sur vos cycles de production. Vous apprendrez à identifier les meilleures nuances d'acier pour des alliages spécifiques et découvrirez les risques cachés liés aux matériaux de moule sous-spécifiés.
L'acier à outils de qualité supérieure est directement lié à une durée de vie prolongée du moule, réduisant ainsi le coût amorti par pièce dans le cadre d'une production en grand volume.
La résistance à la fatigue thermique et la ténacité sont des paramètres d'évaluation non négociables permettant de minimiser les « contrôles thermiques » et les temps d'arrêt coûteux.
Le choix du matériau du moule de coulée sous pression doit être spécifiquement adapté au point de fusion et à la corrosivité de l'alliage coulé (par exemple, l'aluminium nécessite un acier de qualité supérieure à celui du zinc).
L'évaluation d'un partenaire de fabrication nécessite de vérifier son respect de normes strictes de traitement thermique et de certification de l'acier (par exemple, les spécifications NADCA).
Si vous spécifiez un matériau de qualité inférieure pour votre Moules de moulage sous pression , l'impact financier touche votre exploitation presque immédiatement. Une usure prématurée conduit directement à la formation de bavures le long des lignes de joint des pièces. Vous devez alors consacrer des heures de travail supplémentaires aux opérations de coupe secondaires. Les temps d’arrêt imprévus pour maintenance augmentent également de manière significative. Chaque heure pendant laquelle votre machijetées sur 12 mois pour trouver votre véritable point de croisement.
L’investissement initial dans des outils haut de gamme est extrêmement rentable grâce aux économies d’échelle. Supposons que vous choisissiez des aciers à outils haut de gamme H13 ou exclusifs pour vos matrices. Au départ, la facture d’outillage s’annonce salée. Cependant, cet investissement génère un coût par pièce exponentiellement inférieur sur des séries de 50 000 à 100 000 prises de vue. Le calcul devient indéniable une fois que vous calculez le coût amorti sur un long cycle de production. Une matrice construite à partir de matériaux haut de gamme reste plus longtemps dans la presse. Il nécessite moins d’interventions et produit des pièces constamment utilisables.
La stabilité des matériaux est égale à la prévisibilité du rendement. Vous comptez sur la précision dimensionnelle et le strict respect des tolérances lors de travaux continus. C’est absolument essentiel pour la conformité dans les secteurs de l’automobile et de l’aérospatiale. L'acier de qualité supérieure résiste à la dilatation thermique et aux changements structurels. Par conséquent, la pièce numéro 10 000 correspond parfaitement à la pièce numéro un. Lorsque votre outillage conserve sa forme, votre taux de rejet chute. Vous pouvez expédier les commandes à temps en toute confiance.
La norme industrielle reste l’acier à outils H13. Il offre un équilibre très fiable entre dureté rouge, ténacité et résistance à la fatigue thermique. Les fabricants l’utilisent principalement pour les opérations standard sur l’aluminium et le magnésium. Il fonctionne de manière fiable sous des charges thermiques typiques. Le H13 domine le marché car il répond exceptionnellement bien au traitement thermique. Vous obtenez une cavité polyvalente et durable, capable de gérer des conceptions de pièces moyennement complexes.
Certains projets exigent beaucoup plus de l'outillage. Vous pourriez avoir besoin de Dievar ou d'Orvar Supreme lorsque les applications nécessitent une durée de vie prolongée des outils. Ces aciers haut de gamme excellent lorsque vous coulez des géométries très complexes. Ils offrent également une résistance supérieure aux fissures importantes. Les variantes fortement alliées coûtent plus cher au départ mais supportent bien mieux les cycles de contraintes intenses que les qualités standard. Nous les recommandons pour les composants structurels automobiles. Ils garantissent que la matrice résiste aux pressions extrêmes requises pour remplir des conceptions à parois minces.
Nous devons fixer des limites claires concernant les options de niveau inférieur. Utilisez le P20 et les aciers similaires faiblement alliés uniquement pour les alliages à bas point de fusion comme le zinc. Ils fonctionnent également de manière adéquate pour le prototypage à court terme. Si vous essayez de courir Moulage sous pression de l'aluminium dans une matrice P20, la chaleur détruira la cavité presque instantanément. Connaître ces limites matérielles évite de graves remords à l’acheteur. Vous devez faire correspondre la nuance d'acier exactement aux exigences thermiques de votre alliage de fonte spécifique.
Catégorie de qualité d'acier |
Alliages primaires moulés |
Avantages clés |
Meilleur scénario d'application |
|---|---|---|---|
Acier à outils H13 |
Aluminium, magnésium |
Excellente résistance à la fatigue thermique, ténacité équilibrée. |
Séries de production standard de moyen à élevé. |
Premium/hautement allié (par exemple, Dievar) |
Aluminium, alliages haute température |
Résistance supérieure aux fissures grossières et au contrôle thermique. |
Géométries complexes, pièces structurelles, volume ultra élevé. |
P20 / Alliage inférieur |
Zinc, Plomb |
Hautement usinable, coût des matières premières inférieur. |
Alliages à bas point de fusion ou séries de prototypage rapides. |
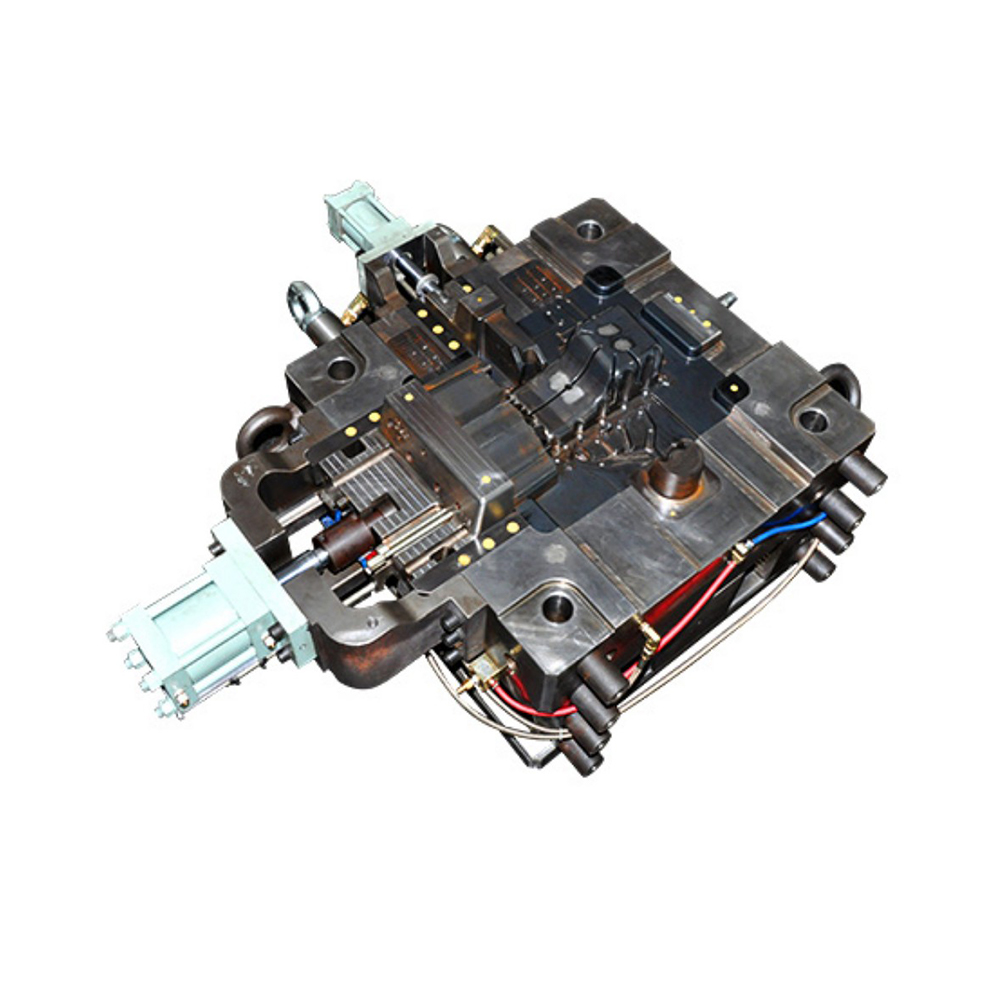
Ces moules subissent des chocs thermiques continus et sévères. Du métal en fusion jaillit dans la cavité, augmentant instantanément la température. Des pulvérisations de refroidissement rapides suivent immédiatement après. Ce cycle provoque une expansion et une contraction violentes à la surface de la cavité. Nous évaluons la capacité d'un matériau à résister aux fissures du réseau de surface qui en résultent, communément appelées « contrôle thermique ». Un matériau de haute qualité absorbe efficacement ce choc thermique. Il retarde l’apparition de ces microfissures sur des milliers de cycles de production.
Pour évaluer avec précision la résistance à la fatigue thermique, les ingénieurs suivent généralement des étapes de diagnostic spécifiques :
Analysez la pureté microstructurale et les propriétés isotropes de l’acier brut.
Calculez le delta de température attendu entre les phases d’injection et de trempe.
Examinez les données historiques sur le nombre de tirs pour la nuance d'acier choisie sous des charges thermiques similaires.
Déterminez si la conception du canal de refroidissement supportera adéquatement le taux de transfert thermique de l’acier.
Le métal en fusion pénètre dans la cavité sous une pression d'injection extrême. Le moule doit conserver son intégrité structurelle sans aucune déformation. Si l’acier n’a pas de limite d’élasticité à haute température, les parois de la cavité se plieront ou se déformeront. Cela ruine directement les dimensions de votre pièce. Vous avez besoin d'un acier conçu spécifiquement pour conserver sa forme rigide à des températures de fonctionnement supérieures à 400°C. Les aciers au carbone standard se ramollissent à ces températures. Les aciers à outils haut de gamme conservent leur dureté précisément lorsque la pression atteint son maximum.
L'aluminium liquide agit comme un puissant solvant. Il interagit chimiquement et physiquement avec les parois de la cavité lors de l'injection. Sans précautions appropriées, le métal en fusion se soude littéralement à l’acier. Vous devez spécifier des alliages spécifiques pour résister à cette érosion agressive. Nous recommandons également fortement des traitements de surface ciblés. La nitruration crée une couche barrière durcie à la surface de la cavité. Cette barrière empêche efficacement la soudure et prolonge considérablement la durée de vie de la matrice. Il maintient les surfaces des pièces lisses et propres.
Même la meilleure matière première échouera sans un traitement thermique précis. Vous devez vérifier les protocoles certifiés de traitement thermique sous vide. Un revenu inapproprié rend l’acier soit trop cassant, soit trop mou. Nous voyons souvent de l’acier de premier ordre complètement ruiné par des processus de durcissement précipités. L'acier doit subir une austénitisation contrôlée, suivie d'une trempe rapide et de multiples cycles de revenu. Demandez toujours à votre fournisseur ses tableaux de traitement thermique. Cette documentation prouve qu'ils ont manipulé correctement cette matière première coûteuse.
Parfois, l’acier brut a besoin d’une aide supplémentaire pour survivre dans des environnements difficiles. Nous spécifions des revêtements de surface supplémentaires pour améliorer les avantages de base. Le dépôt physique en phase vapeur (PVD) ou la nitruration spécialisée peuvent améliorer considérablement la résistance à l’usure. Vous devez demander ces revêtements lors de la coulée d’alliages hautement abrasifs. Ils sont également utiles lorsque vous visez un nombre de tirs ultra élevé. L'ingénierie de surface fournit un bouclier essentiel contre le frottement continu du métal injecté. Cela réduit la fréquence des polissages nécessaires.
Soyons parfaitement transparents concernant la maintenance. Les matériaux haut de gamme nécessitent encore des soins de routine pour atteindre leur durée de vie maximale. Si un fournisseur prétend qu’une matrice ne nécessite aucun entretien, il vous induit en erreur. Vous devez imposer un calendrier de maintenance strict.
Planifiez des procédures de routine de soulagement du stress toutes les 10 000 à 20 000 prises.
Effectuez régulièrement un nettoyage par ultrasons pour éliminer les lubrifiants et les débris accumulés.
Inspectez les canaux de refroidissement pour déceler toute accumulation de tartre afin de maintenir un transfert thermique optimal.
Effectuez un micro-polissage pour éliminer les premiers signes de soudure avant qu’ils ne s’aggravent.
Ne présumez jamais que vous obtenez par défaut un véritable acier à outils de qualité supérieure. Conseillez toujours à votre équipe d’approvisionnement de demander des certifications de matériaux. Certains fournisseurs tentent de substituer des équivalents à bas prix pour augmenter leurs marges. Un rapport de test certifié en usine prouve que vou
Nous demandons aux évaluateurs de rechercher le strict respect des normes établies de l’industrie. La North American Die Casting Association (NADCA) constitue ici la référence mondiale. Leurs spécifications garantissent que l’acier répond exactement aux exigences de ténacité et de microstructure. Recherchez spécifiquement la conformité NADCA 207 ou les normes internationales équivalentes. Un fournisseur adhérant à ces directives démontre une compétence technique approfondie. Ils comprennent exactement comment la structure métallurgique dicte les performances finales de l'outillage dans l'atelier.
Vous avez besoin d’un cadre clair de responsabilité en cas d’échecs. Demandez aux fournisseurs qui supporte le coût financier de la réparation si la matrice tombe en panne prématurément. Un partenaire fiable garantit dès le départ un nombre de tirs spécifique. Si l’outil se fissure avant d’atteindre ce nombre, il doit couvrir entièrement le remplacement ou la réparation. Obtenez cette garantie par écrit avant de signer le contrat. Des politiques de remplacement claires protègent votre investissement et garantissent la sécurité de votre calendrier de production.
Les avantages ultimes du processus (vitesse rapide, haute précision et faible coût unitaire) dépendent entièrement de la qualité de l'outillage. Vous ne pouvez pas atteindre une efficacité de fabrication maximale en utilisant un acier de qualité inférieure. Chaque décision prise lors de la phase de sélection des matériaux se répercute tout au long du cycle de vie de la production. Des outils de haute qualité garantissent des rendements prévisibles et protègent vos marges bénéficiaires des temps d'arrêt imprévus.
Nous conseillons fortement aux décideurs de donner la priorité à la longévité des outils plutôt qu’aux coûts initiaux de la facture lors de l’évaluation des devis de projet. Un outil moins cher vous coûtera inévitablement beaucoup plus cher en maintenance imprévue et en pièces rejetées. Évaluer les fournisseurs en fonction de leur adhésion à des normes métallurgiques rigoureuses.
Nous vous encourageons à soumettre vos fichiers CAO 3D à notre équipe d'ingénierie dès aujourd'hui. Nous proposons un examen complet de la conception pour la fabricabilité (DFM) et une consultation en matière d'outillage totalement transparente. Laissez-nous vous aider à sélectionner la nuance d'acier exacte nécessaire pour maximiser votre prochaine série de production à grand volume.
R : La durée de vie dépend fortement de l’alliage coulé et de l’entretien de routine. Pour l'aluminium, une matrice H13 bien entretenue dure généralement entre 80 000 et 120 000 tirs. Les applications de zinc fonctionnent beaucoup plus froidement, ce qui permet au même acier de dépasser facilement le million de tirs. Des traitements anti-stress appropriés à intervalles réguliers maximiseront ce nombre de tirs finaux.
R : L’aluminium a un point de fusion nettement plus élevé et est très corrosif pour l’acier. Cette nature agressive nécessite des aciers à outils de qualité supérieure et des traitements thermiques sous vide avancés. Le zinc fond à une température plus basse, ce qui permet aux fabricants d'utiliser des aciers moins chers et moins alliés comme le P20 sans risquer une dégradation prématurée de la cavité.
R : De nombreux problèmes mineurs peuvent être réparés facilement. Nous utilisons souvent le soudage au laser ou installons des inserts de remplacement pour une usure localisée. Cependant, si une fatigue thermique grave ou des fissures profondes et importantes se produisent dans le bloc principal, le remplacement devient la décision commerciale la plus sûre. Corriger un outil fortement dégradé entraîne souvent des changements dimensionnels inacceptables.
