


갇힌 가스는 알루미늄 다이캐스팅에 다공성을 유발합니다. 급속 주입은 공기를 가두어 금속 전체에 다공성을 유발합니다. 냉각 중에 금속이 수축하면 구멍이 생깁니다. 결함 원인을 빠르게 찾아보세요. 이는 기계적 성능을 보호합니다. 부드럽고 둥근 공극은 가스 다공성을 의미합니다. 갇힌 공기가 그들을 만듭니다. 윤활유 연소도 이러한 현상을 유발합니다. 들쭉날쭉한 구멍은 수축 다공성을 의미합니다. 뜨거운 부분은 식혀줍니다. 식으면 수축됩니다.
표준 품질 한계를 기준으로 부품을 확인하십시오.
카테고리(ASTM E155) |
최대 기공 직경 |
최대 결함 영역 |
|---|---|---|
레벨 1(최고 품질) |
내부 ≤ 0.5mm |
≤ 0.3% |
레벨 3(상업 등급) |
내부 ≤ 1.8mm |
1.5% 이하 |
다이캐스팅에서 다공성의 원인을 아는 것이 도움이 됩니다. 주입 설정을 수정합니다. 냉각 속도를 관리합니다. 알루미늄 부품을 강하게 유지합니다.
갇힌 공기와 수축하는 금속은 다공성 결함을 유발합니다.
이러한 문제는 알루미늄 다이캐스팅에서 발생합니다.
부드러운 플런저 속도는 금형 내부의 기포를 방지합니다.
진공 시스템을 사용하면 이러한 가스 거품도 중지됩니다.
높은 압착 압력은 수축 공극을 쉽게 해결합니다.
금속 게이트가 얼기 전에 이 작업을 수행하십시오.
균형 잡힌 금형 냉각은 알루미늄 부품의 밀도를 매우 높게 유지합니다.
이러한 냉각은 금속을 강하고 내구성 있게 만듭니다.
가스 결함은 주요 품질 문제를 야기합니다. 알루미늄 다이캐스팅은 용융 금속을 사용합니다. 갇힌 가스는 작은 내부 공극을 생성합니다. 가스 흐름을 제어해야 합니다.
빠른 플런저 속도로 용융 금속을 이동시킵니다. 불안정한 액체 흐름으로 인해 다공성이 발생합니다 . 러너 시스템 내부에 금속이 튀었습니다. 물이 튀면 캐비티 내부에 공기가 갇히게 됩니다. 고속에서는 내부 다공성이 생성됩니다 . 부드러운 플런저 속도가 필요합니다. 이는 나쁜 공기 주머니를 방지합니다.
공기는 공구에서 빠르게 빠져나가야 합니다. 막힌 공기 채널은 가스 다공성을 유발합니다 . 작은 오버플로 우물은 더러운 금속을 놓치게 됩니다. 갇힌 공기는 다공성을 빠르게 유발합니다. 좋은 디자인은 알루미늄 다이캐스팅을 안정시킵니다..
전문가 팁: 진공 라인과 통풍구를 자주 청소하세요. 이렇게 하면 공기 경로가 깨끗하게 유지됩니다.
뜨거운 금속은 근처의 가스를 쉽게 흡수합니다. 불완전한 탈기는 내부에 가스를 남깁니다. 액체 금속은 높은 열에 도달합니다. 뜨거운 알루미늄은 많은 양의 수소를 흡수합니다.
수소는 냉각되면서 금속을 남깁니다. 탈기체는 둥근 가스 다공성을 생성합니다 . 녹은 액체를 청소해야 합니다. 핀홀 다공성은 부품 강도를 약화시킵니다. 회전식 탈기기는 금속을 매우 잘 청소합니다.
물방울은 빠른 증기 거품을 생성합니다. 증기 팽창은 다공성을 생성합니다. 단면에 화학 스프레이는 열에 의해 파손됩니다. 빠른 분해로 인해 큰 가스량이 생성됩니다. 물은 매끄러운 가스 다공성 공극을 생성합니다. 더 낮은 스프레이 용량은 과도한 액체를 막습니다. 팀은 알루미늄 다이캐스팅 수율을 높였습니다.
뜨거운 액체 금속이 냉각됩니다. 전체적인 부피가 줄어듭니다. 알루미늄이 응고되면 다공성 결함이 발생합니다. 수축을 알면 공극을 막는 데 도움이 됩니다.
차가운 다이 벽이 금속을 얼립니다. 단단한 층은 안쪽으로 자랍니다. 핫 코어는 마지막으로 냉각됩니다. 중앙 액체는 공급 없이 수축됩니다. 이로 인해 들쭉날쭉한 공극이 생성됩니다.
금속은 열이 나가면서 수축합니다. 두꺼운 중심이 당겨집니다. 액체 금속은 내부 틈을 놓칩니다. 이로 인해 수축 다공성 결함이 발생합니다. 압력이 가해지지 않은 부분은 쉽게 다공성을 형성합니다 .
주요 내용: 외부 금속 껍질이 빠르게 형성됩니다. 내부 중앙이 마지막으로 냉각됩니다. 수축된 코어는 불규칙한 공극을 남깁니다.
여분의 액체 금속을 안쪽으로 밀어 넣습니다. 압착으로 인해 새로운 금속이 생성됩니다. 이렇게 하면 볼륨 손실이 해결됩니다.
압착 압력을 100 MPa 이상으로 유지하십시오. 기계는 매우 높은 압력을 공급합니다. 피크 힘은 160 MPa에 도달합니다. 적절한 압력을 가하면 부품의 밀도가 유지됩니다.
여기서는 타이밍이 매우 중요합니다. 표는 게이트 타이밍을 보여줍니다.
게이트 동결 상태 |
강화 압력에 미치는 영향 |
캐스팅 결과 |
|---|---|---|
조기 동결/지연된 트리거 |
압력이 단단한 금속에 부딪혀 튕겨 나옵니다. |
나쁜 수축 다공성 결함을 생성합니다. |
최적의 타이밍(동결 전) |
힘은 무거운 부분을 완전히 입력합니다. |
금속을 공급하고 결함을 방지합니다. |
조기 게이트 동결로 인해 압력이 차단됩니다. 두꺼운 부분은 계속해서 자유롭게 수축됩니다. 공급되지 않은 부분은 수축 다공성을 형성합니다 . 샷 타이밍을 매우 신중하게 조정하세요.
고르지 않은 벽은 냉각 속도를 변경합니다. 얇은 부분은 빠르게 냉각됩니다. 두꺼운 부품은 더 오랫동안 뜨거운 상태를 유지합니다. 두꺼운 금속은 게이트 이후에 수축됩니다. 불균형한 냉각으로 인해 수축 다공성이 생성됩니다 . 높은 열로 인해 응고 시간이 길어집니다.
벽 두께는 내부 구조를 변경합니다.
단면 두께 관계 : 얇은 단면은 열을 빨리 잃습니다. 얇은 벽은 냉각 속도를 높입니다.
DAS(Dendritic Arm Spacing) 효과 : 빠른 냉각으로 DAS 크기가 줄어듭니다.
위치 변화 : 표면 금속이 더 미세한 DAS를 나타냅니다. 중앙 코어가 심하게 수축됩니다.
이 표는 두께 효과를 보여줍니다.
벽 두께 변화 |
국부 냉각 및 응고에 미치는 영향 |
수지상 세포/팔 크기에 미치는 영향 |
|---|---|---|
더 얇은 섹션(예: 3mm) |
냉각 속도 향상 |
더 미세한 셀 크기 생성 |
더 두꺼운 섹션(최대 11mm) |
국소 냉각 속도를 늦춥니다. |
수지상 세포 크기 증가 |
두꺼운 벽은 매우 천천히 냉각됩니다. 큰 수지상 구조가 내부에서 자랍니다. 여기에서는 액체 금속이 잘 흐르지 않습니다. 격리된 영역은 피드 없이 축소됩니다. 깊은 주머니는 수축 다공성을 형성합니다 . 핫스팟이 빨리 빠져 나갑니다.
무거운 부분은 변경 중에 축소됩니다. 압력이 없으면 큰 공극이 나타납니다. 고르지 못한 냉각은 금속을 격렬하게 수축시킵니다. 공구 냉각 라인은 온도를 고정합니다. 열을 제어하면 주조 결함이 방지됩니다.
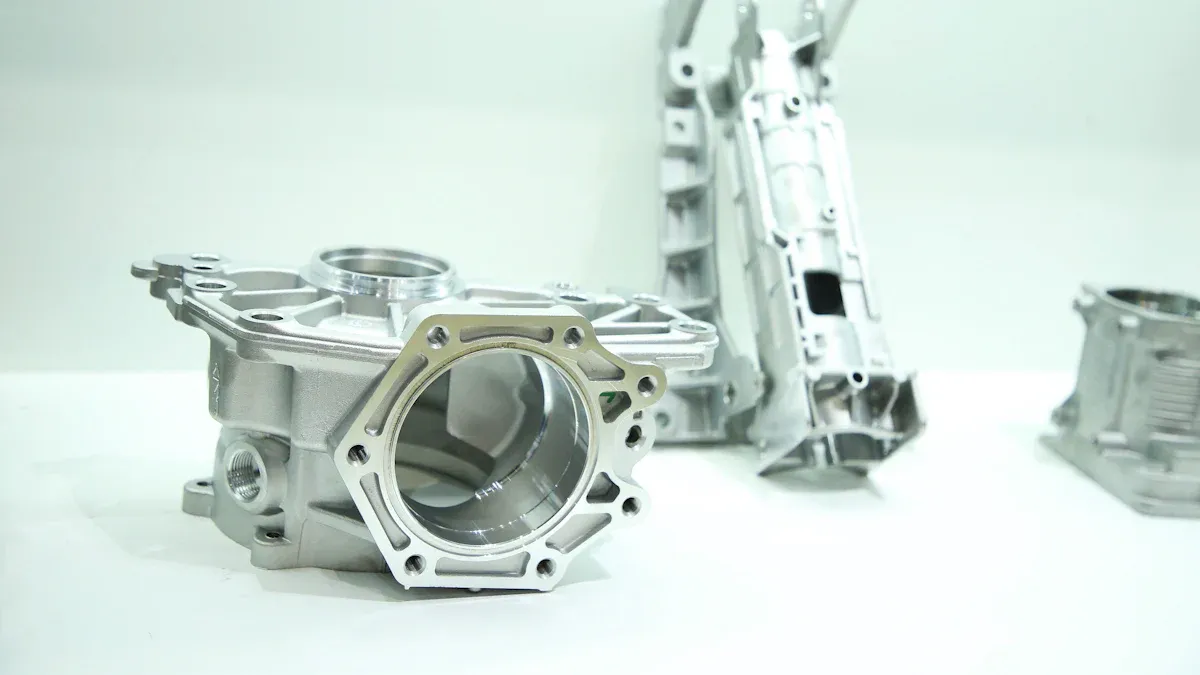
이미지 출처: 튀지 않음
냉각 금속은 다양한 방식으로 작동합니다. 당신은 강도를 위해 금속을 선택합니다. 금속 선택은 결함 위험을 변화시킵니다. 에서 이런 일이 발생합니다. 알루미늄 다이캐스팅 .
동결 범위는 두 가지 온도를 나타냅니다. 이는 액상점과 고상점에 걸쳐 있습니다. 넓은 범위는 흐릿한 상태를 만듭니다. 액체 금속은 흐름이 어렵습니다. 반고체 경로는 액체 금속을 차단합니다. 금속은 공극으로 수축됩니다.
이 표를 사용하여 일반적인 금속을 비교하십시오.
합금 |
고상선 온도(°C) |
액상 온도(°C) |
냉동 범위 범위(°C) |
|---|---|---|---|
A380 |
538 |
593 |
55 |
413 |
574 |
582 |
8 |
319 |
520 |
605 |
85 |
A356 |
555 |
615 |
60 |
356 |
555 |
613 |
58 |
535 |
550 |
635 |
85 |
이 차트는 온도 차이를 보여줍니다.
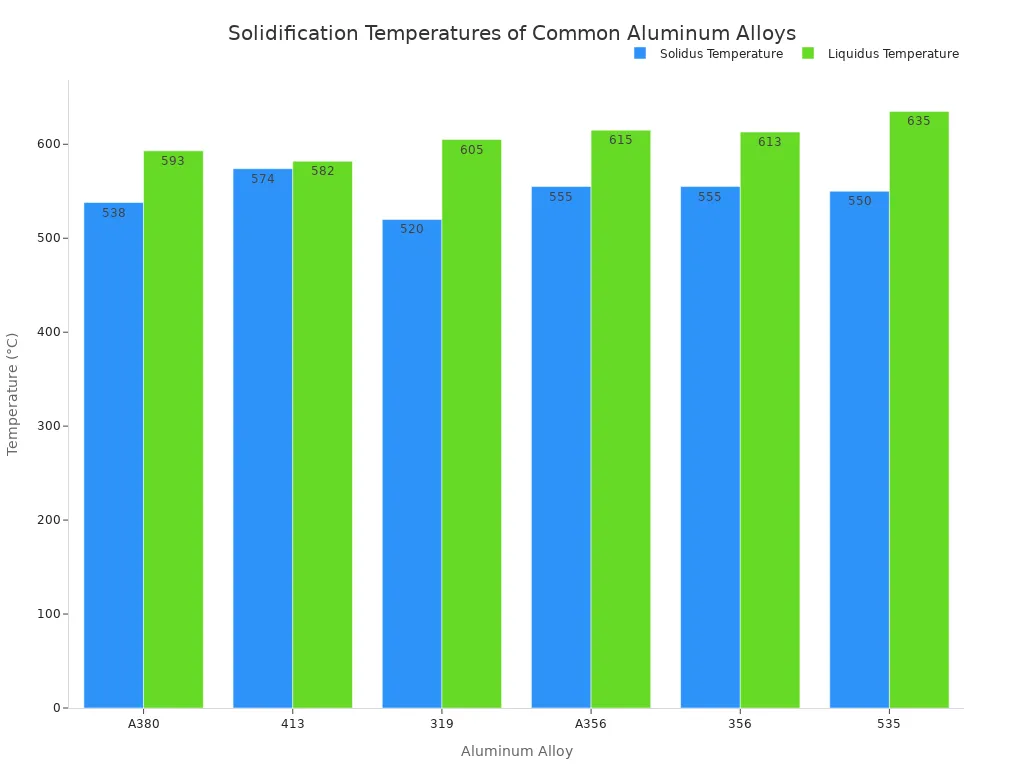
합금 319는 얼 때 온도가 85°C입니다. 넓은 범위는 수축 다공성을 유발합니다 . 낮추려면 금속 특성을 일치시키십시오 다공성을 . 에서 이 작업을 수행합니다. 알루미늄 다이캐스팅 .
많은 근로자가 A380 금속을 선택합니다. A380은 55°C에서 얼어붙습니다. 견고한 네트워크는 내부적으로 빠르게 성장합니다. 이러한 네트워크는 액체 흐름을 차단합니다. 닫힌 영역은 압력 없이 수축됩니다. 이로 인해 모든 곳에서 수축 다공성이 생성됩니다 .
합금 413은 공융 금속처럼 작용합니다. 합금 413은 8°C에서 동결됩니다. 응고는 매우 빠르게 일어납니다. 금속은 582°C에서 574°C까지 냉각됩니다. 액체는 완전히 고체가 될 때까지 흐릅니다. 급속 냉동은 다공성 문제를 줄입니다.
주요 내용: 넓은 합금에는 세심한 열 제어가 필요합니다. 에 대해 높은 압력을 사용하십시오 수축 다공성 . 이는 다공성을 방지합니다. 스트레스를 받는 부위의
A380은 더 많은 수축 다공성을 생성합니다 . 합금 413은 결함이 적습니다. 금형 냉각은 금속 수축을 제어합니다. 적절한 냉각은 수축 다공성을 낮춥니다 . 이는 알루미늄 다이캐스팅 부품을 향상시킵니다.
진공 시스템은 주입 전에 가스 공극을 제거합니다. 펌프는 금형에서 공기를 빠르게 끌어옵니다. 압력은 80mbar로 빠르게 떨어집니다. 이렇게 하면 금속이 도착하기 전에 공기가 제거됩니다. 진공 도구는 공기량을 75% 줄였습니다.
매개변수 |
목표값 |
운영결과 |
|---|---|---|
캐비티 진공 압력 |
80mbar 이하 |
99.9% 공기를 제거하고 결함을 방지합니다. |
샷 슬리브 진공 |
<50mbar |
구조적 다공성을 0.3% 미만으로 줄입니다. |
이 빠른 펌프는 가스 트랩을 방지합니다. 깨끗한 금형으로 안전한 열처리가 가능합니다. 표면에는 물집이 생기지 않습니다. 당신은 강하게 만든다 알루미늄 다이캐스팅 부품.
이제 플런저 속도는 원활하게 유지되어야 합니다. 스마트 머신의 속도는 단계별로 변경됩니다.
초기 단계 : 느린 움직임으로 금속이 부드럽고 쉽게 미끄러집니다.
중간 단계 : 빠른 속도로 얇은 벽을 빠르게 채웁니다.
최종 단계 : 슬로우 모션으로 금속을 압축하여 방지합니다. 다공성을 .
다단계 샷은 전체 프로세스를 개선합니다. 제어된 속도는 공기 주머니가 형성되는 것을 차단합니다. 튜닝된 플런저는 부품을 조밀하고 강하게 유지합니다.
전문가 팁: 느린 속도를 소매 높이에 맞추세요. 적절한 균형은 파도가 공기를 가두는 것을 방지합니다.
도구 열을 조절하여 금속 냉각을 제어합니다. 센서는 금형 온도를 지속적으로 확인합니다. 차가운 선은 액체를 뜨거운 지점으로 밀어냅니다. 균형 잡힌 열은 빠른 용융 동결을 중지합니다.
열 제어는 국소 수축 공극을 중지합니다. 온도 관리는 공정 결과를 안정적으로 유지합니다. 모니터링을 통해 향상됩니다 알루미늄 다이캐스팅 강도가 .
용융물에 갇힌 가스는 다공성을 유발합니다 . 냉각 금속은 압력이 없으면 수축됩니다.
액체 용융 탈기는 가스 다공성을 수정합니다 . 진공 환기도 도움이 됩니다. 샷 튜닝은 수축 다공성을 중지합니다 . 도구 제어로 수축 다공성 도 방지됩니다. 압착력은 다공성 수축을 중지합니다 . 게이트가 얼기 전에 힘을 사용하십시오.
최신 도구는 높은 품질을 유지합니다.
검사기술 |
차원 출력 |
실시간 기능 및 주요 장점 |
|---|---|---|
2D X-Ray 검사 |
2차원(2D) |
제작 중에 실시간 보기를 표시합니다. 빠른 시스템 업데이트를 지원합니다. 손상 없이 스크랩 수를 줄입니다. |
산업용 컴퓨터 단층촬영(CT) |
3차원(3D) |
정확한 매핑을 위해 3D 모양을 다시 구성합니다. 정확한 기공 크기와 공간을 측정합니다. 중요한 주조 부품을 점검합니다. |
오늘 이러한 방법을 배우십시오. 제거합니다 다공성을 의 알루미늄 다이캐스팅 . 밀도가 높은 만드세요 알루미늄 다이캐스팅 부품을 .
매끄럽고 둥근 공극은 가스 다공성을 의미합니다 . 갇힌 공기는 매끄러운 주머니를 형성합니다. 윤활유도 분해되어 만들어집니다. 검사 알루미늄 다이캐스팅 부품. 2D X선 시스템은 기포를 빠르게 찾아냅니다.
뜨거운 액체 금속이 냉각됩니다. 수축하는 금속은 빠르게 수축합니다. 외부 레이어는 매우 빠르게 동결됩니다. 두꺼운 내부 부품은 마지막에 수축됩니다. 압력이 낮으면 내부 틈이 생깁니다. 이로 인해 수축 다공성 공극이 발생합니다.
팁: 높은 압착 압력을 빠르게 적용하십시오. 중지합니다 . 수축 다공성을 게이트 동결 전에
진공 도구는 다공성 수준을 낮춥니다. 금형은 갇힌 공기를 빨리 잃습니다. 압력 강하로 인해 공기 주머니가 절단됩니다. 적절한 냉각은 여전히 결함을 방지합니다. 압착력으로 다공성 수축이 중지됩니다..
두꺼운 벽은 천천히 냉각됩니다. 큰 입자 구조가 내부에서 자랍니다. 핫스팟은 더 오랫동안 고립되어 있습니다. 열이 수축하면 금속이 당겨집니다. 공급되지 않은 영역은 다공성 결함을 형성합니다.
