
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-07 Origen: Sitio


Los gases atrapados causan porosidad en la fundición a presión de aluminio. La inyección rápida atrapa el aire, lo que provoca porosidad en todo el metal. El metal que se encoge durante el enfriamiento también produce agujeros. Encuentre las causas de los defectos rápidamente. Esto protege el rendimiento mecánico. Los huecos lisos y redondos indican porosidad del gas. El aire atrapado los produce. Los lubricantes ardientes también los causan. Las cavidades irregulares significan porosidad por contracción. Las zonas calientes se enfrían. Se encogen al enfriarse.
Verifique las piezas con los límites de calidad estándar:
Categoría (ASTM E155) |
Diámetro máximo de poro |
Área máxima de defecto |
|---|---|---|
Nivel 1 (Máxima calidad) |
Interno ≤ 0,5 mm |
≤ 0,3% |
Nivel 3 (grado comercial) |
Interno ≤ 1,8 mm |
≤ 1,5% |
Saber qué causa la porosidad en la fundición a presión le ayudará. Usted corrige la configuración de inyección. Tú gestionas las velocidades de enfriamiento. Mantienes fuertes los componentes de aluminio.
El aire atrapado y el metal que se encoge provocan defectos de porosidad.
Estos problemas ocurren en la fundición a presión de aluminio.
Las velocidades suaves del émbolo evitan que se formen burbujas de gas dentro de los moldes.
El uso de sistemas de vacío también detiene estas burbujas de gas.
La alta presión de compresión repara fácilmente los huecos por contracción.
Haga esto antes de que las puertas de metal se congelen.
El enfriamiento equilibrado del molde mantiene los componentes de aluminio muy densos.
Este enfriamiento hace que el metal sea fuerte y duradero.
Los defectos del gas crean importantes problemas de calidad. La fundición a presión de aluminio utiliza metal fundido. El gas atrapado crea pequeños huecos internos. Debes controlar el flujo de gas.
Las velocidades rápidas del émbolo mueven el metal fundido. El flujo de líquido inestable causa porosidad . Salpicaduras de metal dentro del sistema de guías. Las salpicaduras atrapan el aire dentro de la cavidad. Las altas velocidades crean porosidad interna . Necesita velocidades suaves del émbolo. Esto evita bolsas de aire nocivas.
El aire debe salir rápido de la herramienta. Los canales de aire bloqueados provocan porosidad del gas . Los pequeños pozos de desbordamiento pasan por alto el metal sucio. El aire atrapado provoca porosidad rápidamente. El buen diseño estabiliza la fundición a presión de aluminio..
Consejo profesional: limpie las líneas de aspiración y las rejillas de ventilación con frecuencia. Esto mantiene las vías aéreas despejadas.
El metal caliente absorbe fácilmente los gases cercanos. Una desgasificación incompleta deja gases en el interior. El metal líquido alcanza altas temperaturas. El aluminio caliente absorbe mucho hidrógeno.
El hidrógeno abandona el metal cuando se enfría. La desgasificación crea una porosidad redonda del gas . Debes limpiar el líquido derretido. La porosidad estenopeica debilita la resistencia de la pieza. Los desgasificadores giratorios limpian muy bien el metal.
Las gotas de agua crean rápidas burbujas de vapor. La expansión del vapor crea porosidad en las secciones. Los aerosoles químicos se rompen con el calor. La rápida descomposición crea grandes volúmenes de gas. El agua crea suaves de porosidad de gas . huecos Los volúmenes de pulverización más bajos detienen el exceso de líquido. Los equipos aumentan el rendimiento de la fundición a presión de aluminio .
El metal líquido caliente se enfría. Su volumen total se reduce. La solidificación del aluminio provoca defectos de porosidad . Conocer la contracción ayuda a detener las micciones.
Las paredes frías congelan el metal. Las capas sólidas crecen hacia adentro. El núcleo caliente se enfría al final. El líquido central se contrae sin alimentación. Esto crea vacíos irregulares.
El metal se encoge cuando el calor lo abandona. Los centros gruesos se alejan. El metal líquido no alcanza los huecos internos. Esto provoca de porosidad por contracción . defectos Las áreas sin presión forman porosidad fácilmente.
Conclusión clave: las carcasas metálicas exteriores se forman rápidamente. El centro interior se enfría al final. Los núcleos que se encogen dejan huecos irregulares.
Empuje el metal extra líquido hacia adentro. La compresión fuerza el metal fresco. Esto corrige la pérdida de volumen.
Mantenga la presión de compresión por encima de 100 MPa. Las máquinas suministran presión extra alta. La fuerza máxima alcanza los 160 MPa. La presión adecuada mantiene las piezas densas.
El tiempo es muy crucial aquí. La tabla muestra el tiempo de la puerta:
Condición de congelación de la puerta |
Impacto en la presión de intensificación |
Resultado del casting |
|---|---|---|
Congelación prematura/disparo retardado |
La presión rebota en el metal duro. |
Crea de porosidad de mala contracción . defectos |
Momento óptimo (antes de la congelación) |
La fuerza entra completamente en las secciones pesadas. |
Alimenta el metal y previene defectos. |
El congelamiento temprano de la puerta bloquea la presión. Las secciones gruesas siguen encogiéndose libremente. Las áreas no alimentadas forman porosidad de contracción . Calibre el tiempo de disparo con mucho cuidado.
Las paredes desiguales cambian la velocidad de enfriamiento. Las áreas delgadas se enfrían rápidamente. Las partes gruesas permanecen calientes por más tiempo. El metal grueso se encoge después de las puertas. El enfriamiento desequilibrado crea porosidad por contracción . Las altas temperaturas prolongan el tiempo de solidificación.
El espesor de la pared cambia las estructuras internas:
Relación del espesor de la sección : Las secciones delgadas pierden calor rápidamente. Las paredes delgadas aceleran el enfriamiento.
Efecto del espacio dendrítico entre brazos (DAS) : el enfriamiento rápido reduce el tamaño del DAS.
Variaciones posicionales : la superficie del metal muestra un DAS más fino. Los núcleos centrales se contraen considerablemente.
Esta tabla muestra los efectos del espesor:
Variación del espesor de la pared |
Impacto en el enfriamiento y solidificación local |
Impacto en el tamaño de las células dendríticas/brazo |
|---|---|---|
Secciones más delgadas (por ejemplo, 3 mm) |
Acelera las tasas de enfriamiento |
Produce tamaños de células más finos |
Secciones más gruesas (hasta 11 mm) |
Ralentiza el enfriamiento local |
Aumenta el tamaño de las células dendríticas. |
Las paredes gruesas se enfrían muy lentamente. En su interior crecen grandes estructuras dendríticas. Aquí el metal líquido fluye mal. Las áreas aisladas se reducen sin alimentación. Las bolsas profundas forman porosidad por contracción . Los puntos calientes desaparecen rápidamente.
Las secciones pesadas se encogen durante los cambios. Aparecen grandes huecos sin presión. El enfriamiento desigual encoge enormemente el metal. Las líneas de enfriamiento de herramientas fijan las temperaturas. El calor controlado detiene los defectos de fundición.
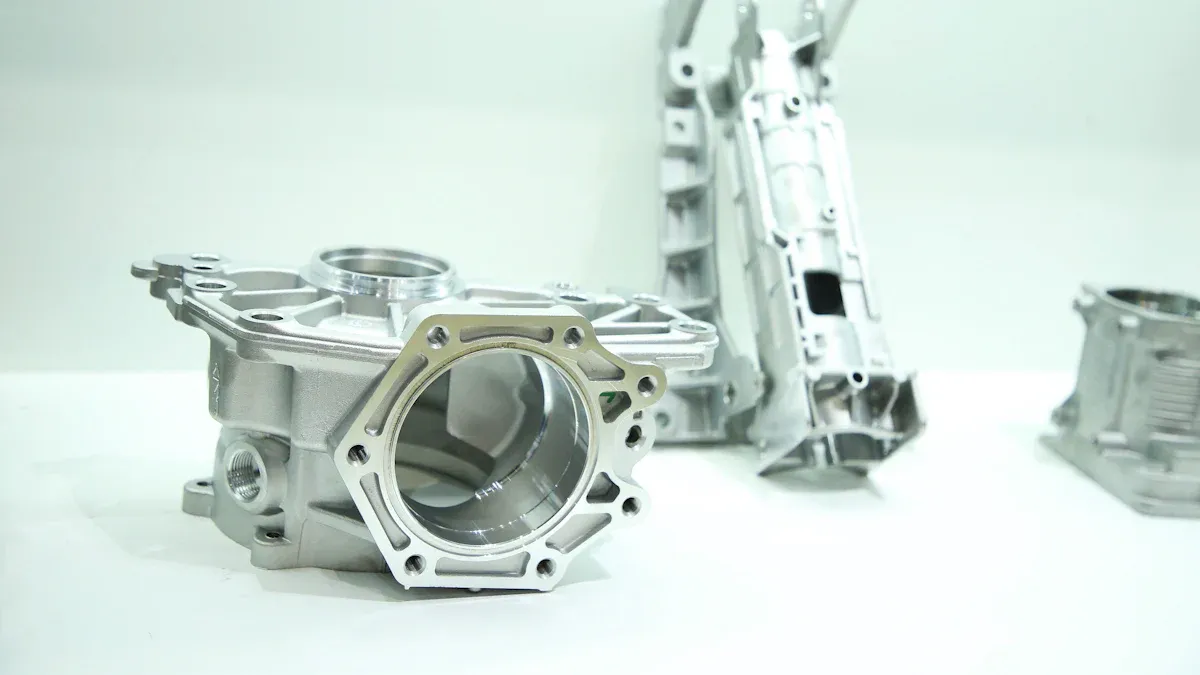
Fuente de la imagen: desempaquetar
Los metales que se enfrían se comportan de diferentes maneras. Eliges metales para mayor resistencia. La elección del metal cambia los riesgos de defectos. Esto sucede en la fundición a presión de aluminio..
El rango de congelación muestra dos temperaturas. Abarca los puntos liquidus y solidus. Los rangos amplios crean estados blandos. El metal líquido fluye con dificultad. Los caminos semisólidos bloquean el metal líquido. El metal se contrae formando vacíos.
Compare los metales comunes con esta tabla:
Aleación |
Temperatura sólida (°C) |
Temperatura del líquido (°C) |
Rango de congelación (°C) |
|---|---|---|---|
A380 |
538 |
593 |
55 |
413 |
574 |
582 |
8 |
319 |
520 |
605 |
85 |
A356 |
555 |
615 |
60 |
356 |
555 |
613 |
58 |
535 |
550 |
635 |
85 |
Este gráfico muestra las diferencias de temperatura:
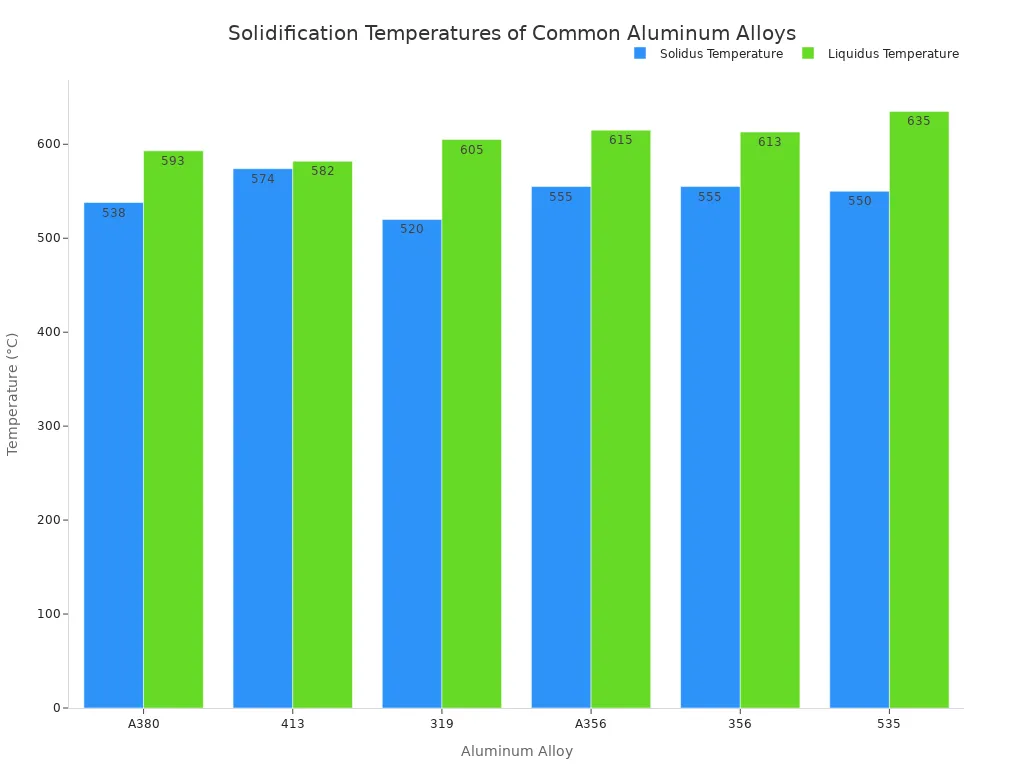
La aleación 319 alcanza los 85°C mientras se congela. Los claros anchos causan porosidad por contracción . Haga coincidir las características del metal con una porosidad más baja . Haga esto en fundición a presión de aluminio..
Muchos trabajadores eligen el metal A380. El A380 se congela a 55°C. Las redes sólidas crecen rápidamente en el interior. Estas redes bloquean el flujo de líquido. Las áreas cerradas se encogen sin presión. Esto crea porosidad por contracción en todas partes.
La aleación 413 actúa como metal eutéctico. La aleación 413 se congela a 8°C. La solidificación ocurre muy rápido. El metal se enfría de 582°C a 574°C. El líquido fluye hasta estar completamente sólido. La congelación rápida reduce los problemas de porosidad .
Conclusión clave: las aleaciones anchas necesitan un control cuidadoso del calor. Utilice alta presión contra la porosidad por contracción . Esto detiene la porosidad en las zonas estresadas.
A380 crea más porosidad por contracción . La aleación 413 forma menos defectos. El enfriamiento del molde controla la contracción del metal. Un enfriamiento adecuado reduce la porosidad por contracción . Esto mejora las piezas de fundición a presión de aluminio .
Los sistemas de vacío limpian los huecos de gas antes de la inyección. Las bombas extraen el aire de los moldes rápidamente. La presión cae rápidamente a 80 mbar. Esto elimina el aire antes de que llegue el metal. Las herramientas de vacío reducen el volumen de aire en un 75%.
Parámetro |
Valor objetivo |
Resultado Operacional |
|---|---|---|
Presión de vacío de la cavidad |
≤80 mbar |
Elimina el 99,9% del aire y detiene los defectos. |
Aspiradora de manga de tiro |
<50 mbar |
Reduce estructural la porosidad por debajo del 0,3%. |
Esta bomba rápida evita trampas de gas. Los moldes limpios permiten tratamientos térmicos seguros. No se formarán ampollas en las superficies. tu te haces fuerte Piezas de fundición a presión de aluminio .
Las velocidades del émbolo ahora deben permanecer suaves. Las máquinas inteligentes cambian la velocidad en pasos:
Fase inicial : El movimiento lento desliza el metal con suavidad y facilidad.
Fase intermedia : La velocidad rápida rellena paredes delgadas rápidamente.
Fase final : cámara lenta empaqueta metal para detener la porosidad.
Las tomas de varias etapas mejoran el proceso general. Las velocidades controladas impiden que se formen bolsas de aire. Los émbolos afinados mantienen las piezas densas y fuertes.
Consejo profesional: haga coincidir las velocidades lentas con los niveles de las mangas. Un equilibrio adecuado evita que las ondas atrapen aire.
Regule el calor de la herramienta para controlar el enfriamiento del metal. Los sensores controlan constantemente la temperatura del molde. Las líneas frías empujan el líquido hacia los puntos calientes. El calor equilibrado detiene la congelación rápida.
Los controles térmicos detienen los huecos de contracción locales. La gestión de la temperatura mantiene estables los resultados del proceso. El monitoreo mejora la resistencia de la fundición a presión de aluminio .
El gas atrapado en la masa fundida provoca porosidad . El metal al enfriarse se contrae sin presión.
La desgasificación del líquido fundido corrige la porosidad del gas . La ventilación por vacío también ayuda. El ajuste de disparo detiene la porosidad por contracción . Los controles de herramientas también detienen la porosidad por contracción . Las fuerzas de compresión detienen la reducción de la porosidad . Utilice la fuerza antes de que las puertas se congelen.
Las herramientas modernas mantienen una alta calidad:
Tecnología de inspección |
Salida dimensional |
Capacidades en tiempo real y ventajas principales |
|---|---|---|
Inspección por rayos X 2D |
Bidimensional (2D) |
Muestra vistas en vivo durante la producción. Ayuda a realizar actualizaciones rápidas de la máquina. Reduce el recuento de desechos sin sufrir daños. |
Tomografía Computarizada (TC) Industrial |
Tridimensional (3D) |
Reconstruye formas 3D para un mapeo exacto. Mide tamaños y espacios de poro exactos. Comprueba piezas importantes de fundición. |
Aprenda estos métodos hoy. Eliminar la porosidad en la fundición a presión de aluminio . Haga piezas densas de fundición a presión de aluminio .
Los huecos redondos y lisos indican porosidad del gas . El aire atrapado forma bolsas suaves. Los lubricantes en descomposición también los producen. Inspeccionar Piezas de fundición a presión de aluminio . Los sistemas de rayos X 2D encuentran burbujas rápidamente.
El metal líquido caliente se enfría. El metal que se encoge se contrae rápidamente. Las capas exteriores se congelan muy rápidamente. Las partes internas gruesas se encogen al final. La baja presión deja huecos internos. Esto provoca en la porosidad por contracción . huecos
Consejo: aplique una presión alta y rápida. Detenga la porosidad por contracción antes de que la puerta se congele.
Las herramientas de vacío reducen los niveles de porosidad . Los mohos pierden rápidamente el aire atrapado. Las caídas de presión cortan las bolsas de aire. Un enfriamiento adecuado aún detiene los defectos. La fuerza de compresión evita que se reduzca la porosidad..
Las paredes gruesas se enfrían lentamente. En su interior crecen grandes estructuras de granos. Los puntos calientes permanecen aislados por más tiempo. El calor que se contrae aleja el metal. Las áreas no alimentadas forman defectos de porosidad .
