
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-07 Origine : Site


Les gaz piégés provoquent de la porosité dans le moulage sous pression de l'aluminium. L'injection rapide emprisonne l'air, ce qui provoque une porosité dans tout le métal. Le rétrécissement du métal pendant le refroidissement crée également des trous. Trouvez rapidement les causes des défauts. Cela protège les performances mécaniques. Des vides lisses et ronds signifient une porosité du gaz. L'air emprisonné les fabrique. Les lubrifiants brûlants en sont également la cause. Des cavités dentelées signifient une porosité de retrait. Les zones chaudes se refroidissent. Ils rétrécissent en refroidissant.
Vérifiez les pièces par rapport aux limites de qualité standard :
Catégorie (ASTM E155) |
Diamètre maximum des pores |
Zone maximale de défaut |
|---|---|---|
Niveau 1 (qualité la plus élevée) |
Interne ≤ 0,5 mm |
≤ 0,3% |
Niveau 3 (qualité commerciale) |
Interne ≤ 1,8 mm |
≤ 1,5% |
Connaître les causes de la porosité lors du moulage sous pression vous aide. Vous fixez les paramètres d'injection. Vous gérez les vitesses de refroidissement. Vous maintenez la solidité des composants en aluminium.
L'air emprisonné et le retrait du métal provoquent des défauts de porosité.
Ces problèmes se produisent dans le moulage sous pression d’aluminium.
Des vitesses de piston douces empêchent les bulles de gaz à l’intérieur des moules.
L'utilisation de systèmes de vide arrête également ces bulles de gaz.
La pression de compression élevée corrige facilement les vides de retrait.
Faites-le avant que les portes métalliques ne gèlent.
Le refroidissement équilibré du moule maintient les composants en aluminium très denses.
Ce refroidissement rend le métal solide et durable.
Les défauts de gaz créent des problèmes de qualité majeurs. Le moulage sous pression d'aluminium utilise du métal en fusion. Le gaz piégé crée de petits vides internes. Vous devez contrôler le débit de gaz.
Les vitesses rapides du piston déplacent le métal en fusion. Un écoulement de liquide instable provoque une porosité . Des éclaboussures de métal à l'intérieur du système de glissières. Les éclaboussures emprisonnent l’air à l’intérieur de la cavité. Les vitesses élevées créent une porosité interne . Vous avez besoin de vitesses de piston douces. Cela évite les mauvaises poches d'air.
L'air doit sortir rapidement de l'outil. Les canaux d'air bloqués provoquent la porosité du gaz . Les petits puits de trop-plein manquent de métal sale. L'air emprisonné provoque rapidement une porosité . Une bonne conception stabilise le moulage sous pression en aluminium.
Conseil de pro : nettoyez souvent les conduites d’aspiration et les évents. Cela permet de garder les voies aériennes dégagées.
Le métal chaud absorbe facilement les gaz à proximité. Un dégazage incomplet laisse des gaz à l’intérieur. Le métal liquide atteint une température élevée. L'aluminium chaud absorbe beaucoup d'hydrogène.
L'hydrogène quitte le métal en refroidissant. Le dégazage crée une porosité ronde du gaz . Vous devez nettoyer le liquide fondu. La porosité des sténopés affaiblit la résistance de la pièce. Les dégazeurs rotatifs nettoient très bien le métal.
Les gouttes d'eau créent des bulles de vapeur rapides. L'expansion de la vapeur crée de la porosité par sections. Les sprays chimiques se brisent sous l’effet de la chaleur. Une décomposition rapide crée de gros volumes de gaz. L'eau crée des vides de porosité gazeux lisses . Des volumes de pulvérisation inférieurs arrêtent l’excès de liquide. Les équipes augmentent les rendements du moulage sous pression de l'aluminium .
Le métal liquide chaud refroidit. Son volume global diminue. La solidification de l'aluminium provoque des défauts de porosité . Connaître la contraction aide à arrêter les vides.
Les parois froides des matrices gèlent le métal. Les couches solides se développent vers l'intérieur. Le noyau chaud refroidit en dernier. Le liquide central rétrécit sans alimentation. Cela crée des vides irréguliers.
Le métal rétrécit à mesure que la chaleur s’en va. Les centres épais s'éloignent. Le métal liquide manque les espaces internes. Cela provoque des défauts de porosité de retrait . Les zones non pressurisées forment facilement de la porosité .
À retenir : les coques métalliques extérieures se forment rapidement. Le centre intérieur refroidit en dernier. Les noyaux qui rétrécissent laissent des vides irréguliers.
Poussez du métal liquide supplémentaire à l’intérieur. La compression force le métal frais. Cela corrige la perte de volume.
Maintenez la pression de compression au-dessus de 100 MPa. Les machines fournissent une très haute pression. La force maximale atteint 160 MPa. Une bonne pression maintient les pièces denses.
Le timing est ici très crucial. Le tableau montre le timing des portes :
Condition de gel de la porte |
Impact sur la pression d’intensification |
Résultat au casting |
|---|---|---|
Gel prématuré/déclenchement retardé |
La pression rebondit sur le métal dur. |
Crée de mauvais défauts de porosité de retrait . |
Moment optimal (avant le gel) |
La force pénètre pleinement dans les sections lourdes. |
Nourrit le métal et prévient les défauts. |
Le gel précoce de la porte bloque la pression. Les sections épaisses continuent de rétrécir librement. Les zones non alimentées forment une porosité de retrait . Calibrez très soigneusement le timing des tirs.
Les murs inégaux modifient les vitesses de refroidissement. Les zones minces refroidissent rapidement. Les pièces épaisses restent chaudes plus longtemps. Le métal épais rétrécit après les portes. Un refroidissement déséquilibré crée une porosité de retrait . Une chaleur élevée prolonge le temps de solidification.
L'épaisseur de la paroi modifie les structures internes :
Relation entre l'épaisseur des sections : les sections minces perdent rapidement de la chaleur. Les parois fines accélèrent le refroidissement.
Effet d'espacement des bras dendritiques (DAS) : un refroidissement rapide réduit la taille du DAS.
Variations de position : La surface métallique présente un DAS plus fin. Les noyaux centraux rétrécissent fortement.
Ce tableau montre les effets d'épaisseur :
Variation de l'épaisseur de paroi |
Impact sur le refroidissement et la solidification locaux |
Impact sur la taille des cellules dendritiques/bras |
|---|---|---|
Sections plus fines (par exemple, 3 mm) |
Accélère les taux de refroidissement |
Donne des tailles de cellules plus fines |
Sections plus épaisses (jusqu'à 11 mm) |
Ralentit le refroidissement local |
Augmente la taille des cellules dendritiques |
Les murs épais refroidissent très lentement. De grandes structures dendritiques se développent à l’intérieur. Le métal liquide coule mal ici. Les zones isolées rétrécissent sans nourriture. Des poches profondes forment une porosité de retrait . Les points chauds disparaissent rapidement.
Les sections lourdes rétrécissent lors des changements. De grands vides apparaissent sans pression. Un refroidissement inégal rétrécit énormément le métal. Les conduites de refroidissement des outils fixent les températures. La chaleur contrôlée arrête les défauts de coulée.
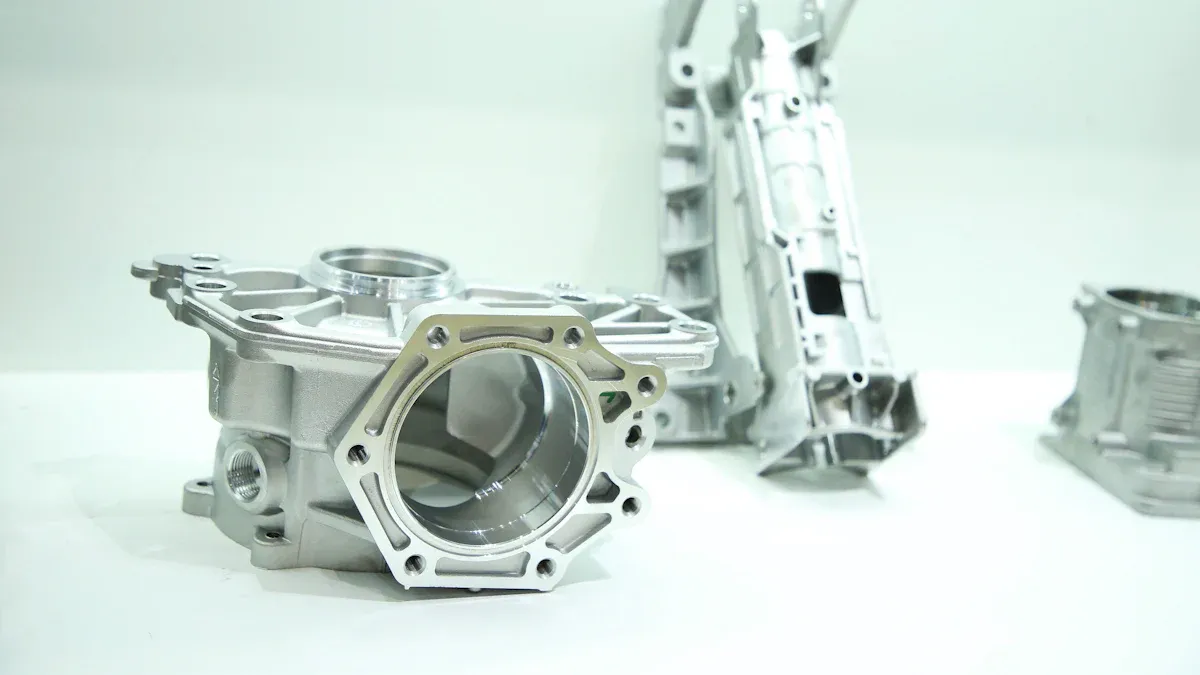
Source des images : ne pas éclabousser
Les métaux refroidissants se comportent de différentes manières. Vous choisissez les métaux pour leur résistance. Le choix du métal modifie les risques de défauts. Cela se produit dans le moulage sous pression d'aluminium.
La plage de congélation indique deux températures. Il s'étend sur les points liquidus et solidus. De larges plages créent des états pâteux. Le métal liquide s'écoule difficilement. Les chemins semi-solides bloquent le métal liquide. Le métal se rétrécit dans les vides.
Comparez les métaux courants avec ce tableau :
Alliage |
Température du solide (°C) |
Température du liquide (°C) |
Plage de congélation (°C) |
|---|---|---|---|
A380 |
538 |
593 |
55 |
413 |
574 |
582 |
8 |
319 |
520 |
605 |
85 |
A356 |
555 |
615 |
60 |
356 |
555 |
613 |
58 |
535 |
550 |
635 |
85 |
Ce graphique montre les différences de température :
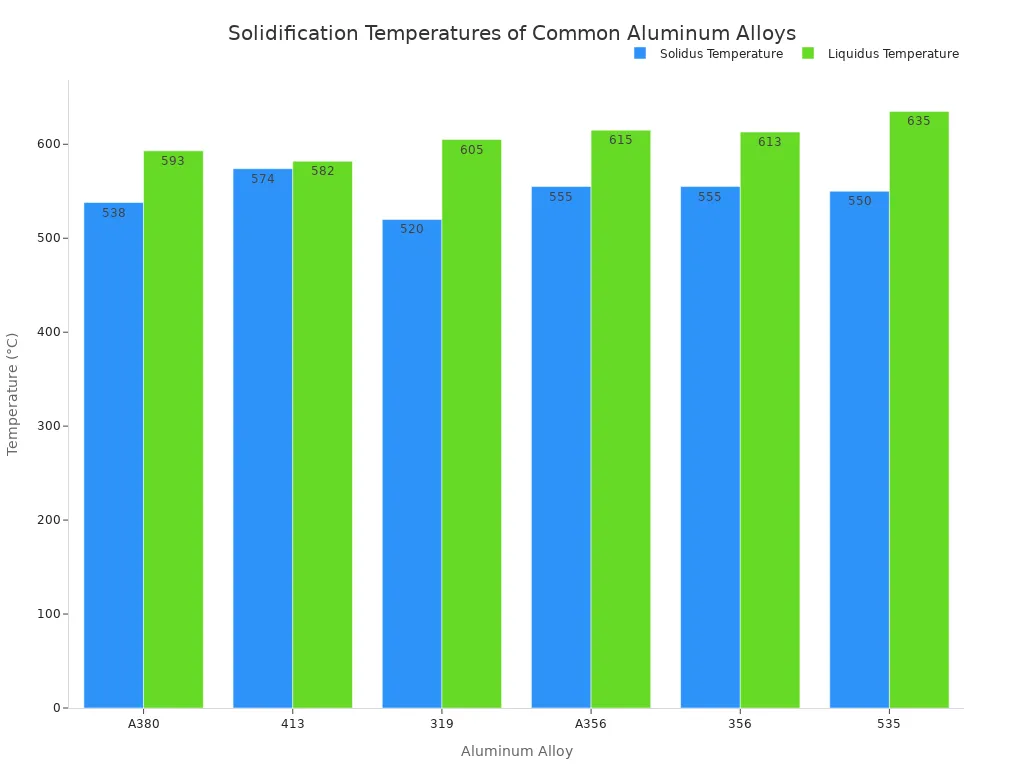
L'alliage 319 couvre 85°C lorsqu'il gèle. Les grandes portées provoquent une porosité rétractable . Faites correspondre les caractéristiques du métal pour réduire la porosité . Faites cela en moulage sous pression en aluminium.
De nombreux travailleurs choisissent le métal A380. L'A380 gèle à 55°C. Des réseaux solides se développent rapidement à l’intérieur. Ces réseaux bloquent l'écoulement du liquide. Les zones fermées rétrécissent sans pression. Cela crée une porosité rétractable partout.
L'alliage 413 agit comme un métal eutectique. L'alliage 413 gèle à 8°C. La solidification se produit très rapidement. Le métal refroidit de 582°C à 574°C. Le liquide s'écoule jusqu'à ce qu'il soit complètement solide. La congélation rapide réduit les problèmes de porosité .
À retenir : les alliages larges nécessitent un contrôle minutieux de la chaleur. Utiliser une haute pression contre la porosité rétractable . Cela stoppe la porosité dans les zones stressées.
L'A380 crée davantage de porosité de retrait . L'alliage 413 forme moins de défauts. Le refroidissement du moule contrôle le retrait du métal. Un refroidissement adéquat réduit la porosité de retrait . Cela améliore les pièces moulées sous pression en aluminium .
Les systèmes à vide éliminent les vides de gaz avant l’injection. Les pompes extraient rapidement l’air des moules. La pression chute rapidement à 80 mbar. Cela élimine l’air avant l’arrivée du métal. Les outils à vide réduisent le volume d'air de 75 %.
Paramètre |
Valeur cible |
Résultat opérationnel |
|---|---|---|
Pression du vide dans la cavité |
≤80 mbar |
Élimine 99,9 % de l'air et arrête les défauts |
Aspirateur à manchon de tir |
<50 mbar |
Réduit structurelle la porosité à moins de 0,3 % |
Cette pompe rapide évite les pièges à gaz. Des moules propres permettent des traitements thermiques en toute sécurité. Aucune ampoule ne se formera sur les surfaces. Tu fais fort moulées sous pression en aluminium . pièces
Les vitesses des pistons doivent rester régulières maintenant. Les machines intelligentes changent de vitesse par étapes :
Phase initiale : Le mouvement lent fait glisser le métal en douceur et facilement.
Phase intermédiaire : La vitesse rapide remplit rapidement les parois minces.
Phase finale : Le ralenti emballe le métal pour arrêter la porosité.
Les prises de vue en plusieurs étapes améliorent le processus global. Les vitesses contrôlées empêchent la formation de poches d’air. Les pistons réglés maintiennent les pièces denses et solides.
Conseil de pro : faites correspondre les vitesses lentes aux niveaux des manches. Un bon équilibre empêche les vagues d’emprisonner l’air.
Régulez la chaleur de l’outil pour contrôler le refroidissement du métal. Des capteurs vérifient constamment la température des moules. Les lignes froides poussent le liquide vers les points chauds. La chaleur équilibrée arrête la congélation rapide.
Les contrôles thermiques arrêtent les vides de contraction locaux. La gestion de la température maintient les résultats du processus stables. La surveillance améliore la résistance du moulage sous pression de l'aluminium .
Le gaz emprisonné dans la matière fondue provoque une porosité . Le métal refroidissant se rétracte sans pression.
Le dégazage par fusion liquide corrige la porosité du gaz . La ventilation sous vide est également utile. Le réglage du tir arrête la porosité de retrait . Les contrôles d'outils arrêtent également la porosité de retrait . Les forces de compression empêchent le rétrécissement de la porosité . Utilisez la force avant que les portes ne gèlent.
Les outils modernes maintiennent une qualité élevée :
Technologie d'inspection |
Sortie dimensionnelle |
Capacités en temps réel et principaux avantages |
|---|---|---|
Inspection aux rayons X 2D |
Bidimensionnel (2D) |
Affiche des vues en direct pendant la production. Aide à effectuer des mises à jour rapides de la machine. Réduit le nombre de déchets sans dommage. |
Tomodensitométrie industrielle (CT) |
Tridimensionnel (3D) |
Reconstruit les formes 3D pour une cartographie exacte. Mesure la taille et les espaces exacts des pores. Vérifie les pièces moulées importantes. |
Apprenez ces méthodes aujourd’hui. Élimine la porosité dans le moulage sous pression d'aluminium . Fabriquez des pièces moulées sous pression en aluminium dense .
Les vides ronds et lisses signifient la porosité du gaz . L'air emprisonné forme des poches lisses. Les lubrifiants en décomposition en fabriquent également. Inspecter moulées sous pression en aluminium . pièces Les systèmes à rayons X 2D détectent rapidement les bulles.
Le métal liquide chaud refroidit. Le métal qui rétrécit se contracte rapidement. Les couches extérieures gèlent très rapidement. Les parties intérieures épaisses rétrécissent en dernier. La basse pression laisse des espaces internes. Cela provoque des vides de porosité de retrait .
Astuce : appliquez rapidement une pression élevée. Arrêtez la porosité de retrait avant le gel de la porte.
Les outils à vide réduisent les niveaux de porosité . Les moisissures perdent rapidement l’air emprisonné. Les chutes de pression coupent les poches d’air. Un refroidissement adéquat arrête toujours les défauts. La force de compression empêche le rétrécissement de la porosité.
Les murs épais se refroidissent lentement. De grosses structures céréalières poussent à l’intérieur. Les points chauds restent isolés plus longtemps. La contraction de la chaleur éloigne le métal. Les zones non alimentées forment des défauts de porosité .
