
Просмотры: 0 Автор: Редактор сайта Время публикации: 07.08.2026 Происхождение: Сайт


Захваченные газы вызывают пористость при литье алюминия под давлением. Быстрый впрыск задерживает воздух, что приводит к пористости металла. Усадка металла при охлаждении также приводит к образованию дыр. Быстро находите причины неисправности. Это защищает механические характеристики. Гладкие, круглые пустоты означают газовую пористость. Захваченный воздух делает их. Горящие смазочные материалы тоже вызывают их. Зубчатые полости означают усадочную пористость. Горячие места остывают. Они сжимаются по мере остывания.
Проверьте детали на соответствие стандартным ограничениям качества:
Категория (ASTM E155) |
Максимальный диаметр пор |
Макс. площадь дефекта |
|---|---|---|
Уровень 1 (Высшее качество) |
Внутренний ≤ 0,5 мм |
≤ 0,3% |
Уровень 3 (Коммерческий уровень) |
Внутренний ≤ 1,8 мм |
≤ 1,5% |
Вам поможет знание того, что вызывает пористость при литье под давлением. Вы фиксируете настройки инъекции. Вы управляете скоростью охлаждения. Вы сохраняете прочность алюминиевых компонентов.
Захваченный воздух и усадка металла вызывают дефекты пористости.
Эти проблемы возникают при литье алюминия под давлением.
Плавная скорость плунжера предотвращает образование пузырьков газа внутри форм.
Использование вакуумных систем также останавливает появление пузырьков газа.
Высокое давление сжатия легко устраняет усадочные пустоты.
Сделайте это до того, как металлические ворота замерзнут.
Сбалансированное охлаждение формы сохраняет алюминиевые компоненты очень плотными.
Такое охлаждение делает металл прочным и долговечным.
Дефекты газа создают серьезные проблемы с качеством. При литье алюминия под давлением используется расплавленный металл. Захваченный газ создает небольшие внутренние пустоты. Вы должны контролировать поток газа.
Быстрая скорость плунжера перемещает расплавленный металл. Нестабильный поток жидкости вызывает пористость . Металлические брызги внутри направляющей системы. Разбрызгивание задерживает воздух внутри полости. Высокие скорости создают внутреннюю пористость . Вам нужна плавная скорость плунжера. Это предотвращает появление плохих воздушных карманов.
Воздух должен быстро выходить из инструмента. Заблокированные воздушные каналы вызывают пористость газа . Маленькие переливные колодцы пропускают грязный металл. Захваченный воздух быстро вызывает пористость . Хорошая конструкция стабилизирует литье алюминия под давлением..
Совет от профессионала: чаще очищайте вакуумные линии и вентиляционные отверстия. Это обеспечивает чистоту воздушных путей.
Горячий металл легко поглощает близлежащие газы. Неполная дегазация оставляет газы внутри. Жидкий металл достигает высокой температуры. Горячий алюминий поглощает много водорода.
Водород покидает металл при остывании. Дегазация создает круглую газовую пористость . Необходимо очистить жидкий расплав. Точечная пористость снижает прочность детали. Вращающиеся дегазаторы очень хорошо очищают металл.
Капли воды создают быстрые пузырьки пара. Расширение пара создает пористость в секциях. Химические аэрозоли разрушаются под воздействием тепла. Быстрое разложение приводит к образованию больших объемов газа. Вода создает гладкие газовые пористые пустоты. Меньшие объемы распыления останавливают избыток жидкости. Команды повышают производительность литья под давлением алюминия .
Горячий жидкий металл остывает. Его общий объем уменьшается. Затвердевание алюминия вызывает дефекты пористости . Знание сокращений помогает остановить образование пустот.
Холодные стенки штампа замораживают металл. Твердые слои растут внутрь. Горячее ядро остывает последним. Центральная жидкость сжимается без подачи. Это создает неровные пустоты.
Металл сжимается под воздействием тепла. Толстые центры отходят. Жидкий металл не пропускает внутренние зазоры. Это вызывает усадочной пористости . дефекты В негерметизированных областях легко образуется пористость .
Ключевой вывод: внешние металлические оболочки формируются быстро. Внутренний центр остывает последним. Сжимающиеся сердцевины оставляют неравномерные пустоты.
Затолкайте внутрь лишний жидкий металл. Сжатие заставляет свежий металл. Это устраняет потерю объема.
Поддерживайте давление сжатия выше 100 МПа. Машины создают сверхвысокое давление. Пиковое усилие достигает 160 МПа. Правильное давление сохраняет детали плотными.
Здесь очень важно время. В таблице показано время ворот:
Состояние замораживания ворот |
Влияние на давление интенсификации |
Результат на кастинге |
|---|---|---|
Преждевременное замораживание/отложенный триггер |
Давление отражается от твердого металла. |
Создает дефекты плохой усадочной пористости . |
Оптимальное время (до замораживания) |
Сила входит в тяжелые секции полностью. |
Подает металл и предотвращает появление дефектов. |
Раннее замораживание ворот блокирует давление. Толстые секции продолжают свободно сжиматься. Неподпитанные участки образуют усадочную пористость . Очень тщательно калибруйте время выстрела.
Неровные стены меняют скорость охлаждения. Тонкие участки быстро остывают. Толстые детали дольше остаются горячими. Толстый металл дает усадку после ворот. Несбалансированное охлаждение создает усадочную пористость . Высокая температура увеличивает время затвердевания.
Толщина стенок меняет внутренние конструкции:
Соотношение толщины сечений : тонкие срезы быстро теряют тепло. Тонкие стенки ускоряют охлаждение.
Эффект расстояния между дендритными плечами (DAS) : Быстрое охлаждение уменьшает размер DAS.
Позиционные вариации : на поверхности металла наблюдается более тонкий DAS. Центральные ядра сильно сжимаются.
В этой таблице показано влияние толщины:
Изменение толщины стенки |
Влияние на локальное охлаждение и затвердевание |
Влияние на размер дендритной клетки/рукава |
|---|---|---|
Более тонкие секции (например, 3 мм) |
Ускоряет скорость охлаждения |
Обеспечивает более мелкие размеры ячеек |
Более толстые секции (до 11 мм) |
Замедляет местное охлаждение. |
Увеличивает размеры дендритных клеток |
Толстые стены остывают очень медленно. Внутри растут крупные дендритные структуры. Жидкий металл здесь течет плохо. Без корма изолированные территории сокращаются. Глубокие карманы образуют усадочную пористость . Горячие точки быстро исчезают.
Тяжелые секции сжимаются во время изменений. Большие пустоты появляются без давления. Неравномерное охлаждение приводит к резкой усадке металла. Линии охлаждения инструмента фиксируют температуру. Контролируемое нагревание предотвращает возникновение дефектов литья.
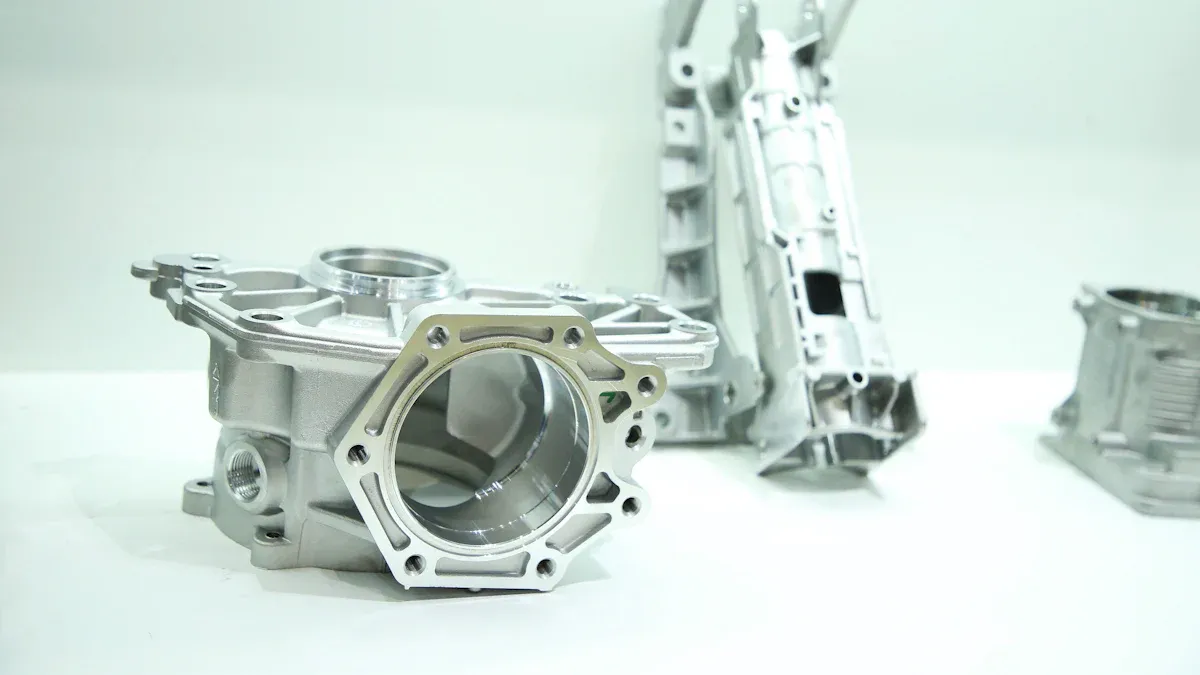
Источник изображения: не всплеск
Охлаждающиеся металлы ведут себя по-разному. Вы выбираете металлы по прочности. Выбор металла меняет риски дефектов. Это происходит при литье алюминия под давлением..
Диапазон замерзания показывает две температуры. Он охватывает точки ликвидуса и солидуса. Широкие диапазоны создают мягкие состояния. Жидкий металл течет с трудом. Полутвердые пути блокируют жидкий металл. Металл сжимается в пустоты.
Сравните распространенные металлы с этой таблицей:
Сплав |
Температура Солидуса (°C) |
Температура ликвидуса (°C) |
Диапазон замерзания (°C) |
|---|---|---|---|
А380 |
538 |
593 |
55 |
413 |
574 |
582 |
8 |
319 |
520 |
605 |
85 |
А356 |
555 |
615 |
60 |
356 |
555 |
613 |
58 |
535 |
550 |
635 |
85 |
На этой диаграмме показаны различия температур:
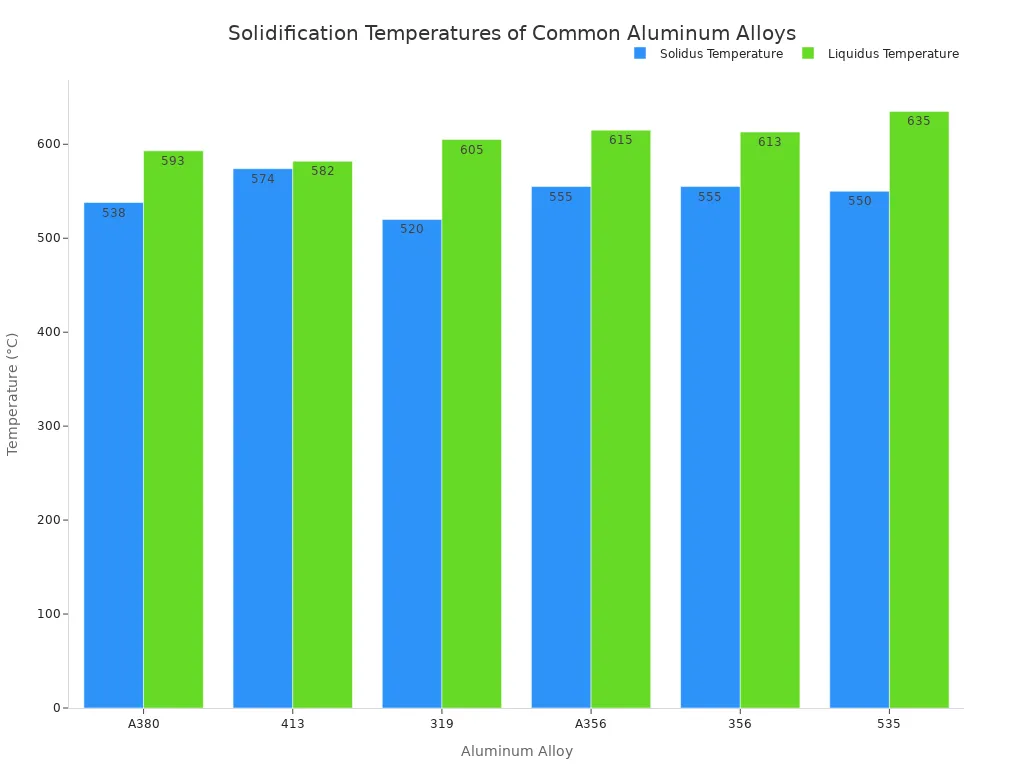
Сплав 319 выдерживает температуру 85°C при замерзании. Широкие пролеты вызывают усадочную пористость . Сопоставьте свойства металла с целью снижения пористости . Сделайте это при литье под давлением алюминия..
Многие рабочие выбирают металл А380. А380 замерзает при температуре 55°C. Надежные сети быстро растут внутри. Эти сети блокируют поток жидкости. Закрытые области сжимаются без давления. Это создает усадочную пористость повсюду.
Сплав 413 действует как эвтектический металл. Сплав 413 замерзает при температуре 8°C. Затвердевание происходит очень быстро. Металл охлаждается от 582°С до 574°С. Жидкость течет до полного затвердевания. Быстрое замораживание уменьшает с пористостью . проблемы
Ключевой вывод: широкие сплавы требуют тщательного контроля нагрева. Используйте высокое давление для предотвращения усадочной пористости . Это останавливает пористость в напряженных зонах.
A380 создает большую усадочную пористость . Сплав 413 образует меньше дефектов. Охлаждение формы контролирует усадку металла. Правильное охлаждение снижает усадочную пористость . Это улучшает качество деталей, отлитых под давлением из алюминия .
Вакуумные системы очищают газовые пустоты перед впрыском. Насосы быстро вытягивают воздух из форм. Давление быстро падает до 80 мбар. Это удаляет воздух до прибытия металла. Вакуумные инструменты сокращают объем воздуха на 75%.
Параметр |
Целевое значение |
Операционный результат |
|---|---|---|
Давление вакуума в полости |
≤80 мбар |
Удаляет 99,9% воздуха и устраняет дефекты. |
Выстрел Рукав Вакуум |
<50 мбар |
Снижает структурную пористость менее 0,3%. |
Этот быстрый насос предотвращает образование газовых ловушек. Чистые формы обеспечивают безопасную термообработку. На поверхностях не образуются волдыри. Ты делаешь сильным алюминиевые детали для литья под давлением.
Теперь скорость плунжера должна оставаться плавной. Умные машины меняют скорость ступенчато:
Начальная фаза : Медленное движение скользит по металлу плавно и легко.
Промежуточная фаза : Высокая скорость быстро заполняет тонкие стенки.
Заключительная фаза : Медленное движение упаковывает металл, чтобы остановить пористость..
Многоэтапные снимки улучшают общий процесс. Контролируемые скорости предотвращают образование воздушных карманов. Настроенные плунжеры сохраняют детали плотными и прочными.
Совет для профессионалов: согласуйте медленную скорость с уровнем рукавов. Правильный баланс не позволяет волнам захватывать воздух.
Регулируйте нагрев инструмента для контроля охлаждения металла. Датчики постоянно проверяют температуру пресс-формы. Холодные линии выталкивают жидкость в горячие точки. Сбалансированное тепло предотвращает быстрое замерзание расплава.
Термоконтроль останавливает локальные сжимающие пустоты. Управление температурой обеспечивает стабильность результатов процесса. Мониторинг повышает прочность алюминия при литье под давлением .
Захваченный в расплаве газ вызывает пористость . Охлаждающий металл сжимается без давления.
Дегазация жидкого расплава устраняет газовую пористость . Вакуумная вентиляция также помогает. Настройка дроби останавливает образование усадочной пористости . Средства управления инструментом также предотвращают появление усадочной пористости . Силы сжатия останавливают сокращение пористости . Примените силу, прежде чем ворота замерзнут.
Современные инструменты обеспечивают высокое качество:
Инспекционная технология |
Размерный выход |
Возможности работы в режиме реального времени и основные преимущества |
|---|---|---|
2D рентгеновский контроль |
Двумерный (2D) |
Показывает живые изображения во время производства. Помогает быстро обновлять машину. Снижает количество лома без ущерба. |
Промышленная компьютерная томография (КТ) |
Трехмерное (3D) |
Перестраивает 3D-фигуры для точного отображения. Измеряет точные размеры пор и пространств. Проверяет важные литые детали. |
Изучите эти методы сегодня. Устранение пористости при литье алюминия под давлением . Изготовление плотных алюминиевых деталей для литья под давлением.
Гладкие круглые пустоты означают газовую пористость . Захваченный воздух образует гладкие карманы. Разлагающиеся смазочные материалы тоже их образуют. Осмотреть алюминиевые детали для литья под давлением. 2D-рентгеновские системы быстро обнаруживают пузырьки.
Горячий жидкий металл остывает. Сжимающийся металл быстро сжимается. Наружные слои замерзают очень быстро. Толстые внутренние части сжимаются в последнюю очередь. Низкое давление оставляет внутренние зазоры. Это приводит к появлению усадочных пористости.
Совет: быстро применяйте высокое давление сжатия. Остановите усадочную пористость до замерзания ворот.
Вакуумные инструменты снижают уровень пористости . Формы быстро теряют захваченный воздух. Перепады давления разрезают воздушные карманы. Правильное охлаждение все равно предотвращает появление дефектов. Сила сжатия останавливает усадочную пористость.
Толстые стены медленно остывают. Внутри растут крупные зернистые структуры. Горячие точки дольше остаются изолированными. Сжимающееся тепло оттягивает металл. Неподпитанные участки образуют дефекты пористости .
