
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-08-07 الأصل: موقع


تسبب الغازات المحتبسة مسامية في صب الألومنيوم. يحبس الحقن السريع الهواء، مما يسبب المسامية في جميع أنحاء المعدن. يؤدي تقلص المعدن أثناء التبريد أيضًا إلى حدوث ثقوب. العثور على أسباب الخلل بسرعة. وهذا يحمي الأداء الميكانيكي. الفراغات الدائرية الناعمة تعني مسامية الغاز. الهواء المحبوس يجعلها. حرق مواد التشحيم يسببها أيضًا. تجاويف خشنة تعني انكماش المسامية. المناطق الساخنة تبرد. أنها تتقلص عندما تبرد.
التحقق من الأجزاء وفقًا لحدود الجودة القياسية:
الفئة (ASTM E155) |
أقصى قطر للمسام |
منطقة العيب القصوى |
|---|---|---|
المستوى 1 (أعلى جودة) |
داخلي ≥ 0.5 ملم |
≥ 0.3% |
المستوى 3 (الدرجة التجارية) |
داخلي ≥ 1.8 ملم |
≥ 1.5% |
معرفة أسباب المسامية في عملية الصب تساعدك. قمت بإصلاح إعدادات الحقن. يمكنك إدارة سرعات التبريد. أنت تحافظ على مكونات الألمنيوم قوية.
يتسبب الهواء المحبوس والمعادن المتقلصة في حدوث عيوب مسامية.
تحدث هذه المشكلات في صب قوالب الألومنيوم.
تمنع سرعات المكبس الناعمة ظهور فقاعات الغاز داخل القوالب.
يؤدي استخدام أنظمة التفريغ أيضًا إلى إيقاف فقاعات الغاز هذه.
يعمل الضغط العالي على إصلاح فراغات الانكماش بسهولة.
افعل ذلك قبل أن تتجمد البوابات المعدنية.
تبريد القالب المتوازن يحافظ على كثافة مكونات الألومنيوم.
هذا التبريد يجعل المعدن قويًا ومتينًا.
تخلق عيوب الغاز مشكلات كبيرة في الجودة. يستخدم صب الألومنيوم المعدن المنصهر. الغاز المحبوس يخلق فراغات داخلية صغيرة. يجب عليك التحكم في تدفق الغاز.
تعمل سرعات المكبس السريعة على تحريك المعدن المنصهر. تدفق السائل غير المستقر يسبب المسامية . بقع معدنية داخل نظام العداء. الرش يحبس الهواء داخل التجويف. السرعات العالية تخلق مسامية داخلية . أنت بحاجة إلى سرعات مكبس سلسة. وهذا يمنع الجيوب الهوائية السيئة.
يجب أن يخرج الهواء من الأداة بسرعة. تسبب القنوات الهوائية المسدودة مسامية الغاز . الآبار الفائضة الصغيرة تفوت المعدن القذر. الهواء المحبوس يسبب المسامية بسرعة. التصميم الجيد يعمل على تثبيت صب الألومنيوم.
نصيحة احترافية: قم بتنظيف خطوط التفريغ وفتحات التهوية بشكل متكرر. وهذا يبقي مسارات الهواء واضحة.
يمتص المعدن الساخن الغازات القريبة بسهولة. التفريغ غير الكامل يترك الغازات في الداخل. يصل المعدن السائل إلى حرارة عالية. يمتص الألمنيوم الساخن الكثير من الهيدروجين.
يترك الهيدروجين المعدن عندما يبرد. إطلاق الغازات يخلق المستديرة مسامية الغاز . يجب عليك تنظيف ذوبان السائل. مسامية الثقب تضعف قوة الجزء. تقوم أجهزة إزالة الغازات الدوارة بتنظيف المعدن جيدًا.
تشكل قطرات الماء فقاعات بخار سريعة. يؤدي تمدد البخار إلى خلق مسامية في الأقسام. تتكسر الرشاشات الكيميائية تحت الحرارة. التحلل السريع يخلق كميات كبيرة من الغاز. يخلق الماء فراغات مسامية غازية ناعمة . تعمل أحجام الرش المنخفضة على إيقاف السائل الزائد. تعمل الفرق على زيادة إنتاجية صب الألومنيوم .
يبرد المعدن السائل الساخن. حجمها الإجمالي يتقلص. تصلب الألومنيوم يسبب عيوب المسامية . معرفة الانقباض تساعد على إيقاف الفراغات.
جدران الموت الباردة تجمد المعدن. تنمو الطبقات الصلبة إلى الداخل. يبرد اللب الساخن أخيرًا. مركز السائل ينكمش دون تغذية. وهذا يخلق فراغات خشنة.
ينكمش المعدن عندما تتركه الحرارة. يتم سحب المراكز السميكة بعيدًا. يفتقد المعدن السائل الفجوات الداخلية. هذا يسبب عيوب مسامية الانكماش . المناطق غير المضغوطة تشكل المسامية بسهولة.
الوجبات الجاهزة الرئيسية: تتشكل الأصداف المعدنية الخارجية بسرعة. يبرد المركز الداخلي أخيرًا. تقلص النوى يترك فراغات غير منتظمة.
ادفع المعدن السائل الزائد إلى الداخل. الضغط يفرض معدنًا جديدًا. يؤدي هذا إلى إصلاح فقدان الحجم.
حافظ على ضغط الضغط أعلى من 100 ميجا باسكال. توفر الآلات ضغطًا عاليًا إضافيًا. تصل قوة الذروة إلى 160 ميجا باسكال. الضغط الصحيح يحافظ على كثافة الأجزاء.
التوقيت مهم للغاية هنا. ويبين الجدول توقيت البوابة:
حالة تجميد البوابة |
التأثير على ضغط التكثيف |
النتيجة على الصب |
|---|---|---|
تجميد سابق لأوانه / تأخر الزناد |
يرتد الضغط من المعدن الصلب. |
يخلق عيوب مسامية انكماشية سيئة . |
التوقيت الأمثل (قبل التجميد) |
تدخل القوة إلى الأقسام الثقيلة بشكل كامل. |
يغذي المعدن ويمنع العيوب. |
تجميد البوابة المبكرة يحجب الضغط. المقاطع السميكة تستمر في الانكماش بحرية. تشكل المناطق غير المغذية مسامية انكماشية . معايرة توقيت اطلاق النار بعناية فائقة.
الجدران غير المستوية تغير سرعات التبريد. تبرد المناطق الرقيقة بسرعة. تبقى الأجزاء السميكة ساخنة لفترة أطول. المعدن السميك ينكمش بعد البوابات. التبريد غير المتوازن يخلق مسامية انكماشية . الحرارة العالية تزيد من وقت التصلب.
سمك الجدار يغير الهياكل الداخلية:
علاقة سمك القسم : الأجزاء الرقيقة تفقد الحرارة بسرعة. جدران رقيقة تسرع عملية التبريد.
تأثير تباعد الذراع الشجيري (DAS) : التبريد السريع يقلل من حجم DAS.
الاختلافات الموضعية : يُظهر المعدن السطحي DAS أكثر دقة. النوى المركزية تتقلص بشكل كبير.
يوضح هذا الجدول تأثيرات السُمك:
اختلاف سمك الجدار |
التأثير على التبريد والتصلب المحلي |
التأثير على الخلية الجذعية/حجم الذراع |
|---|---|---|
أقسام أرق (على سبيل المثال، 3 مم) |
يسرع معدلات التبريد |
ينتج أحجام خلايا أدق |
أقسام أكثر سمكًا (حتى 11 ملم) |
يبطئ التبريد المحلي |
ينمو أحجام الخلايا الجذعية |
تبرد الجدران السميكة ببطء شديد. تنمو الهياكل التغصنية الكبيرة في الداخل. يتدفق المعدن السائل بشكل سيء هنا. تتقلص المناطق المعزولة بدون تغذية. تشكل الجيوب العميقة مسامية الانكماش . البقع الساخنة تنسحب بسرعة.
تتقلص المقاطع الثقيلة أثناء التغييرات. تظهر فراغات كبيرة دون ضغط. التبريد غير المتكافئ يؤدي إلى انكماش المعدن بشكل كبير. تعمل خطوط تبريد الأدوات على إصلاح درجات الحرارة. الحرارة التي يتم التحكم فيها توقف عيوب الصب.
مصدر الصورة: com.unsplash
تتصرف معادن التبريد بطرق مختلفة. اخترت المعادن للقوة. اختيار المعادن يغير مخاطر العيوب. يحدث هذا في صب الألومنيوم.
يُظهر نطاق التجميد درجتين من درجات الحرارة. يمتد إلى نقاط Liquidus وSolidus. النطاقات الواسعة تخلق حالات طرية. يتدفق المعدن السائل بصعوبة. المسارات شبه الصلبة تحجب المعدن السائل. يتقلص المعدن إلى فراغات.
قارن بين المعادن الشائعة بهذا الجدول:
سبيكة |
درجة حرارة الصلبة (درجة مئوية) |
درجة حرارة السائل (درجة مئوية) |
نطاق التجميد (درجة مئوية) |
|---|---|---|---|
A380 |
538 |
593 |
55 |
413 |
574 |
582 |
8 |
319 |
520 |
605 |
85 |
أ356 |
555 |
615 |
60 |
356 |
555 |
613 |
58 |
535 |
550 |
635 |
85 |
يوضح هذا الرسم البياني الاختلافات في درجات الحرارة:
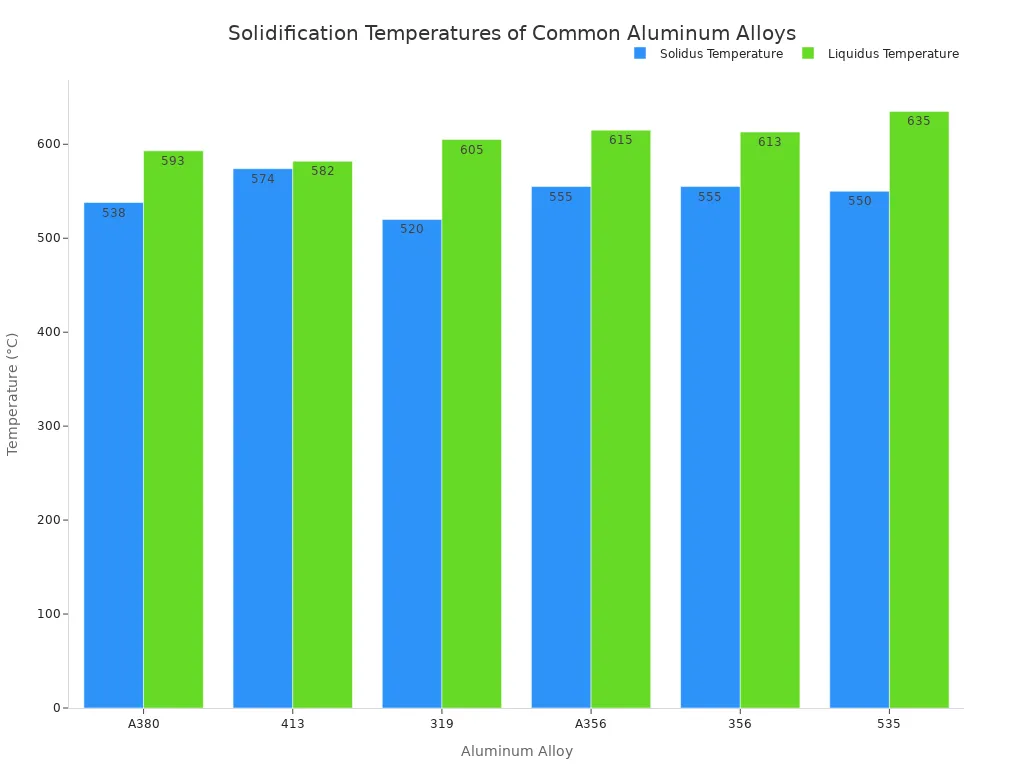
تمتد السبائك 319 إلى 85 درجة مئوية أثناء التجميد. تؤدي المسافات الواسعة إلى تقليص المسامية . مطابقة الصفات المعدنية لتقليل المسامية . افعل ذلك في صب الألومنيوم.
يختار العديد من العمال معدن A380. تتجمد طائرة A380 عند درجة حرارة 55 درجة مئوية. الشبكات الصلبة تنمو بسرعة في الداخل. هذه الشبكات تمنع تدفق السائل. تتقلص المناطق المغلقة دون ضغط. وهذا يخلق المسامية المنكمشة في كل مكان.
تعمل سبيكة 413 مثل المعدن سهل الانصهار. تتجمد سبيكة 413 عند درجة حرارة 8 درجات مئوية. يحدث التصلب بسرعة كبيرة. يبرد المعدن من 582 درجة مئوية إلى 574 درجة مئوية. يتدفق السائل حتى يصبح صلبًا تمامًا. التجميد السريع يقلل من مشاكل المسامية .
الوجبات الجاهزة الرئيسية: تحتاج السبائك العريضة إلى تحكم دقيق في الحرارة. استخدام الضغط العالي ضد تقليص المسام . هذا يوقف المسامية في المناطق المجهدة.
يخلق A380 المزيد من مسامية الانكماش . تشكل السبائك 413 عيوبًا أقل. يتحكم تبريد القالب في انكماش المعدن. التبريد المناسب يقلل من المسامية . وهذا يحسن صب الألومنيوم . أجزاء
تعمل أنظمة التفريغ على تنظيف فراغات الغاز قبل الحقن. تسحب المضخات الهواء من القوالب بسرعة. ينخفض الضغط إلى 80 ملي بار بسرعة. يؤدي ذلك إلى إزالة الهواء قبل وصول المعدن. تعمل أدوات التفريغ على خفض حجم الهواء بنسبة 75%.
المعلمة |
القيمة المستهدفة |
النتيجة التشغيلية |
|---|---|---|
ضغط فراغ التجويف |
≥80 ملي بار |
يزيل 99.9% من الهواء ويوقف العيوب |
فراغ كم النار |
<50 ملي بار |
يخفض المسامية الهيكلية أقل من 0.3% |
تمنع هذه المضخة السريعة احتباس الغازات. تسمح القوالب النظيفة بالمعالجة الحرارية الآمنة. لن تتشكل البثور على الأسطح. أنت تجعل قوية صب الألومنيوم . أجزاء
يجب أن تظل سرعات المكبس سلسة الآن. الآلات الذكية تغير سرعتها في خطوات:
المرحلة الأولية : حركة بطيئة تنزلق على المعدن بسلاسة وسهولة.
المرحلة المتوسطة : السرعة السريعة تملأ الجدران الرقيقة بسرعة.
المرحلة النهائية : حركة بطيئة لحزم معدنية لوقف المسامية.
تعمل اللقطات متعددة المراحل على تحسين العملية برمتها. تعمل السرعات التي يتم التحكم فيها على منع تكون الجيوب الهوائية. تحافظ الغطاسات المضبوطة على الأجزاء كثيفة وقوية.
نصيحة احترافية: قم بمطابقة السرعات البطيئة مع مستويات الأكمام. التوازن السليم يمنع الموجات من حبس الهواء.
تنظيم حرارة الأداة للتحكم في تبريد المعدن. تقوم المستشعرات بفحص درجات حرارة العفن باستمرار. تدفع الخطوط الباردة السائل إلى النقاط الساخنة. الحرارة المتوازنة توقف تجميد الذوبان السريع.
تعمل الضوابط الحرارية على إيقاف فراغات الانكماش المحلية. تحافظ إدارة درجة الحرارة على ثبات نتائج العملية. تعمل المراقبة على تحسين صب الألومنيوم . قوة
الغاز المحبوس في الذوبان يسبب المسامية . يتقلص معدن التبريد دون ضغط.
يعمل تفريغ الغاز الذائب على إصلاح مسامية الغاز . يساعد أيضًا تنفيس الفراغ. ضبط النار يوقف مسامية الانكماش . تعمل أدوات التحكم في الأداة على إيقاف مسامية الانكماش أيضًا. توقف قوى الضغط عن تقليص المسام . استخدم القوة قبل أن تتجمد البوابات.
الأدوات الحديثة تحافظ على الجودة العالية:
تكنولوجيا التفتيش |
إخراج الأبعاد |
القدرات في الوقت الحقيقي والمزايا الأساسية |
|---|---|---|
الفحص بالأشعة السينية ثنائي الأبعاد |
ثنائي الأبعاد (2D) |
يظهر المشاهدات الحية أثناء الإنتاج. يساعد على إجراء تحديثات سريعة للجهاز. يقلل من عدد الخردة دون ضرر. |
التصوير المقطعي الصناعي (CT) |
ثلاثي الأبعاد (3D) |
يعيد بناء الأشكال ثلاثية الأبعاد لرسم الخرائط الدقيقة. يقيس أحجام المسام والمساحات الدقيقة. يتحقق من أجزاء الزهر المهمة. |
تعلم هذه الأساليب اليوم. القضاء على المسامية في صب الألومنيوم . صنع صب الألمنيوم الكثيفة. أجزاء
الفراغات المستديرة الملساء تعني مسامية الغاز . يشكل الهواء المحبوس جيوبًا ناعمة. مواد التشحيم المتحللة تصنعها أيضًا. فحص صب الألومنيوم . أجزاء أنظمة الأشعة السينية ثنائية الأبعاد تجد الفقاعات بسرعة.
يبرد المعدن السائل الساخن. يتقلص المعدن المنكمش بسرعة. تتجمد الطبقات الخارجية بسرعة كبيرة. الأجزاء الداخلية السميكة تنكمش أخيرًا. الضغط المنخفض يترك فجوات داخلية. وهذا يسبب انكماش الفراغات المسامية .
نصيحة: استخدم الضغط العالي بسرعة. وقف انكماش المسامية قبل تجميد البوابة.
أدوات التفريغ تخفض مستويات المسامية . تفقد القوالب الهواء المحبوس بسرعة. قطرات الضغط تقطع جيوب الهواء. التبريد المناسب لا يزال يمنع العيوب. توقف قوة الضغط عن تقليص المسام.
تبرد الجدران السميكة ببطء. تنمو هياكل الحبوب الكبيرة في الداخل. تبقى النقاط الساخنة معزولة لفترة أطول. انكماش الحرارة يسحب المعدن بعيدًا. المناطق غير المغذية تشكل عيوب المسامية .
